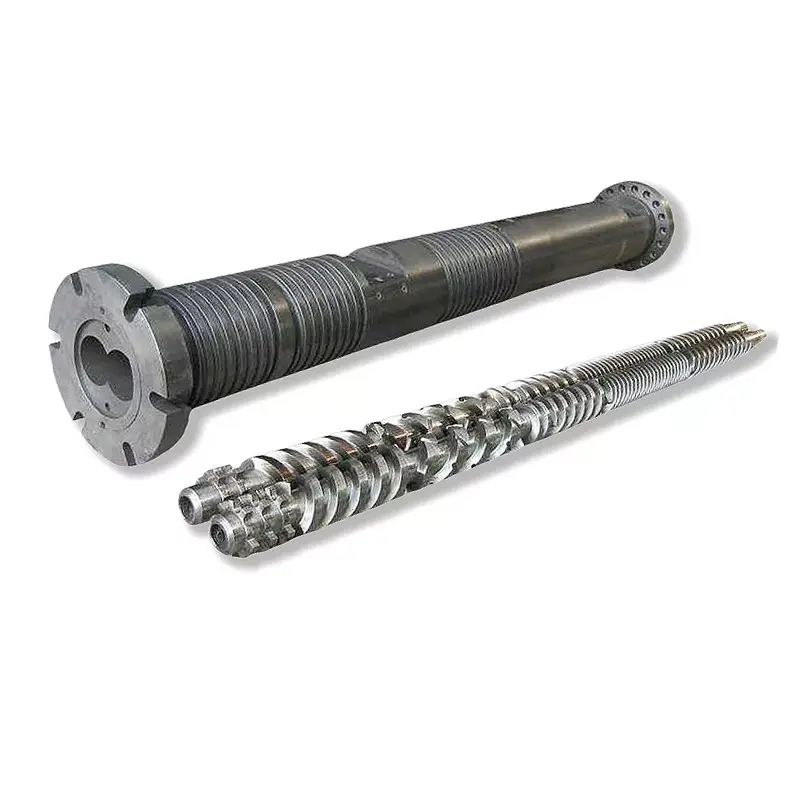
Құбырдың бастиегі номиналды диаметрден артық болуы керек. Ол полимерге, формулаға, құбыр стандартына, шығысқа, экструдер қосылымына, калибрлеу жүйесіне және операторларыңыздың өлшемдерді өзгерту тәсіліне сәйкес келуі керек. Бұл нұсқаулық бұл кірістерді PVC, PE, CPVC, PP және PPR құбырларын өндіруге арналған сатып алу сипаттамасына айналдырады.


Сатып алу үшін ақұбырдың экструзиясының басы, жеткізушіге бес сәйкес деректер жинағын жіберіңіз: материал және тұжырым; құбырдың стандарты, диаметрі және қабырға диапазоны; шығыс және желі жылдамдығы; экструдер фланеці және балқыма кірісі интерфейсі; және төменгі ағынды калибратор, вакуум, салқындату және тасымалдау қондырғысы. Тек «ПВХ құбыры, 110 мм» деген сұраныс инженерияға дайын емес.
Келісімшарттың ең маңызды нүктесі - қабылдау шарты. Нақты өндіріс материалын, құбыр өлшемін, тұрақты өнімділікті, желі жылдамдығын, жылытуды және сенсорды орнатуды, қабырғаның рұқсат етілген ауытқуын, сыртқы диаметрін, сопақтығын, бетінің күйін және қажетті өнім сынақтарын атаңыз. Қалыптың басы ыстық балқыманы қалыптастырады, бірақ ол соңғы салқындатылған құбырға кепілдік бере алмайды.
Бірінші шешім - пішіннің диаметрі емес
Бірінші шешім - өндірістік конверт. Бір бас өзгермелі штамптары мен оправкалары бар жақын маңдағы өлшемдер тобын басқара алады. Өте кең өлшем диапазоны ағында, тұру уақытында, реттеуде, қысым қысымында және ауыстыру жұмыстарында ымыраға әкелуі мүмкін. Дұрыс диапазон материалға және жылдамдыққа байланысты, тек қандай кірістірулер денеге физикалық түрде сәйкес келетініне ғана емес.
Біз әрбір сұрауды үш шекараға бөлеміз. Өнімнің шекарасы құбыр материалын, стандартты, диаметрді және қабырғаны қамтиды. Процесс шекарасы шығысты, жылдамдықты, температураны және қысымды қамтиды. Механикалық шекара фланецті, орталық сызықты, жылытқыштарды, сенсорларды, көтеру және төменгі позицияны қамтиды.
| Сатып алушының кірісі | Неліктен ол басын өзгертеді | Жіберу үшін дәлелдеме |
|---|---|---|
| Полимер және толық формула | Тұтқырлықты, жылуға сезімталдықты, сырғуды, тозуды, коррозия қаупін, тұру уақытын және тазалау әдісін өзгертеді | Шайыр сортының деректер парағы, формуланың пайыздық мөлшері және үлгі |
| Құбырдың стандарты және қолданылуы | Желілік өндіруге және сынауға тиіс дайын өнімді анықтайды | Нақты стандартты нөмір, басылым, нарық және ішкі сызба |
| OD, қабырға, SDR немесе кесте ауқымы | Сақиналы ағын аймағын, құрал-саймандар тобын және практикалық өзгерту бөліктері ауқымын орнатады | Минималды, қалыпты және максималды өнімдері бар өлшемдер кестесі |
| Таза шығу және желі жылдамдығы | Ағынның жылдамдығын, қысымын, жылыту жүктемесін, тұру уақытын және төменгі ағындағы салқындату сұранысын өзгертеді. | Әрбір маңызды өлшем үшін тұрақты сатылатын кг/сағ |
| Экструдер және адаптер интерфейсі | Кіріс геометриясын, болт үлгісін, регистрді, тығыздағышты, орталық биіктігін және тіреуді анықтайды | Бақыланатын сызба және бар машинаның өлшенген фотосуреттері |
| Калибрлеу және салқындату жүйесі | Шөгу, соңғы OD, сопақтық, қабырғаның таралуы және іске қосу тәртібіне әсер етеді | Калибратор сызбалары, вакуумдық резервуардың деректері, салқындату ұзындығы және тасымалдау орны |
| Ауыстыру жоспары | Қандай бөліктер алынбалы екенін, олардың ортасына қалай орналастырылғанын және операторлар оларды қаншалықты қауіпсіз өңдейтінін анықтайды | Жиілікті, тазалау әдісін, кранның өнімділігін және мақсатты тоқтау уақытын өзгерту |
Біздің зауыттың көрінісі:Біз құбырдың номиналды диаметрін қалыпты бастиектің жеткілікті сипаттамасы ретінде қарастырмаймыз. Сатып алушы бізге тек шайырдың атауын және ОД-ны берсе, ағын жолын бекітпес бұрын қабырға сериясын, формуланы, шығысты, экструдер интерфейсін және өлшем әдісін сұраймыз. Жетіспейтін мәліметтерге негізделген жылдам баға ұсынысы әдетте жауапсыз сұрақтарды іске қосуға ауыстырады.



Аяқталған құбыр стандартынан бастаңыз
Қалыптың басы - бұл өндірістік құрал. Бұл құбыр сертификаты емес. Сатып алушы өнімнің нақты стандарты мен шығарылымын анықтауы керек, ал жеткізуші құбыр конвертін ағын жолына, құралдар жиынтығына және реттеу әдісіне аударуы керек. Соңғы сәйкестік дайын құбырда оның нарығы мен қолданылуына қажетті сынақтармен дәлелденеді.
Жалпы су құбыры жобалары үшін үш пайдалы ресми сілтеме болып табыладыПВХ-U құбырларына арналған ISO 1452-2:2009, PE құбырларына арналған ISO 4427-2:2019жәнеЫстық және суық су қондырғыларында қолданылатын PP құбырларына арналған ISO 15874-2: 2013. Келісімшарт дайындалған кезде ағымдағы басылымды, түзетулерді және ұлттық қабылдауды тексеріңіз.
| Құбырлар отбасы | Ресми бастапқы анықтама | RFQ-ға әлі де қажет ақпарат |
|---|---|---|
| ПВХ-U қысымды құбыр | ISO 1452-2 немесе қажетті ұлттық баламасы | ПВХ құрғақ қоспасының формуласы, құбырлар сериясы, номиналды OD, қабырға үстелі, розеткаға рұқсат, шығыс, желі жылдамдығы және бетке қойылатын талаптар |
| PE қысымды құбыр | ISO 4427-2 немесе қажетті ұлттық баламасы | Дәл PE қоспасы, SDR диапазоны, OD диапазоны, қатты немесе бірлескен экструдталған конструкция, жолақ немесе қабат орналасуы, шығару және салқындату жүйесі |
| PP немесе PPR ыстық және суық су құбыры | ISO 15874-2 немесе қажетті ұлттық баламасы | Нақты PP маркасы, құбыр өлшемдер класы, қызмет көрсету, қабат құрылысы, диаметрі мен қабырға диапазоны, шығыс және калибрлеу әдісі |
| Электр өткізгіш немесе өнеркәсіптік құбыр | Сатып алушының қолданылатын ұлттық, салалық немесе тұтынушы сипаттамасы | Материал формуласы, қаттылық немесе функционалдық мақсат, геометрия, түс, басып шығару немесе жолақ, сынақ жоспары және рұқсат етілген бет ақаулары |
RFQ-да «халықаралық стандартқа сәйкес» деп жазбаңыз.Құжатты, бөлімді, басылымды және жергілікті қабылдауды атаңыз. Содан кейін дайын құбыр сызбасын және тексеру жоспарын бекітіңіз. Ұқсас номиналды өлшемдерде әртүрлі қабырға диапазондары, сынақ жағдайлары және сәйкестендіру талаптары болуы мүмкін.
Тағы бір бөлектеу маңызды. Ауыз суға рұқсат беру дайын құбыр өніміне және оның суланған материалдарына қатысты. Нанхайядан құйма басына тапсырыс беру ауыз суға рұқсатты сатып алушының құбырына өткізбейді. Шайырды мақұлдау, қоспаны бақылау, өндіріс жазбалары және үшінші тараптың сертификаттауы құбыр өндірушісінің сәйкестік жүйесінің бөлігі болып қала береді.
Тек PVC немесе PE емес, нақты формуланы көрсетіңіз
Нанхайядікіқұбырдың экструзиясының басықоспалары бар ПВХ, PE, CPVC және PP үшін ұсынылады. Бұл атаулар материалдық отбасыларды анықтайды. Олар бізге балқыманың тұтқырлығын, толтырғышты жүктеуді, тұрақтандырғыш жүйесін, қайта өңделген мазмұнды, өңдеу терезесін немесе пластинадан шығу үрдісін айтпайды.
ПВХ үшін салмағы және араластыру күйі бойынша толық құрғақ араластыру рецептін жіберіңіз. Кальций карбонатының деңгейі және бөлшектерді өңдеу, майлау балансы, тұрақтандырғыш жүйесі, соққы модификаторы, өңдеуге көмекші құрал, пигмент және қайта өңдеу пайызы қабырғаның көрінісін, бас қысымын және шөгу әрекетін өзгерте алады.
PE немесе PPR үшін нақты құрама сортты және ағымдағы жеткізушінің деректер парағын жіберіңіз. Сол сорт, тығыздық, қоспалар, қара көміртекті немесе түсті жүйе үшін жарияланған балқыманың массасы немесе тұтқырлығы туралы ақпаратты, қайта ұнтақтау шегін және сәйкестендіру жолақтары немесе функционалды қабаттардың бірге экструдталған-экструдталған-экструдталғанын қосыңыз.
PVC және CPVC
Жылу тарихы мен тұру уақыты мұқият назар аударуды қажет етеді. Ағын жолы қажетсіз ұстап тұрудан аулақ болуы керек, ал жылыту жоспары басқарылатын іске қосу мен тазалауды қолдауы керек. Формуладағы өзгерістер өндіріс алдында ашылуы керек.
PE
Сынып, балқыма күші, өнімділік және салқындату сыйымдылығы бірге әрекет етеді. Жоғары өнімді PE басы үлкен сақиналы саңылау емес, тұрақты айналмалы ағынды және сәйкес өлшем жүйесін қажет етеді.
PP және PPR
Нақты шайыр мен қызмет көрсететін өнімді көрсетіңіз. Ыстық және суық су құбыры, өнеркәсіптік түтік және көп қабатты құрылыс әртүрлі құралдарды, салқындату және қабылдау шарттарын қажет етуі мүмкін.
Біздің зауыттың көрінісі:Өндіріс тобы құрал бекітілгеннен кейін толтырғышты, шайырдың сыныбын немесе қайта өңделген пайызды өзгерткенде, матрица кенеттен дәл емес болып кетпейді. Процесс енгізуі өзгерді. Біз техникалық келісімге анықтамалық тұжырымды жазамыз, осылайша болашақ ақауларды жою белгілі жағдайдан басталады.

Қалыптың ашылуы құбырдың соңғы өлшемі емес
Ыстық сақиналы балқыма матрицаны тастап кетпейді және геометриялық бекітілген күйінде қалады. Ол шығу кезінде ісінуі, түсіру кезінде төмен түсуі, калибратормен байланысы, салқындату кезінде кішірейуі және температурасы теңестірілген сайын өзгере беруі мүмкін. Сондықтан номиналды 110 мм құбыр автоматты түрде 110 мм қалып саңылауын пайдаланбайды.
Соңғы нәтиже жүйеден келеді: экструдер шығысы, балқыма температурасы мен қысымы, қалып пен оправка геометриясы, айналмалы жылу балансы, орталықтандыру, ауа жолы, калибратор, вакуум, салқындату және тасымалдау жылдамдығы. Егер бұл бөлшектер әртүрлі жеткізушілерден сатып алынса, сатып алушы бір бақыланатын интерфейс сызбасын және бір қабылдау жауапкершілігі матрицасын тағайындауы керек.
| Басқару элементі | Ол тікелей әсер ететін нәрсе | Ол жалғыз дәлелдей алмайды |
|---|---|---|
| Қалып және оправка ағынының жолы | Сақиналы балқыманың таралуы, қысымның жоғалуы, тұру тәртібі және түтіктің бастапқы пішіні | Соңғы суық OD, қабырға, сопақ немесе қысымның өнімділігі |
| Оправкаларды орталықтандыруды реттеу | Бастапқы айналмалы саңылау және қабырғаның таралуын түзету | Температура, ағын немесе төменгі ағынды туралау өзгермей тұрғанда тұрақты нәтиже |
| Жылыту аймағының орналасуы | Бастың айналасында және бойымен термиялық бақылау | Белгіленген өлшеу әдісінсіз нақты балқыма температурасы |
| Калибратор және вакуумдық резервуар | Сыртқы өлшемдер, ерте салқындату және пішінді қолдау | Келетін балқыма түтігі тұрақсыз болған кезде біркелкі қабырға |
| Салқындату жүйесі | Қаттыдану жылдамдығы, өлшемдік тұрақтылық және қалдық жылуды кетіру | Судың температурасы немесе ағыны бақыланбайтын кезде жақсы геометрия |
| Тасымалдау | Желінің жылдамдығы, тарту және тұрақты тасымалдау | Тартқыш дұрыс реттелмегенде немесе жылдамдық өзгергенде дұрыс өлшемдер |
Пайдалы өлшем ережесі:ең кішкентай және ең үлкен құбырды көрсетіңіз, бірақ күрделі жұмыс бұрыштарының айналасында инженер. Көбінесе бұл жоғары өнімділіктегі ең үлкен құбыр, жоғары желі жылдамдығындағы ең жұқа қабырға, тұру уақытын арттыратын төмен шығыс шағын өлшем және ең тығыз қабырға немесе бет талабы бар өнім.


Нанхайя құбыр бастиектерінің диапазонында реттелетін оправкаларды, салқындату арналарының опцияларын және ауыстырылатын төсемдерді ұсынады. Бұл опцияларды белгілі бір себеппен пайдаланыңыз. Реттеу операторларда қайталанатын орталықтандыру әдісі болған кезде пайдалы. Ауыстырылатын тозу компоненттері олардың қолданылу аясы, қосалқы саны және ауыстыру процедурасы анық болғанда пайдалы.
Өңдеуді бастамас бұрын экструдер интерфейсін құлыптаңыз
Құбыр матрицасы тамаша ішкі ағын жолына ие болуы мүмкін және әлі де орнатылмауы мүмкін, себебі кіріс, регистр, болт үлгісі, тығыздауыш немесе орталық биіктігі қабылданған. Ауыстыру жобалары әсіресе осал, себебі машина сызбалары ескі, өзгертілген немесе қол жетімсіз болуы мүмкін.
Біз дәлелдеудің үш түрін ұнатамыз: түпнұсқа бақыланатын сызба, жаңа өлшемдер және масштабты анықтамасы бар анық фотосуреттер. Егер үшеуі келіспесе, өндіріс сызбасы шығарылмай тұрып, қайшылықты шешіңіз.
- Экструдер маркасы, үлгісі және бұрандалы конфигурациясы
- Бұранданың диаметрі және номиналды шығыс диапазоны
- Разряд немесе адаптер фланецінің сызбасы
- Диаметрді, тереңдікті және төзімділікті тіркеңіз
- Болт саны, жіп, қадам шеңбері және бағдар
- Тығыздау-беттік геометрия және тығыздау әдісі
- Балқыманың диаметрі және өту ұзындығы
- Қажетті ажыратқыш тақтасы немесе экран интерфейсі
- Қысым сенсорының портының өлшемі мен орны
- Балқыту температурасы сенсорының түрі және кірістіру
- Қыздырғыштың кернеуі, жиілігі, қуаты және қосқыштары
- Термопара түрі және контроллер үйлесімділігі
- Қалыптың ортасының биіктігі және ағын бағыты
- Тірек жақтауы, дөңгелектер, рельстер немесе көтеру нүктелері
- Қолжетімді орнату және техникалық қызмет көрсету рұқсаты
- Калибраторға дейінгі қашықтық және туралау анықтамасы
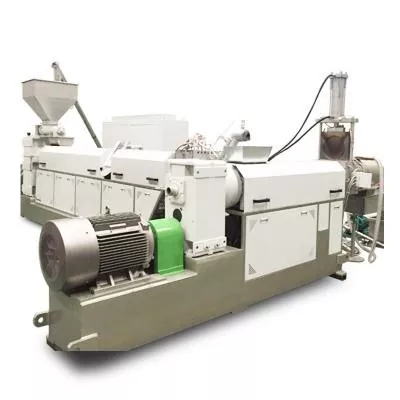
Нанхайя теңшелетін шығарадыбөшке фланецтеріжәне бас құрамдас бөліктері, сондықтан адаптерді орнату тосынсыйы ретінде қалдырудың орнына баспен талқылауға болады. Толық сызық жобасы үшін пішін интерфейсін таңдалғанмен туралаңызпластикалық экструдер машинасы, басқару элементтері және төменгі ағынды жабдықтар.
Біздің зауыттың көрінісі:фланецтің телефон фотосуреті орналасуды түсінуге көмектеседі, бірақ ол болт шеңберін немесе сәйкестікті тіркемейді. Сұрақтарды табу үшін фотосуретті қолданамыз. Металды кесу үшін қол қойылған сызбаны қолданамыз. Бұл айырмашылық интерфейстің кішкене қатесі бүкіл орнатуды кешіктіруден сақтайды.


Материалдың айналасындағы құрылысты және тазалау міндетін таңдаңыз
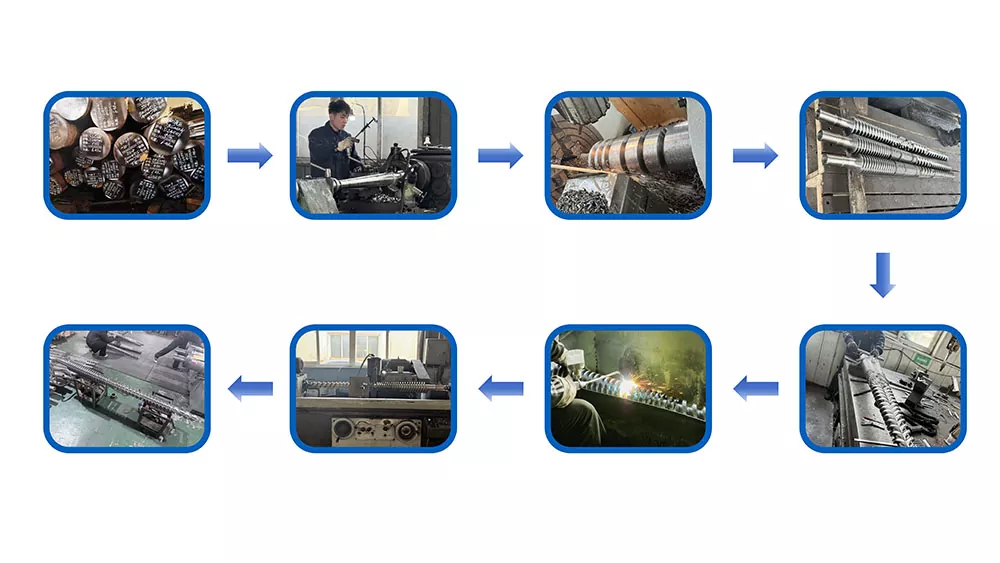
Нанхайяның арнайы құбыр бастиегі шыңдалған беті бар жоғары берік легирленген болатты пайдаланады және дәл CNC өңдеу және термиялық өңдеу арқылы шығарылады. Оның жалпыэкструдер штампының басыбетте 38CrMoAl, азоттау және бет қаттылығы HV950-ден HV1000-ге дейінгі тізімдер берілген.
Бұл мәндер пайдалы бастапқы деректер болып табылады, бірақ бекітілген спецификация әлі де нақты құрамдас материалды, өңдеу көлемін, дайын қаттылық критерийін, ағынның беткі қабатын, өлшемді тексеруді және кез келген коррозияға қойылатын талаптарды анықтауы керек. Бір құрамдастағы қаттылық мәнін әрбір бекіткіш, қыздырғыш қақпақ немесе құрылымдық бөлікке көшірмеу керек.
| Қызмет көрсету жағдайы | Сатып алу мәселесі | Дәйексөзде нені анықтау керек |
|---|---|---|
| ПВХ толтырылған | Абразивті минералды толтырғыш, шөгінділер және тазалау жиілігі | Формула, толтырғыш деңгейі, суланған құрамдас материал және өңдеу, ауыстырылатын тозу көлемі және тазалау әдісі |
| CPVC немесе ыстыққа сезімтал қосылыс | Термиялық тарих, ұстап тұру және материалдың деградациясы | Өңдеу терезесі, ағын жолы тұжырымдамасы, жылыту аймақтары, сенсор нүктелері, іске қосу және тоқтату процедурасы |
| Көміртек-қара PE | Тұрақты тарату, бетінің сапасы және ұзақ мерзімділігі | Құрама сорт, шығыс диапазоны, қысым терезесі, жылытқыштың орналасуы және тазалауға қол жеткізу |
| Қайта өңделген мазмұн | Ластану, тұтқырлықтың өзгеруі және абразивті бөлшектер | Көз, максималды пайыз, сүзу жоспары, үлгі, күтілетін вариация және қабылдау шектері |
| Түсінің жиі өзгеруі | Ұстау, қол жеткізу, бөлікті ауыстыру және сынықтар | Түс реті, тазалау материалы, рұқсат етілген өзгерту уақыты, тазалау процедурасы және алынбалы бөлшектер |
Күрделі - толық материалдық стратегия емес.Бетінің қаттылығы, корпустың тереңдігі, негіздің беріктігі, коррозияға қарсы әрекеті, өңдеу және жөндеу әдісі компонент пен процеске сәйкес болуы керек. Жеткізушіден не өңделгенін, оның қалай тексерілетінін және қандай тексеру жазбасы тапсырыспен бірге келетінін тізімдеуін сұраңыз.


Нанхайяға шолу жасаңызөндірістік жабдықтар, сертификаттаржәнетехникалық қызмет көрсетужеткізуші біліктілігі кезінде. Орнату бойынша нұсқаулық пен ұзақ мерзімді техникалық қызмет көрсету бойынша кеңес келісілген қолдау көлеміне қосылуы мүмкін.
Өлшемді өзгертуді сатып алуды есептеудің бір бөлігін жасаңыз
Әрбір өзгерту кранды байланыстырса, жылытқыштарға зақым келтірсе немесе сынақ пен қатені қайталап орталықтандыруды қажет етсе, құралдың төмен бағасы қымбат болуы мүмкін. Қалып пен оправканың қалай алынғанын, ыстық бөліктердің қайда орналастырылатынын, қандай бекіткіштердің өңделетінін, туралау қалай қалпына келтірілетінін және қандай тығыздағыштарды немесе шығын материалдарын ауыстырғанын сұраңыз.
| Ауыстыру сұрағы | Неліктен сатып алушыға қамқорлық керек | Келісімшарттық өнім |
|---|---|---|
| Қандай өлшемдер бір денені бөліседі? | Бастардың нақты санын және ауыстырылатын бөліктер жиынын көрсетеді | Құбырдың OD, қабырға диапазоны және материалы бойынша үйлесімділік матрицасы |
| Жою алдында не салқындату керек? | Тоқтау уақытына және өңдеу қауіпсіздігіне әсер етеді | Жазбаша температура және өңдеу тәртібі |
| Матрица мен оправка қалай орталықтандырылған? | Іске қосу сынықтары мен қабырғаны түзетуге әсер етеді | Реттеу диаграммасы, тірек позициялары және жаттығу |
| Қандай құралдар мен көтеру құрылғылары қажет? | Қауіпсіз импровизацияланған өңдеуді болдырмайды | Құралдар тізімі, бөлшектердің салмағы, көтеру нүктелері және бекітпе сызбалары |
| Қандай бөлшектер әдеттегі қосалқы бөлшектер болып табылады? | Жіптің, тығыздағыштың, қыздырғыштың немесе сенсордың зақымдануынан кейін тоқтау уақытын азайтады | Бағасы бойынша екі жылдық ұсынылатын қосалқы тізім |
| Ағын жолы қалай тазартылады? | Еңбекті, беттік тәуекелді және түсті өзгерту сынықтарын өзгертеді | Бекітілген тазалау құралдары, материалдар және бөлшектеу қадамдары |
Аралас өнім кестесі үшін ауыстыру құнын сағаттар, еңбек және іске қосу қалдықтары бойынша есептеңіз. Егер зауыт екі қашықтағы құбыр өлшемі арасында аптасына бірнеше рет өзгерсе, екі толық бас көп кірістірулері бар бір корпусқа қарағанда көбірек өндіру уақытын сақтай алады. Өзгерістер сирек болса және ауқым ықшам болса, ортақ мәтін мағыналы болуы мүмкін.
Біздің зауыттың көрінісі:біз құрал-саймандарды кім өзгертетінін және қандай көтеру жабдықтары бар екенін сұраймыз. Таза құрастыру орындығында жұмыс істейтін дизайн ыстық экструдер мен вакуумдық резервуардың жанында ыңғайсыз болуы мүмкін. Операторға қол жеткізу сатудан кейінгі мәліметтер емес, инженерлік кіріс болып табылады.

Жауапты технологиялық аймақты табу үшін құбыр ақауларын пайдаланыңыз
Құбыр спецификациядан шығып кеткенде, операторлар алдымен штампты реттейді, себебі оның орталықтандыру болттары көрінеді. Бұл температура, экструдер немесе төменгі ағын мәселесін жасыру кезінде бір көрсеткішті уақытша жақсартуы мүмкін. Бір уақытта бірнеше өзгертулер жасамас бұрын, ақауды шеңбер бойымен және құбыр ұзындығы бойынша жазып алыңыз.
| Байқалған ақау | Басты тексеру | Жоғары және төменгі ағынды тексеру | Сатып алу сабағы |
|---|---|---|---|
| Бір жағы үнемі қалыңырақ | Оправкаларды орталықтандыру, ағын жолының шөгінділері, зақымдануы, қыздырғыштың теңгерімін және құрастыруды туралау | Экструдердің көтерілуі, калибраторды туралау, вакуумды бөлу, салқындату және алып тастау | Қолжетімді орталықтандыруды, температура аймақтарын және туралау анықтамасын қажет етеді |
| Қабырға құбырдың айналасында және бойымен өзгереді | Бос реттеу, термиялық цикл, тұрақсыз қысым немесе біркелкі емес ағын | Беру, бұранданың шығысы, желі жылдамдығын бақылау, вакуум және су температурасының тұрақтылығы | Бір қысқа өлшем жиынтығын емес, тұрақты жұмыс терезесін қабылдаңыз |
| Ұзын беткі сызықтар | Ластану, шөгу, сызат немесе зақымдалған ерін беті | Балқымаған бөлшектер, фильтрация, калибратордың зақымдалуы және өңдеу белгілері | Тазалау құралдарын, сүзгі жоспарын, бетті тексеруді және қосалқы құралдарды анықтаңыз |
| Сары, қоңыр немесе қара жолақтар | Өлі аймақтар, шөгінділер, шамадан тыс жергілікті жылу және ұзақ тұру уақыты | Ластанған жем, бөшкелердің шөгінділері, бұрандалардың тозуы және өшіру тәжірибесі | Ескі геометрияны көшірмес бұрын толық балқыту жолын және тазалау тәртібін қарап шығыңыз |
| Жоғары бас қысымы | Шектеулі сақиналы саңылау, төмен температура, бітелу немесе жарамсыз ағын жолы | Экранды шектеу, материалдың тұтқырлығы, шығыс сұранысы және сенсор жағдайы | Техникалық сипаттамада қысымды өлшеу нүктесін және жұмыс шегін көрсетіңіз |
| Құбырдың сопақтығы | Біркелкі емес шығу ағыны немесе түтіктің бастапқы орналасуы | Калибратордың тозуы, вакуум, салқындату балансы, тірек және алып тастауды туралау | Соңғы сопақтық толық желілік қабылдау тестіне жатады |
| Кедір-бұдыр ішкі беті | Оправканың аяқталуы, шөгінділер, температура және ағынның әрекеті | Материалдың ылғалдылығы, дисперсиясы, деградациясы және шығу тұрақтылығы | Үлгіні бекітуге ішкі және сыртқы бет критерийлерін қосыңыз |
Бір өзгерту ережесі:негізгі сызықты жазыңыз, бір бақыланатын айнымалыны өзгертіңіз, материалдың сызық бойымен өтуін күтіңіз, зардап шеккен құбырды белгілеңіз және қайтадан өлшеңіз. Температураны кездейсоқ реттеу, орталықтандыру, вакуумдау және бір уақытта алып тастау себепті анықтау үшін қажетті дәлелдемелерді жояды.
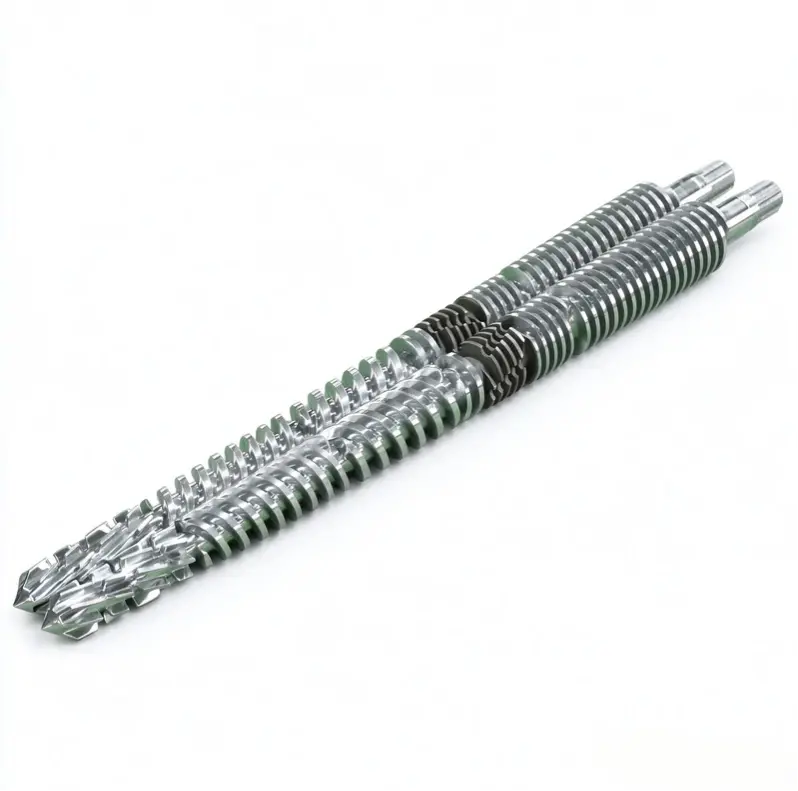
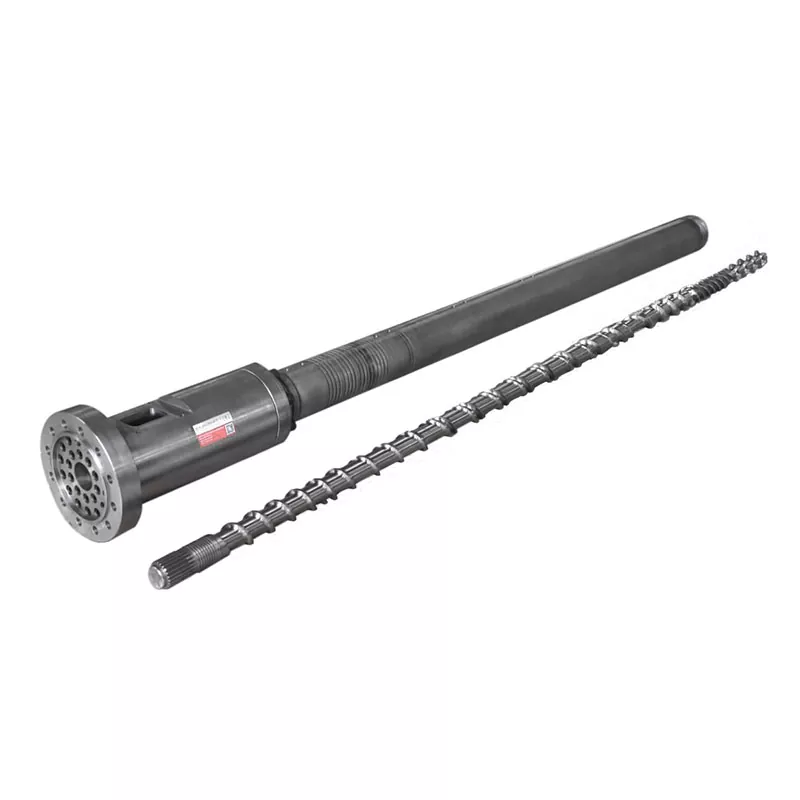
Бастың алдында шығыс немесе балқыма қысымы тұрақсыз болса, бұранда мен бөшкені де тексеріңіз. Нанхайя керек-жарақтарыПВХ құбырларының жалғыз бұрандалары, ПВХ құбырының параллель бұрандалы бөшкелеріжәнеПВХ құбырлы конустық қос бұрандалы бөшкелер. Тозған немесе жарамсыз пластификатор бөлігін өтеу үшін матрицаны қайта жобалауға болмайды.

Құбырды экструзиялық қалып басы RFQ бақылау тізімі
Толық RFQ сатып алушыға төмен базалық бағаны инклюзивті баға ұсынысымен салыстырудың орнына инженерлік саланы салыстыруға мүмкіндік береді. Келесі элементтерді қайта қарау басқарылатын бір бумаға салыңыз.
- Өнімдерді анықтаңыз.Әрбір құбырдың OD, қабырға диапазоны, SDR немесе кестені, қабат құрылысын, түсін және қолданылуын көрсетіңіз. Қалыпты өнімді және ең қиын өлшемді белгілеңіз.
- Стандартты атаңыз.Нақты стандартты, бөлікті, басылымды, ұлттық қабылдауды және ішкі сызбаны көрсетіңіз. Дайын құбырды тексеру жоспарын тіркеңіз.
- Материалды ашыңыз.Толық ПВХ формуласын немесе нақты PE, PP немесе PPR сыныбын, қоспаларды, толтырғышты, пигментті, қайта өңделген мазмұнды және жеткізуші деректер парағын беріңіз.
- Температураны анықтаңыз.Әрбір маңызды өнім үшін таза сатылатын өнімді және желі жылдамдығын, сонымен қатар қолжетімді салқындату сыйымдылығын және қалыпты жұмыс кестесін беріңіз.
- Экструдерді сипаттаңыз.Жалғыз, параллельді қос немесе конустық қос бұранда; бұранданың диаметрі; қозғалтқыш қуаты; қалыпты балқыма қысымы мен температурасы; адаптердің орналасуы; және ағымдағы процесс шектеулері.
- Интерфейсті басқару.Фланецті, регистрді, болт шеңберін, тығыздағыш бетін, балқыма кірісін, орталық биіктігін, сенсор-портты және тірек сызбаларын бекітіңіз.
- Электрлік бөлшектерді көрсетіңіз.Қыздырғыштың кернеуі мен жиілігін, термопара түрін, қосқыш стандартын, контроллердің үйлесімділігін, кабель ұзындығын және қажет болса, қауіпті аймақ талаптарын көрсетіңіз.
- Төменгі сызықты көрсетіңіз.Калибратордың өлшемдерін, вакуумдық резервуарды, салқындату ұзындығын, шашыратқышты немесе суға батыруды, тасымалдау түрін, ортаңғы сызықты және қалып шығуына дейінгі қашықтықты қосыңыз.
- Ауыстыру ауқымын таңдаңыз.Бөлшектерді өзгертуге арналған жинақтарды, қосалқы қыздырғыштар мен сенсорларды, тығыздағыштарды, бекіткіштерді, өңдеу құралдарын, сақтау сөрелерін және қажетті өлшемді өзгерту процедурасын көрсетіңіз.
- Құжаттарды анықтау.Құрастыру және бөлшектердің сызбаларын, материалдар есебін, материал мен термиялық өңдеу жазбаларын, өлшемді тексеруді, электрлік тізімді, пайдалану нұсқауларын және қосалқы бөлшектер тізімін сұраңыз.
- Қабылдау сынағын жазыңыз.Шайырды, формуланы, құбыр өлшемін, жұмыс ұзақтығын, шығысты, желі жылдамдығын, процесс жазбаларын, өлшем сынамасын және өту/өтпеу критерийлерін атаңыз.
- Қолдау көрсетуді нақтылаңыз.Орнату бойынша нұсқаулықты, іске қосу жауапкершілігін, операторды оқытуды, қашықтан көмек көрсетуді және бастиектер мен толық желі өнімділігі арасындағы шекараны келісіңіз.
Ауыстыру туралы ескерту:тозған матрица бұдан былай өзінің бастапқы өлшемдерін сақтай алмайды. Машинаның интерфейсін және жақсы ұсталған құбырды өлшеңіз, кез келген түпнұсқа сызбаларды табыңыз және ескі бастың неге ауыстырылып жатқанын түсіндіріңіз. Әрбір ескірген өлшемді көшіру бірдей ағынды немесе туралау мәселесін шығаруы мүмкін.
Бұранданың конфигурациясы да материалдың жүктемесіне сәйкес келуі керек. Нанхайяны шолыңызжалғыз бұрандалар, параллель қос бұрандаларжәнеконустық қос бұрандалы бөшкелерсұрау толығымен пластификациялау бөлімін қамтитын кезде. Керек-жарақтар мен жалғанған құралдар үшін мынаны пайдаланыңызэкструзия қосалқы бөлшектерінің ассортименті.
Сіз сатуды жоспарлап отырған өндіріс жағдайында басты қабылдаңыз
Өлшемді тексеру өндірілген компоненттердің сызбаға сәйкес келетінін дәлелдейді. Ол нақты қосылыстың толық сызық арқылы қалай өтетінін дәлелдемейді. Дұрыс қабылдау жоспары екі бөліктен тұрады: құрамдас бөлікті тексеру және өндірісті іске қосу.
| Қабылдау кезеңі | Нені тексеру керек | Сақтау үшін жазып алыңыз |
|---|---|---|
| Құжатты қарау | Бекітілген сызбаны қайта қарау, материалдар тізімі, бөліктерді өзгерту матрицасы, жылытқыш және сенсорлар тізімі, нұсқаулықтар және қосалқы аумақ | Қол қойылған құжат тізілімі |
| Құрамдас бөлікті тексеру | Критикалық интерфейстер, концентрлік мүмкіндіктер, тығыздағыш беттер, бекіткіштер, порттар, материал, өңдеу және көрінетін ағын бетінің жағдайы | Өлшемдік және материалдық немесе тапсырыста көрсетілген өңдеу жазбалары |
| Құрастыруды тексеру | Сәйкестендіру, бағдарлау, жылытқышты орнату, сенсорды енгізу, орталықтандыру қозғалысы, тіреу, көтеру және қол жеткізу | Фотосуреттермен құрастыруды бақылау парағы |
| Қыздыруды тексеру | Аймақты анықтау, контроллердің жауабы, сенсорды оқу, ток тарту және термиялық тұрақтылық | Аймақ картасы және тұрақталған көрсеткіштер |
| Өндіріс жүргізу | Келісілген материал, құбыр өлшемі, шығыс, желі жылдамдығы, температура, балқыма қысымы, қозғалтқыш жүктемесі, вакуум және салқындату шарттары | Уақытқа негізделген процесс парағы және сақталған үлгілер |
| Құбырларды тексеру | OD, бірнеше сағаттық позициялардағы қабырға, сопақтық, ұзындықтағы масса, ішкі және сыртқы бет, түзулік және талап етілетін стандартты сынақтар | Үлгі позициясы мен өндіріс уақытына байланысты тексеру есебі |
| Кәдімгі операция | Іске қосу, орталықтандыруды түзету, қалыпты тоқтату, қауіпсіз бөлшектеу немесе келісілген өлшемді өзгерту | Оператордың шығуы және ашық элементтер тізімі |
Сатып алушының кәдімгі формуласын практикалық жағдайда пайдаланыңыз. Егер алмастыратын материал қажет болса, айырмашылықты жазып, сынақ дәлелдейтін нәрсені шектеңіз. PE сәтті өтуі ПВХ формуласын растамайды, ал қалың қабырғалы төмен жылдамдықты өнім жұқа қабырғалы жоғары жылдамдық жағдайын дәлелдемейді.
Біздің зауыттың көрінісі:біз максималды шығыстағы қысқа дисплейден гөрі бақыланатын өлшемдері бар тұрақты жұмысты қалаймыз. Қысым түсуі керек, қабырға көрсеткіштері бақыланатын күйде қалуы керек, жылытқыштар әдеттен тыс айналмауы керек және салқындатылған құбыр келісілген тексеруге сәйкес келуі керек. Бұл нәтиже екі тарапқа пайдалы тапсыру нүктесін береді.


Жиі қойылатын сұрақтар
Құбырдың экструзиясының бастиегін көрсету үшін қандай ақпарат қажет?
Полимердің маркасы мен формуласын, құбыр стандартын, толық өлшемді және қабырға диапазонын, мақсатты шығысты және желі жылдамдығын, экструдер түрін, балқыма кірісі мен фланец сызбасын, қыздырғыш кернеуін, сенсор талаптарын, төменгі ағынды калибрлеу мәліметтерін, таңдаулы өзгерту бөліктерін және қабылдау жоспарын жіберіңіз. Ағымдағы қосылымның фотосуреттері мен өлшенген сызбалары ауыстыру жобалары үшін де пайдалы.
Бір құбырдың басы PVC, PE және PPR жұмыс істей ала ма?
Ортақ сыртқы дене тар анықталған жобада техникалық мүмкін болуы мүмкін, бірақ ПВХ, PE және PPR бірдей ағын, жылу немесе өлшем шарттарын жасамайды. Алдымен біз толық тұжырымды, шығысты, өлшем ауқымын, ағын жолына қойылатын талаптарды және тазалау әдісін салыстырамыз. Бөлек құрал немесе бөлек бас қауіпсіз өндіріс таңдауы болуы мүмкін.
Құбырдың диаметрі құбырдың соңғы диаметріне тең бе?
Әдетте жоқ. Ыстық түтік қалыптан шыққаннан кейін өзгереді, себебі балқыма ісінеді, төмен тартылады, калибраторға түседі және салқындатылады. Қалып пен оправканың қажетті өлшемдері құбырдың номиналды өлшемінен тікелей көшірілмей, материалмен, шығысымен, желі жылдамдығымен, вакуумдық өлшеммен және салқындату жүйесімен жобалануы керек.
Қалыптың басы құбыр қабырғасының қалыңдығы мен сопақтығына кепілдік бере ала ма?
Жоқ. Қалыптың басы сақиналы балқыманың таралуын белгілейді, бірақ соңғы қабырға қалыңдығы мен сопақтығы балқыма тұрақтылығына, орталықтандыруға, температура тепе-теңдігіне, калибратор жағдайына, вакуумға, салқындатуға, түсіру туралауына және желі жылдамдығына байланысты. Қабылдау толық операциялық желіні тексеруі керек.
Нанхайя экструзиялық қалып бастары үшін қандай материалды пайдаланады?
Нанхайяның жалпы экструдер пішінінің бас бетінде азотталған және бетінің қаттылығы HV950-ден HV1000-ге дейінгі 38CrMoAl тізімі берілген. Арнайы құбыр экструзиясының басы шыңдалған беттері бар легирленген болат ретінде сипатталады. Шайырға, қоспаларға және тазалау әдісіне соңғы материал, термиялық өңдеу және суланған бетке қойылатын талаптар бекітілген спецификацияда расталуы керек.
Мен көп өлшемді кірістірулері бар бір матрица басын немесе бірнеше толық бастарды сатып алуым керек пе?
Өлшем диапазоны, шығару және тазалау тәртібі бір дененің жұмысты шамадан тыс реттеусіз жабуына мүмкіндік бергенде өзгерту бөлшектерін пайдаланыңыз. Өнімдер диаметрі, полимері, шығуы, қабат құрылымы немесе ауысу жиілігі бойынша айтарлықтай ерекшеленетін кезде бөлек бастар мағыналы болуы мүмкін. Жалғыз құрал бағасын емес, жалпы ауыстыру уақыты мен өндіріс тәуекелін салыстырыңыз.
Экструзия құбырының басын қалай қабылдау керек?
Сызбадан, материалдан, өңдеуден, жылытқыштан, сенсордан, фланецті және ағын жолын тексеруден бастаңыз. Содан кейін келісілген өндірістік материалды белгіленген құбыр өлшемімен, шығысымен және желі жылдамдығымен іске қосыңыз. Температураны, балқыма қысымын, айналадағы қабырға көрсеткіштерін, сыртқы диаметрді, сопақтығын, бетінің күйін, ұзындықтағы массаны және мақсатты құбыр стандартымен талап етілетін кез келген сынақтарды жазыңыз.
Экструдталған құбыр қабырғасының бір жағы қалыңырақ болуына не себеп болады?
Ықтимал себептерге штамптың немесе оправканың дұрыс емес центрленуі, айналмалы температураның теңгерімсіздігі, балқыманың біркелкі емес ағыны, ағын жолындағы шөгінділер немесе зақымдалулар, тұрақсыз экструдер шығысы, калибратордың тураланбауы, біркелкі емес вакуум немесе салқындату және тасымалдаудың дұрыс реттелмеуі жатады. Төменгі ағын мәселесін жасыру үшін орталықтандыру болттарын қолданбас бұрын трендті тексеріңіз.
Нанхайяның ағымдағы өнімі, жабдығы және қызметі туралы ақпараттан дайындалған техникалық мазмұн, тек ресми ISO стандартты беттерінде қолдау көрсетіледі. Қорытынды геометрия, материал, өңдеу, өлшемдер және қабылдау критерийлері бекітілген жобаның спецификациясымен анықталады.