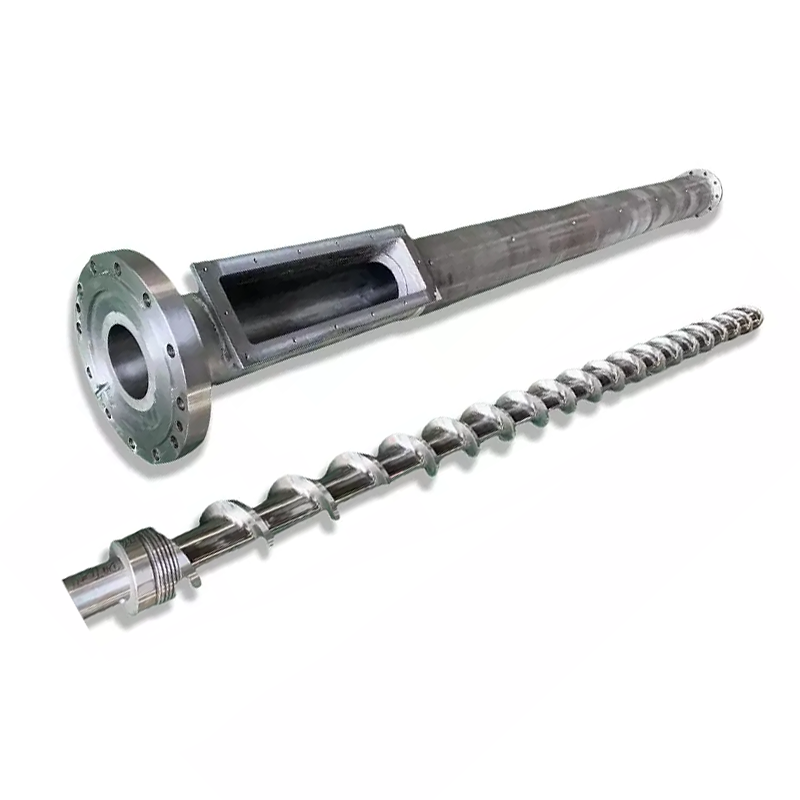
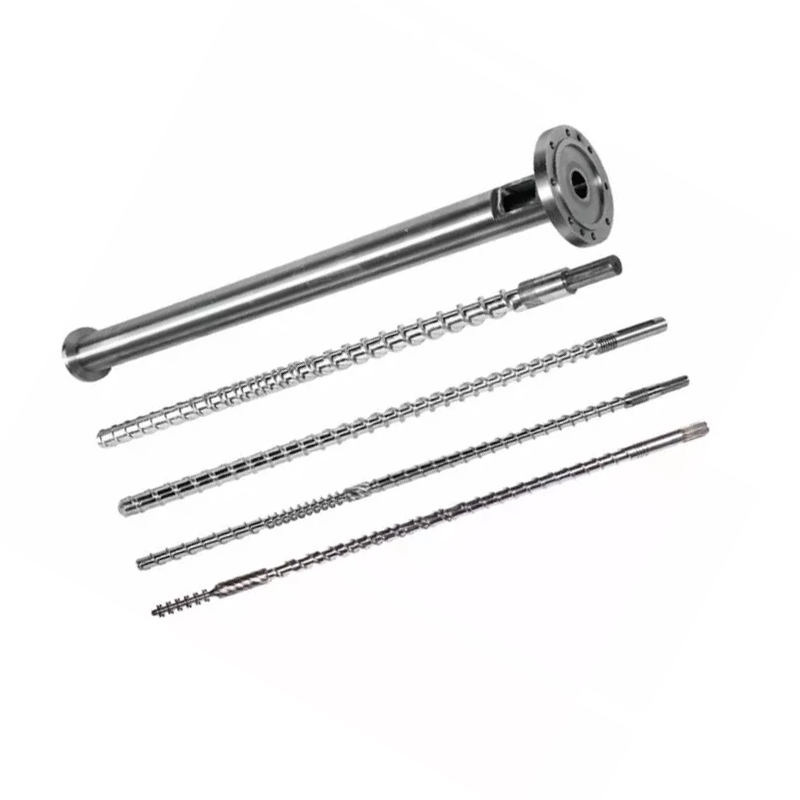
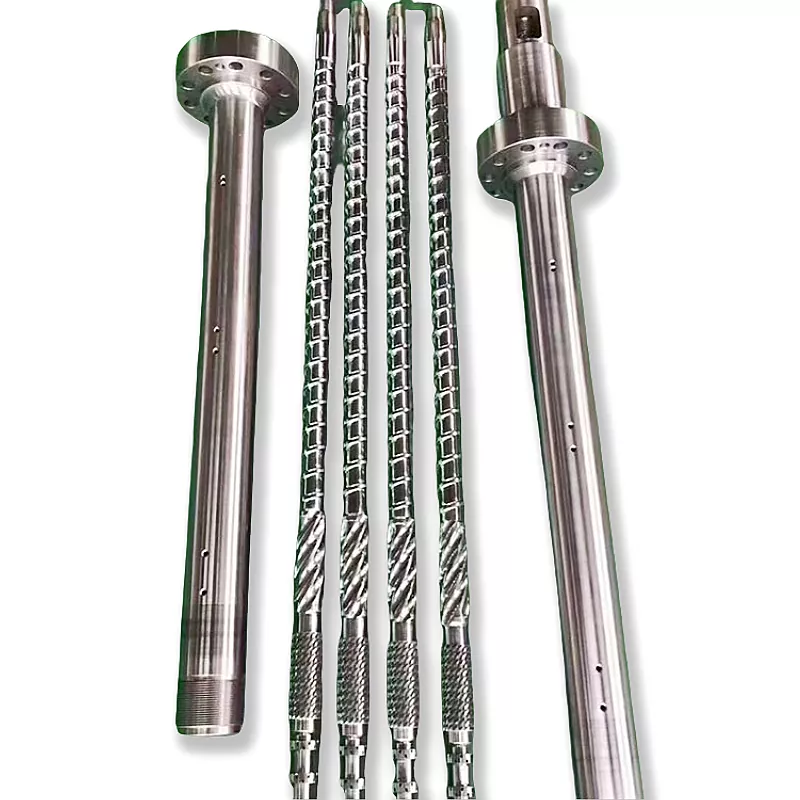
Қос бұрандалар жинағында бірнеше жұмыс саңылаулары бар. Жөндеу немесе ауыстыру туралы шешімді қабылдау үшін әрбір бұранданы, әрбір баррельді, аралық қатынасты және машина интерфейстерін бір бақыланатын сілтеме астында салыстырыңыз.
Сәйкес жүйе ретінде параллель қос бұранда мен бөшкенің тозуын өлшеңіз. Белгіленген осьтік станцияларда екі бұранданы да, сегіздік саңылаудың екі бөлігін де белгіленген бағыттар бойынша, бұрандадан бұрандаға дейінгі аралықты, ортаңғы қашықтықты, фазаны және осьтік сәйкестікті жазыңыз. Картаны бекітілген сызбамен салыстырыңыз. Симптомдар тексеруді тудыруы мүмкін, бірақ өлшемдер бұрандаларды, бөшкелерді немесе жиынтықты ауыстыруды шешеді.

Параллельді қос бұрандада бір әмбебап саңылау болмайды
Кәдімгі бір бұрандада диаметрлік саңылау көбінесе бөшкенің ішкі диаметрі минус бұранданың сыртқы диаметрі ретінде көрсетіледі. Радиалды клиренс - бұл айырмашылықтың жартысы. Біздіңбір бұранданың тозуын өлшеу нұсқаулығыосьтік станциялар мен анықтамалардың неге әлі де сәйкес болуы керектігін түсіндіреді.
Жергілікті диаметрлік қатынас = сәйкес баррель өлшемі минус сәйкес бұранданың сыртқы диаметрі
Жергілікті радиалды қатынас = 2-ге бөлінген жергілікті диаметрлік қатынас
Бұл арифметика қос бұрандалар жиынтығының толық геометриясын сипаттамайды.
Параллель қос бұранда екінші бұранданы, аралық аймақты, орталық қашықтықты және уақыттық бұрыштық қатынасты қосады. Бөшке әдетте бір дөңгелек тесік емес, сегіздік профиль болып табылады. Тозу сонымен қатар сол және оң жақ бөліктерде және ұшудың қарама-қарсы беттерінде әртүрлі болуы мүмкін.
Сондықтан өлшеу файлы кем дегенде бес қатынасты бөлуі керек:
- Әрбір бұранданың сыртқы профилін оның сәйкес бөшкесі лобына бекітіңіз.
- Аралас аймақ арқылы бұрандадан бұрандаға дейінгі саңылау.
- Орталық қашықтық және екі бөшке лобының орналасуы.
- Айналу фазасы, қолдылық және сол немесе оң бұранданың сәйкестігі.
- Тиісті осьтік саңылаулар, итеру беттері, аралық және соңғы позициялар.
Біздің зауыттың көрінісі:беттерді атамай, «0,3 мм саңылау» сұрайтын сатып алушы бізге орындалатын талап қойған жоқ. Біз бұл санның диаметрлі, радиалды, аралық, бүйірлік, ұшы немесе осьтік саңылау екенін, қай жерде және қандай жағдайда өлшенетінін сұраймыз. Мұнда болжау металл контактісін жасауы немесе жаңа жинақты бос қалдыруы мүмкін.


Бұрандаларды тартпас бұрын құрастыру сәйкестігін сақтаңыз
Алу кезінде сол және оң бұрандалар араласса немесе фазалық анықтама жоғалса, өлшемдер мәнін жоғалтады. Жинақты босатпас бұрын жетектің ұшын және ағызу ұшын суретке түсіріңіз. Айналуды сипаттау үшін пайдаланылатын көру бағытын белгілеңіз, содан кейін екі бұранданы да, біліктерді де, аралық бөлшектерді және уақыт белгілерін белгілеңіз.
Құрылғының пайдаланатынын жазып алыңызбірге айналатын бұрандаларнемесеқарсы айналатын бұрандалар. Сондай-ақ бұрандалардың бір бөлікті немесе элементтерден құрастырылғанын жазып алыңыз. Сыртқы өлшемдері ұқсас екі бұранданың қолы, сплайны, реті немесе уақыты бірдей деп ойламаңыз.
Машина жасаушының алып тастау нұсқауларын пайдаланыңыз және әрбір құлыптау және уақыт мүмкіндігін сақтаңыз. Егер жұпты қайта құрастырғаннан кейін бекітілген процедура бойынша бұру мүмкін болмаса, тоқтатыңыз. Белгісіз кедергіні жеңу үшін жетек моментін қолдану сәйкестендіру қатесін зақымға айналдыруы мүмкін.

Екі бұранда мен екі лоб үшін бір координат жүйесін жасаңыз
Құрамдас бөліктерді сызу, жабынның жоғалуы немесе шұңқырлар белгілерін жоймай тазалаңыз. Бөлшектерді тұрақты тексеру температурасына жеткізіңіз. Белгіленген ұшында нөлдік нүктені орнатыңыз және бұрандалы жұп пен бөшкеде қайталанатын осьтік станцияларды белгілеңіз.
Геометриялық өзгерістерге дейін және одан кейін станцияларды, беру және желдету саңылауларын, араластыру аймақтарын және қысымды көтеру ұшын қосыңыз. Әрбір станцияда сол жақ бұранданы, оң жақ бұранданы, сол жақ бөлікті және оң жақ бөлікті анықтаңыз. Әдіс рұқсат еткенде бірнеше бұрыштық бағыттарды жазыңыз, себебі бір диаметр сопақшалықты немесе бір жақты тозуды жасыра алады.
| Өріс | Оны қалай анықтауға болады | Ол нені ашады |
|---|---|---|
| Осьтік станция | Белгіленген беру немесе ағызу деректерінен қашықтық | Технологиялық бөлікте концентраттарды тозу |
| Бұрандалы сәйкестік | Көру соңы көрсетілген солға немесе оңға | Асимметриялық ұшу тозуы және жұптың тұтастығы |
| Бұрандалы профиль | Әдіспен және бұрыштық позициямен OD, түбір, ұшы немесе қаптал мәні | Жұмыс беттерінде металдың жоғалуы |
| Бөшке лобы | Сол немесе оң жақ лоб, бағыт және өлшеу жазықтығы | Үлкейту, сопақша және жергілікті шаю |
| Аралас қатынас | Атаулы беттер, бұрыштық орны, фазалық шарты және әдісі | Шамадан тыс саңылау немесе механикалық кедергі қаупі |
| Бетінің жағдайы | Нөмірленген фотосурет станция картасына байланған | Скоринг, шұңқыр, жабынның жоғалуы, шөгінділер және контакт белгілері |
| Анықтамалық мән | Бекітілген сызба, жаңа бөлік туралы есеп немесе келісілген дизайн базасы | Геометрия қаншалықты өзгерді |
Коперионның жарияланған бөшкелік диагностикалық әдісіоның бөшкелерінің таза және салқын болуын талап етеді, содан кейін белгілі бір ZSK және STS өлшемдерінде саңылауларды өлшеуді және жоғары ажыратымдылықтағы бейне тексеруді пайдаланады. Құрылғыңыз бен тексеру құралдары әртүрлі болуы мүмкін, бірақ бұл тәсіл өлшемдік және көрнекі дәлелдер неге бір есепке жататынын көрсетеді.
Құрал мен әдістен тыс ондық бөлшектерді қосу арқылы ажыратымдылықты ойлап таппаңыз. Құралды, калибрлеу күйін, тірек күйін, тексеру температурасын және операторды немесе тексеру жазбасын жазып алыңыз. Адал белгісіздігі бар қайталанатын карта анық емес нүктелерден жасалған әсерлі электрондық кестеге қарағанда пайдалырақ.



Алынған қос бұранда жинағы тексеруге дайын ба?Құрастыру сызбасын, сол және оң жақ идентификацияны, станция картасын, фотосуреттерді және жұмыс тарихын жіберіңіз. Біз нені сақтау керектігін және қай аймақтарды мұқият өлшеуді қажет ететінін талқылай аламыз.
Тозу картасын жіберіңізПараллель қос бұрандалы өнімдерді қараңызСәтсіздікті жариялау үшін емес, тексеру орындарын таңдау үшін желі әрекетін пайдаланыңыз
Бірдей бұранда жылдамдығымен шығыстың төмендеуі, тұрақсыз қысым, өзгермелі жүктеме, нашар дисперсия, балқымаған материал және қайталанатын өнім ақаулары тексеруді негіздей алады. Олар сондай-ақ азықтандырудан, құрастырудан, жылытқыштардан, датчиктерден, желдетуден, шектелген матрицадан немесе жетек ақауларынан туындауы мүмкін.
Бірнеше параметрді бірден өзгертпес бұрын операциялық базаны сақтаңыз. Нақты беру жылдамдығын, бұранда жылдамдығын, жүктеме немесе айналу моментінің көрсеткішін, қысымды, аймақ параметрлерін, қол жетімді болған кезде өлшенген балқыма температурасын және дайын өнімді тексеруді жазыңыз. Бірдей тұжырым мен төменгі ағынды орнатуды салыстырыңыз.
Japan Steel Works тозған қос бұрандалы элементтер өткізу қабілеті мен дисперсті азайтуы мүмкін екенін және бұранда білігінің немесе беріліс қорабының елеулі бұзылуына ықпал етуі мүмкін екенін атап өтеді. Бұл ертерек тексеруге жақсы себеп, бірақ бұл симптом әлі де құрылғыңыздағы физикалық жағдаймен байланысты болуы керек.
Фидер калибрлеуін немесе бітеліп қалған саңылауды түзеткеннен кейін сызық қалыпты күйге оралса, біз диагностика ретінде тозуды сатпаймыз. Егер процесс тұрақсыз болып қалса және өлшеу картасы сәйкес жергілікті клиренстің жоғарылауын көрсетсе, ауыстыру корпусы әлдеқайда күшті болады. Мақсат - ең үлкен жиынтыққа тапсырыс ұтып алу емес, өндіріс мәселесін шешу.
| Бақыланатын үлгі | Соттау алдында процесті тексеру | Іздеу үшін физикалық дәлелдер |
|---|---|---|
| Шығару өзгеріссіз жылдамдықпен түседі | Жем дәлдігі, көлемдік тығыздық, рецепт және қалып шектеуі | Жергілікті саңылаулардың кеңеюі, ұшу тозуы және клиренстің өзгеруі |
| Қысым немесе жүктеме тұрақсыз болады | Азықтандыру, температураны бақылау, желдету және төменгі ағынды шектеу | Біркелкі емес сол жақ/оң жақ тозу, шөгінділер, зақым немесе жанасу белгілері |
| Дисперсия немесе балқыма сапасы төмендейді | Материалдар лоттары, қоспаларды мөлшерлеу, араластыру конфигурациясы және температура тарихы | Араластырылған араластырғыш беттерде немесе қате орнатылған элементтерде тозыңыз |
| Металл шуы немесе моменттің кенет көтерілуі | Құрылғы процедурасын тоқтатып, жетек пен туралауды тексеріңіз | Жаңа контакт белгілері, майысқан бөліктер, фазалық қате немесе бөгде материал |
| Ауыстырудан кейін жылдам қайталанатын тозу | Материалдың ластануы, теңестіру, құрастыру, пайдалану шектері және бетті таңдау | Қайталанатын орын және зақымдану бағыты |
Сәйкес есептен не ауыстыру керектігін шешіңіз
Екі бөшке тетігі бекітілген геометрия шегінде қалса, ортаңғы байланыс дұрыс болса және тозу себебі түсінікті болса, тек бұрандаларды ауыстыру орынды болады. Бұрандалы жұп қолайлы және қалпына келтірілген саңылау геометриясымен үйлесімді болып қалғанда ғана баррельді ауыстыру ақталуы мүмкін.
Екі жағы да тозған кезде, анықтамалық геометрия белгісіз болғанда немесе жаңа құрамдас әлі де зақымдалған серіктеске қарсы жұмыс істейтін болса, сәйкес жинақты ауыстырыңыз. Тозу үлгісі сәйкессіздікті, фазалық қатені немесе бөгде материалды көрсетсе, жаңа бөлшектерді орнатпас бұрын оның себебін жойыңыз.
| Өлшенген жағдай | Бағалау мүмкіндігі | Міндетті қорғаныс |
|---|---|---|
| Бұрандалы жұп тозған; екі лоб бекітілген шектерде | Бұрандаларды жөндеңіз немесе ауыстырыңыз | Ұсталған бөшкеге қарсы қалпына келтірілген немесе жаңа геометрияны растаңыз |
| Бөшкелер тозған; бұрандаларды бекітілген шектерде | Білікті бөшкелерді жөндеу немесе ауыстыру | Бекітілген бұрандалармен және орталық қашықтықпен үйлесімділікті тексеріңіз |
| Бұрандалар да, бөшке де тозған | Сәйкес бұранда мен баррельді ауыстыру | Бір бақыланатын сызбалар жиынтығын және тексеру жоспарын бекітіңіз |
| Локализацияланған балл немесе бір жақты байланыс | Компонентті таңдаудан бұрын зерттеуді жүргізіңіз | Тегістеуді, мойынтіректерді, біліктерді, фазаларды және ластануды тексеріңіз |
| Геометрия қолайлы, бірақ міндет өзгерді | Процесс және геометрияға шолу | Жаңа материалды, өнімді, машинаның шектерін және өнімді қабылдауды анықтаңыз |
Жалпы интернет мультипликаторын автоматты ауыстыру шегі ретінде пайдаланбаңыз. Диаметрі, бұранда түрі, машина дизайны, материал және өнімнің төзімділігі бәрі маңызды. Бастапқы құрастыру сызбасы және машина жасаушының қызмет көрсету критерийлері шешімді бақылауы керек.
Кеңірек белгілер мен жөндеу таңдаулары үшін біздің мақаланы қараңызбұрандалы бөшкенің тозуы және ауыстыру нұсқаулығы. Бұл қос-арнайы бет кәдімгі бір саңылауды тексеру қамтымайтын сол/оң, лоб, орталық және фазалық ақпаратты қосады.
Бетті анықтау үшін тозу орнын пайдаланыңыз
Нанхайядікіпараллельді қос бұрандалы бұйымдарПВХ, PE, PP, резеңке, пластмасса, композиция және түйіршіктеу қолданбаларын қамтиды. Материалдық баж осы ауқымда өзгереді. Шыны талшықты, минералды толтырғышты, пигментті, қайта өңделген ластануды және коррозиялық құрамдас бөліктерді сорт пен жүктеме бойынша көрсету керек.
Біздің бірге айналатын және қарсы айналатын өнім беттерінде бірдей негізгі анықтамалық мәндер берілген: 38CrMoAlA, термиялық өңдеу қаттылығы HB260 - 320, азоттау қаттылығы HV950 - 1000, азоттау тереңдігі 0,50 - 0,70 мм және азоттау сынғыштығы. Олар сондай-ақ Ra0,4 және 0,015 мм бұранда түзулігін тізімдейді.
Өнімнің қолжетімді мәндеріне сонымен қатар қалыңдығы 0,05-0,10 мм болатын HV 950 немесе одан жоғары хром қаттылығы және 2,0-3,0 мм тереңдіктегі HRC60-65 биметалдық қаттылығы кіреді. HV және HRC әртүрлі шкалаларды пайдаланады, сондықтан ең үлкен басып шығарылған сан жақсырақ опцияны анықтамайды.
| Тозу картасынан табу | Жаңа спецификацияда нені анықтау керек | Нені болжауға болмайды |
|---|---|---|
| Ұшу ұштары толтырылған технологиялық аймақта материалды жоғалтады | Қорғалған ұшу орындары, өңдеу немесе қорытпа, қабат тереңдігі және соңғы геометрия | Әрбір аймақ бірдей жаңартуды қажет етеді |
| Бір бөшкенің лобы екіншісіне қарағанда көбірек тозады | Лоб картасы, туралау және орталық тексеру, содан кейін бөшкелерді қорғау | Қатты материалдың өзі туралауды түзетеді |
| Шұңқыр немесе бетінің жоғалуы | Материалдың химиясы, тазалау тарихы, зардап шеккен аймақ және үйлесімді бет жүйесі | Барлық беттік зақымдар абразивті тозу болып табылады |
| Байланыс белгілері бір бетінде қайталанады | Кезеңдік, түзулік, білікті, мойынтіректерді және құрастыруды шолу | Бұрандалы профиль жалғыз себеп болып табылады |
| Ұзақ тұрақты қызмет көрсетуден кейін біркелкі тозу | Түпнұсқа геометрия, өлшенген өзгеріс және қажетті техникалық қызмет көрсету аралығы | Қайта дизайн автоматты түрде қажет |
battenfeld-cincinnati жылына бір рет немесе 6000 жұмыс сағатынан кейін тозуды өлшеуді ұсынады.жалғыз, конустық егіз, параллель егіз және планетарлық экструдерлерге арналған қызмет көрсету нұсқаулығында. Мұны бір жеткізушінің жоспарлау анықтамасы ретінде қарастырыңыз. Ауыр толтырғыштарды өңдейтін немесе жылдам тозу үрдісін көрсететін сызықтар басқа аралықты қажет етуі мүмкін.


Тексеру файлын өндірілетін тапсырысқа айналдырыңыз
Баға ұсыныстары пакетінде машина жасаушы мен үлгісі, бекітілген сызбалар, материалдың тұжырымы, пайдалану жазбасы және тозу картасы болуы керек. Адал ауыстыруды, жөндеуді бағалауды немесе геометрияны өзгертуді қалайтыныңызды анықтаңыз. Егер өнімділік жақсаруы керек болса, өлшенетін мақсатты және машина шектеулерін көрсетіңіз.
Сызбаны басқару номиналды өлшем сияқты маңызды. Нанхайядікіөндірістік жабдық бетіCNC бұрғылау және фрезерлік позициялау дәлдігі 0,02 мм, дайындамаларды 6 метрге дейінгі CNC токарлық станоктар және тұрақты емес ұшулар мен арнайы фланецтер үшін бес осьті өңдеуді тізімдейді. Бұл мүмкіндіктер әлі де анық сызба мен тексеру жоспарын қажет етеді.
Көрсетілген саңылау тозған үлгіге қайшы келгенде немесе сол және оң жақ ақпарат жоқ болғанда, біз сызбаға сұрақ қоямыз. Бұл өндірістік жауапкершіліктің бір бөлігі. Қол қойылған сызбаны қайта қарау орнату кезінде келіспеушіліктерді анықтаудан арзанырақ.


Бағаларды сұрамас бұрын ауыстыру аймағы қажет пе?Алдымен ескі бөлік есебін және жұмыс мәселесін жіберіңіз. Коммерциялық салыстыру басталғанға дейін біз сурет сұрақтарын бөлуге, дәлелдерді киюге және материалды таңдауға көмектесе аламыз.
Ауыстыруды тексеруді сұраңызСұрау бетін ашыңызАлдымен сәйкестігін тексеріңіз, содан кейін өндірісті тексеріңіз
Кіріс инспекциясы орнату алдында бөліктің сәйкестігін, сызбаны қайта қарауды, сол және оң жақ жапсырмаларды, материал құжаттарын, көрсетілген өлшемдерді және қорғалған беттерді растауы керек. Тасымалдау және тексеру жазбасын зауытта қолданылатын құрамдас сериялық немесе жұп сәйкестендіруімен байланыстырыңыз.
Экструдер жасаушының құрастыру, туралау, майлау, қыздыру және іске қосу процедураларын орындаңыз. Жұптың қажетті еркін қозғалысын тек бекітілген әдіспен растаңыз. Түсініксіз тығыз позицияны мәжбүрлеу үшін жетекті пайдаланбаңыз.
Келісілген материалмен, жеммен және өлеммен комиссия. Шығуды, бұранда жылдамдығын, жүктеме немесе момент индикациясын, қысымды, температура режимін, желдету күйін және дайын өнім сапасын жазып алыңыз. Қысқа жүктемесіз айналу немесе жеңіл шайырмен емес, қабылдау шартымен салыстырыңыз.

Нанхайядан қос бұранданың тозу файлын қарап шығуын сұраңыз
Машина сызбасын, сол және оң бұранданы анықтауды, айналу көрінісін, фазалық ақпаратты, орталық қашықтықты, тозу картасын, материал рецептісін және жұмыс жазбасын жіберіңіз. Қай симптом тексеруге түрткі болғанын және сіздің басымдылығыңыз қалпына келтіру, ұзағырақ тозу немесе жаңа технологиялық міндет екенін айтыңыз.
Сызбалар мен өлшемдерді электрондық поштамен жіберіңізWhatsApp желісінде талқылаңызПараллель қос бұрандалы өнімдерді қараңыз
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Өнімдер:Бірлесіп айналатын параллельді қос бұрандалы бөшкелер | Қарсы айналатын параллельді қос бұрандалы бөшкелер | ПВХ параллельді қос бұрандалы бөшкелер | Резеңке және пластик параллель қос бұрандалар
Электрондық пошта:info@nhyscrew.com
Телефон:+86-13505809643| Ұялы телефон:+86-13587082002
С блогы, №2 батыс учаскесі, Синчжоу даңғылы, Динхай ауданы, Чжоушань қаласы, Чжэцзян провинциясы, Қытай.
Қызметтік ақпарат | Өндірістік жабдықтар | Компания профилі | Бізбен хабарласыңы
Жиі қойылатын сұрақтар
Параллель қос бұрандалы бөшкенің саңылауы дегеніміз не?
Бұл бір әмбебап алшақтық емес, геометриялық қатынастардың жиынтығы. Пайдалы спецификация әрбір бұранданың бөшке лобына дейінгі аралығын, аралық аймақ арқылы бұрандадан бұрандаға дейінгі саңылауды, орталық қашықтықты, фазаларды және кез келген сәйкес осьтік саңылауды ажыратады. Бекітілген машина сызбасы мақсатты мәндерді және өлшеу әдістерін анықтайды.
Қос бұранда саңылауын бөшке идентификаторы минус OD бұрандасы ретінде есептей аламын ба?
Бұл шегерім екі мән сәйкес орындарға және анықталған тесік геометриясына сілтеме жасағанда ғана жергілікті диаметрлік қатынасты сипаттай алады. Ол бұрандадан бұрандаға дейінгі аралықты, аралық торды, фазаны, орталық қашықтықты немесе дөңгелектен тыс сегіздік саңылауды сипаттамайды. Оны жалғыз қос бұранданы қабылдау мәні ретінде пайдаланбаңыз.
Қос бұранда мен бөшкеде қанша жерді өлшеу керек?
Әмбебап есеп жоқ. Жеткізу, балқыту немесе қысу, араластыру, желдету және қысымды көтеру аймақтарын жабу үшін жеткілікті осьтік станцияларды жасаңыз, содан кейін көрінетін зақымдар немесе геометрия өзгерістері айналасында станцияларды қосыңыз. Екі бұрандада да, екі бөшкеде де бірдей станция атауларын пайдаланыңыз.
Параллель қос бұрандаларды алмас бұрын не жазу керек?
Орнатылған сол және оң позицияларды, аталған ұшынан қаралатын айналуды, берілуді, уақыт немесе фазалық белгілерді, білік қосылымдарын, аралықтарды және осьтік ретті жазыңыз. Жетек пен разряд ұштарын суретке түсіріңіз, әрбір бөлікке белгі қойыңыз және машина жасаушының шығару процедурасын сақтаңыз.
Мен тек қос бұрандаларды ауыстырып, ескі бөшкені сақтай аламын ба?
Иә, бөшкелердің саңылаулары, орталық қатынасы және бетінің күйі бекітілген шектерде қалады және бұранданың тозу себебі түсініледі. Бөшке үлкейтілген, сопақша, сызылған немесе тураланбаған болса, тек жаңа бұрандалар шамадан тыс немесе біркелкі саңылау қалдыруы мүмкін. Шешімді сәйкес өлшеу есебіне негіздеңіз.
Параллель қос бұрандалы бөшкенің тозуын қаншалықты жиі өлшеу керек?
Машина жасаушының техникалық қызмет көрсету жоспарынан, материалдың ауырлығынан, жұмыс уақытынан және желінің жеке тозу трендінен аралықты орнатыңыз. Battenfeld-cincinnati бір жыл немесе 6000 жұмыс сағатын қызмет көрсету бойынша ұсыныс ретінде жариялайды, бірақ бұл әмбебап ауыстыру шегі емес, жоспарлау анықтамасы.
Нанхайя әрбір параллель қос бұранда үшін бір стандартты жұмыс рұқсатын жариялайды ма?
Бірде-бір жұмыс рұқсатының мәні толық ауқымды қамтымайды. Нанхайя материалға, термиялық өңдеуге, бетінің қаттылығына, қабат тереңдігіне, кедір-бұдырына және бұранда түзулігіне арналған өнім мәндерін жариялайды. Функционалдық саңылауларды әлі де нақты машина мен бұранда жұбы үшін бекітілген сызбада анықтау қажет.
Параллельді қос бұрандалы баррельді ауыстыру үшін не жіберуім керек?
Машина жасаушы мен үлгіні, бекітілген сызбаларды, бұранданың сол және оң жақ идентификациясын, айналу көрінісін, ортаңғы қашықтықты, қосылым және фланец бөлшектерін, материалды құрастыруды, шығыс және пайдалану жазбасын, осьтік тозу картасын, беттік фотосуреттерді, ақаулар тарихын және қажетті тексеру құжаттарын жіберіңіз.
Жүйені таңдау және жұмыс принциптері үшін біздің бөліммен жалғастырыңызпараллельді қос бұрандалы экструдер бағыттағышынемесе кеңірекқос бұрандалы экструдерді таңдау нұсқаулығы.