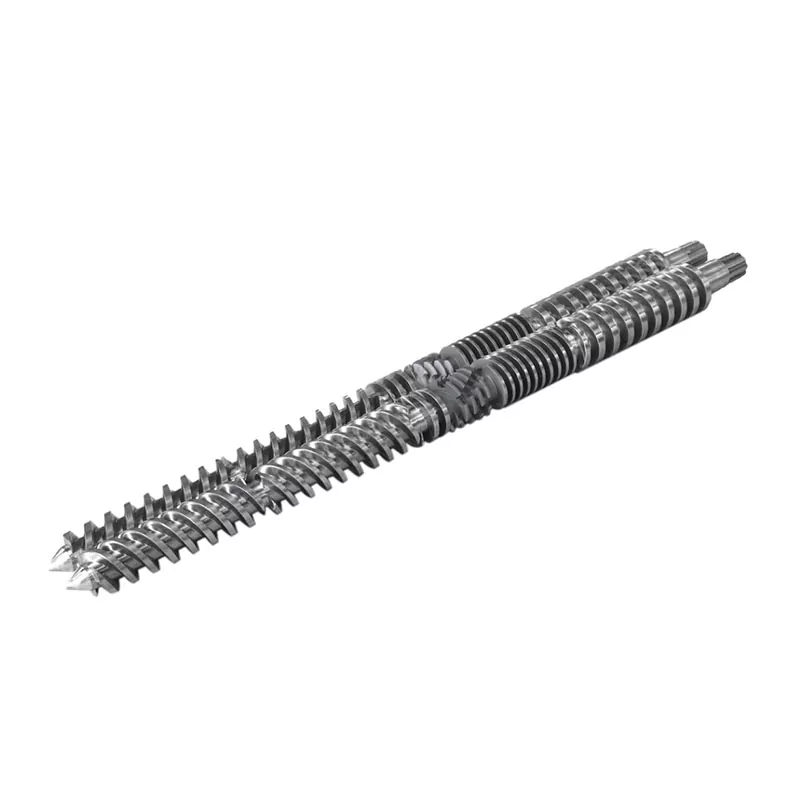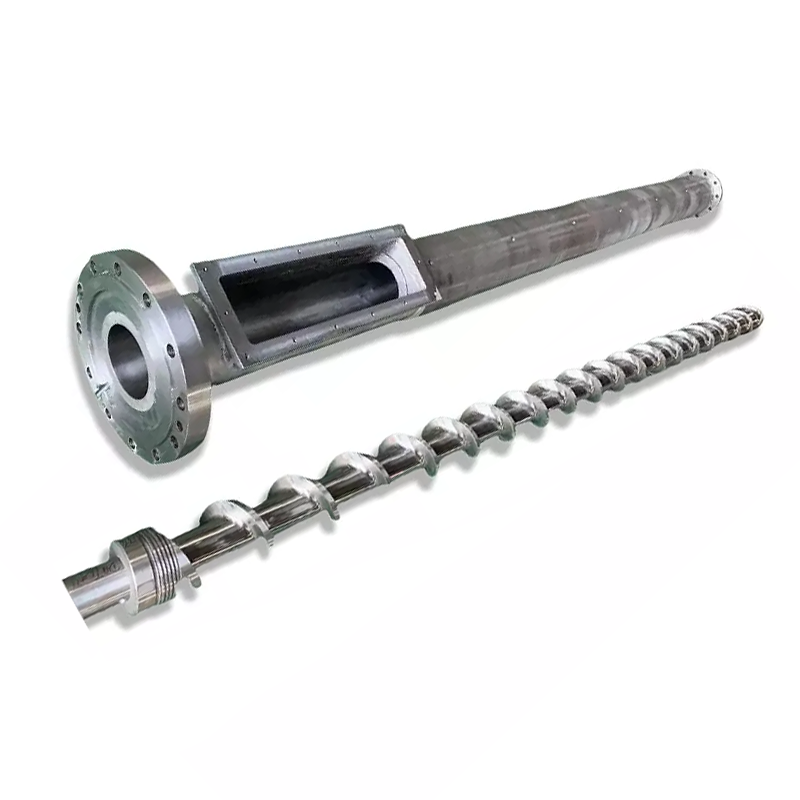

Бұрандалы бөшке іс жүзінде не істейді
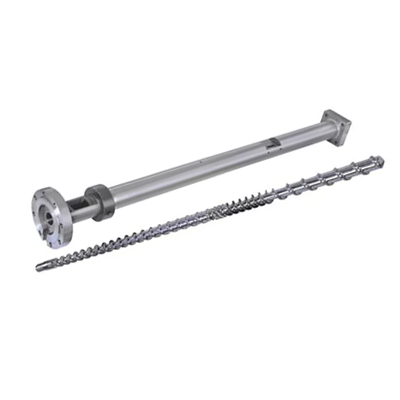
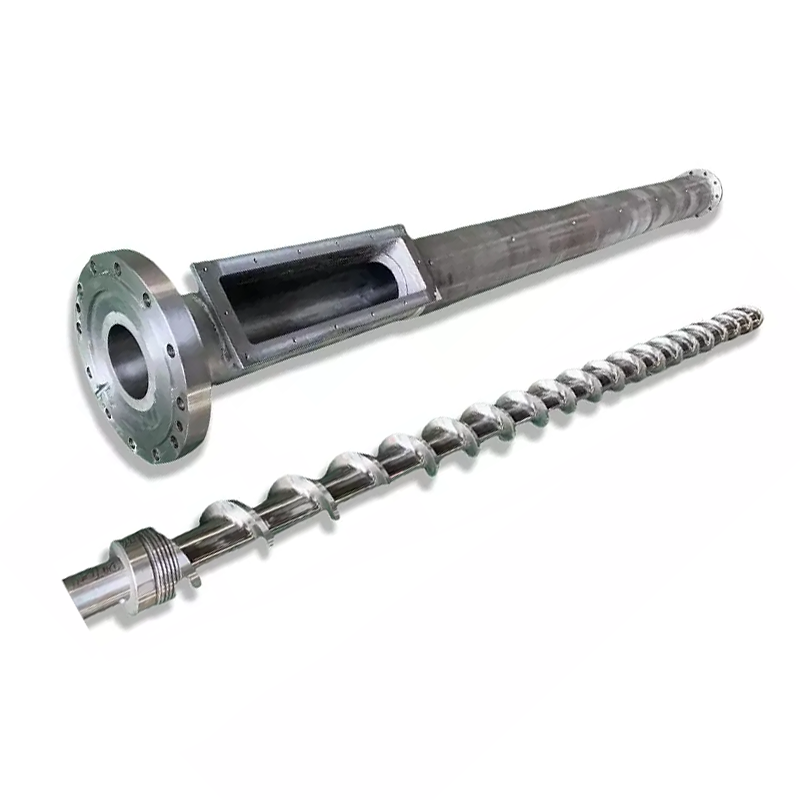
Бұрандалар мен бөшке сәйкес жұп ретінде жұмыс істейді. Міне, әр циклдің реті:
- Тамақтандыру— Пластикалық түйіршіктер бункерден қоректену аймағына түседі.
- Балқу— Айналмалы бұранда ығысу жылуын тудырады. Бөшке жылытқыштарымен біріктірілген түйіршіктер балқып, қысылады.
- Өлшеу— Инъекция алдында балқыма температура мен қысым бойынша біркелкі болады.
- Инъекция— Бұрандалы поршень сияқты алға жылжиды, балқытылған пластикті қалыпқа итереді.
Әрбір дизайн айнымалысы - геометрия, аймақтық пропорциялар, бетті өңдеу - осы төрт қадамның қаншалықты жақсы орындалатынына әсер етеді. Олардың кез келгеніндегі сәйкессіздік өндіріс мәселесі ретінде көрінеді.
1-шешім: L/D қатынасы
L/D қатынасы (бұранданың ұзындығы оның диаметріне бөлінген) техникалық парақтағы ең маңызды сан болып табылады. Ол тұру уақытын, араластыру сапасын және жылудың таралуын бақылайды.Жалпы мақсаттағы инжекциялық қалыптау қолданбаларының көпшілігінде 20:1 қолданылады.
| Шайыр | Ұсынылған L/D |
|---|---|
| PP, PE, PS (стандартты) | 18:1 – 20:1 |
| ABS, ДК | 20:1 – 24:1 |
| ПВХ (жылуға сезімтал) | 16:1 – 20:1 |
| ПЭТ | 20:1 – 22:1 |
| Нейлон (PA) | 18:1 – 20:1 |
| GF күшейтілген материалдар | 20:1 – 24:1 |
2-шешім: Қысу коэффициенті
Қысу коэффициенті (CR) бұрандалы арнаның беру аймағынан өлшеу аймағына қаншалықты тарылатындығын өлшейді. Жоғары CR балқыманы агрессивті түрде қысады — бірте-бірте жұмсаратын аморфты шайырлар үшін жақсы. Төменгі CR жұмсақырақ, бұл сізге ыстыққа сезімтал немесе талшық толтырылған материалдар үшін қажет.
| Шайыр | Қысу коэффициенті |
|---|---|
| ABS, ДК, PMMA (аморфты) | 3,0 – 3,5:1 |
| PP, PE, нейлон (жартылай кристалды) | 2,5 – 3,0:1 |
| ПВХ | 2,0 – 2,5:1 |
| ПЭТ | 2,3 – 2,6:1 |
| GF күшейтілген (≥15%) | 2,0 – 2,5:1 |
3-шешім: Аймақ пропорциялары
Стандартты бүрку бұрандасы үш аймаққа бөлінеді. Әрбір аймақтың үлесі жалпы L/D сияқты маңызды.
- Арна аймағы (L1):Бункерден қатты түйіршіктерді қабылдайтын терең арналар. Ұзынырақ = өткізу қабілеті көбірек.
- Қысу аймағы (L2):Арна тереңдігі біртіндеп төмендейді. Балқудың көп бөлігі осында болады.
- Өлшеу аймағы (L3):Таяз, дәйекті арналар. Инъекция алдында балқыма температурасы мен қысымның біркелкі болуын қамтамасыз етеді.
| Шайыр | Арна (L1) | Қысу (L2) | Өлшеу (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / ДК | 40% | 40% | 20% |
| ПЭТ | 40% | 40% | 20% |
| Нейлон (PA) | 35–45% | 35–40% | 20–25% |
| ПВХ | 35% | 50% | 15% |
4-шешім: Бұрандалы бөшке материалы
38CrMoALA — Стандартты бастапқы деңгей
Нанхайяның инъекциялық қалыптау бұрандалары мына жерден жасалған38CrMoALA легирленген болат, термиялық өңдеуден өткен және сөндірілген. Бұл негізгі материал қызмет ету мерзімі шамамен PE, PP, PS және ABS сияқты стандартты термопластиктерді жақсы өңдейді.10 000–20 000 сағатқалыпты жұмыс жағдайында.
Азоттау
500–560°С температурада газды азоттау азотталған қабат түзедіҚалыңдығы 0,5-0,8 ммқаттылығымен950–1050 HV (~62 HRC). Бұл өңделмеген болатпен салыстырғанда тозуға төзімділікті 30–40%-ға жақсартады. Толтырылмаған немесе аз толтырылған материалдармен жұмыс істейтін көптеген инъекциялық қалыптау қолданбалары үшін стандарт.

Нанхайя мутантты (күрделі) бүрку бұрандасы — PP, PE және нейлон сияқты кристалды шайырлар үшін қолайлы.
Биметалл — абразивті қолданбаларға арналған
Биметалл бөшкелер бөшкесі саңылауымен металлургиялық байланысқан жоғары қорытпалы тозуға төзімді төсемге ие. Нанхайяның биметалл процесі аішкі саңылау қаттылығы 62 HRCбөшкенің ішкі бөлігінің жоғары тозу аймақтарының айналасында қатты қорытпалы бүріккіш дәнекерлеу арқылы.
| Қолданба | Бұрандалы материал | Бөшкелерді өңдеу |
|---|---|---|
| PE, PP, PS (толтырылмаған) | 38CrMoALA азотталған | Стандартты азотталған |
| ABS, ДК, нейлон (толтырылмаған) | 38CrMoALA азотталған | Стандартты азотталған |
| PA + GF ≤30% | 38CrMoALA, сөндірілген + шыңдалған | Азотталған немесе биметалл |
| GF мазмұны 15–50% | Биметалл / TC ұшу жиектері | Биметалл |
| ПВХ/коррозиялық шайырлар | Коррозияға төзімді қорытпа | Биметалл (CR сорты) |
| Көміртекті талшық толтырылған | Вольфрам карбиді | ТК шашатын тесік |
5-шешім: Бұранданың диаметрі және түсіру өлшемі
Сіздің нақты атыңыз арасында болуы керек35% және 70%бұранданың максималды түсіру қабілеті. 35%-дан төмен материал бөшкеде тым ұзақ отырады және тозу қаупін тудырады. 70%-дан жоғары бұранда цикл ішінде жеткілікті жылдам қалпына келе алмайды.
Төменде Нанхайядан қол жетімді жалпы конфигурациялар берілген:
| Инъекция мөлшері (г) | Бұрандалы Ø × Ұзындығы (мм) | Бөшке Ø × Ұзындығы (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Нанхайя біртіндеп бүрку бұрандасы — ABS, PC және PMMA сияқты аморфты шайырлар үшін жақсы.
Ағымдағы бұранданың жұмысқа жарамсыз екендігі туралы ескерту белгілері
- Қара дақтар немесе күйік белгілері— Шамадан тыс тұру уақытынан немесе ыстық нүктеден нашарлайтын материал. Бөшкенің температуралық аймақтарын және бұрандалардың аралығын тексеріңіз.
- Сәйкес емес ату салмағы— Көбінесе тозған кері клапан немесе кері ағысты қамтамасыз ететін бұрандадан бөшкеге шамадан тыс саңылау.
- Бетінде спрей белгілері— Балқымадағы ылғал немесе газ. Жеткіліксіз алдын ала кептіру немесе бұрандалы геометрия дұрыс желдетілмейтінін көрсетуі мүмкін.
- Баяу қалпына келтіру / ұзақ цикл уақыты— Пластификациялау қабілеті жеткіліксіз. Бұранданың диаметрі ұлғаюы мүмкін.
- Түс өзгерістерінің жоғары сынығы— Есептеу аймағында нашар араластыру. Бұрандаға қосылған Maddock немесе тосқауыл араластырғыш элементі мұны жиі шешеді.
Баға сұраған кезде өндірушіге не айту керек
- Машинаның маркасы мен моделі— немесе стандартты емес машиналар үшін саңылау диаметрі мен фланец өлшемдері
- Бастапқы шайыр(лар)— қажет болса, толтырғыш түрін және пайызын қосыңыз
- Түсірілім өлшемінің диапазоны— граммен ең төменгі және максимум
- Мақсатты цикл уақыты
- Сіз шешуге тырысып жатқан ағымдағы мәселелер— егер бар болса
Нанхайядан техникалық ұсыныс алыңыз
Біз 12 сағат ішінде жауап береміз. Біздің инженерлік топ дұрыс бұранданың геометриясын, материал сыныбын және сіздің машинаңыз бен шайырдың өлшемдерін — сіз баға ұсынысын жасамас бұрын анықтай алады.