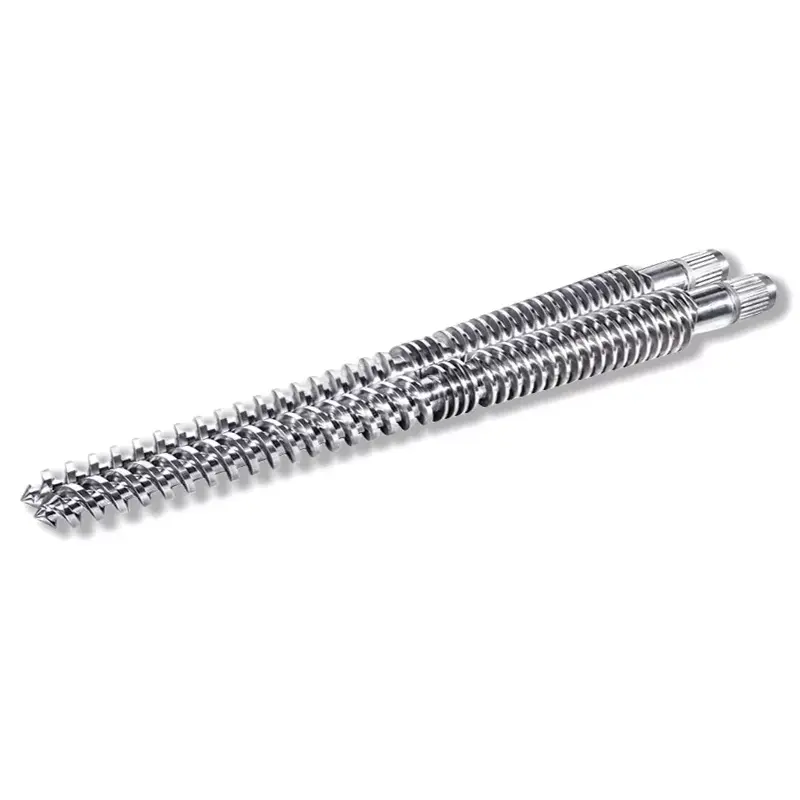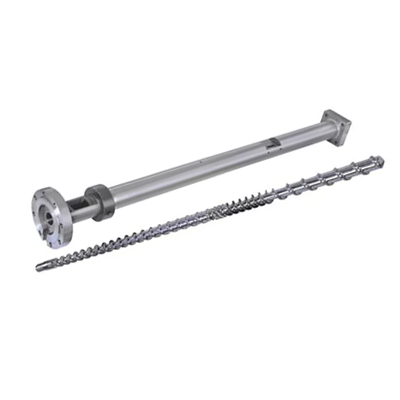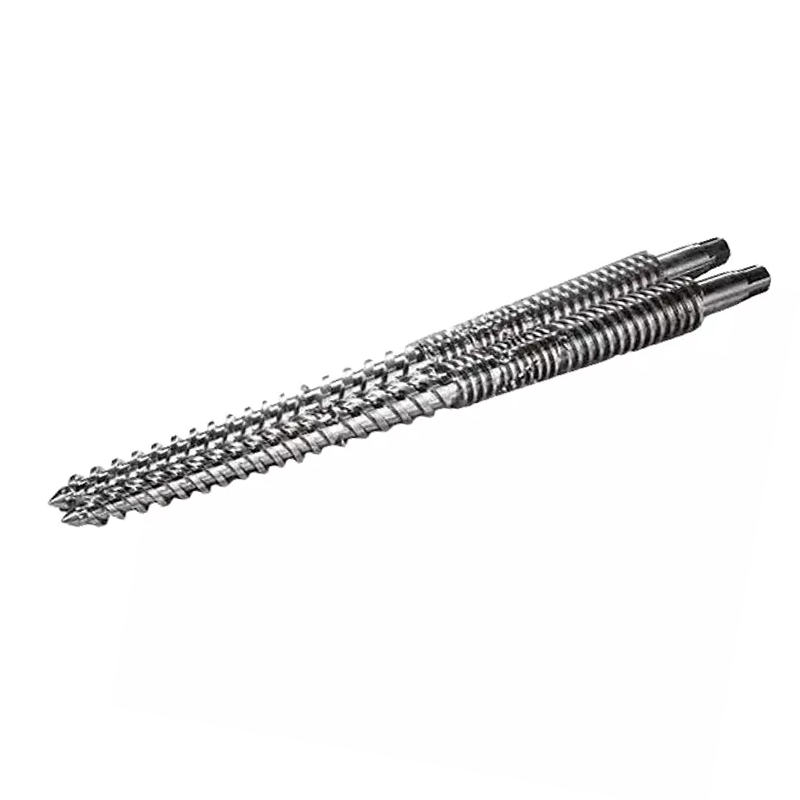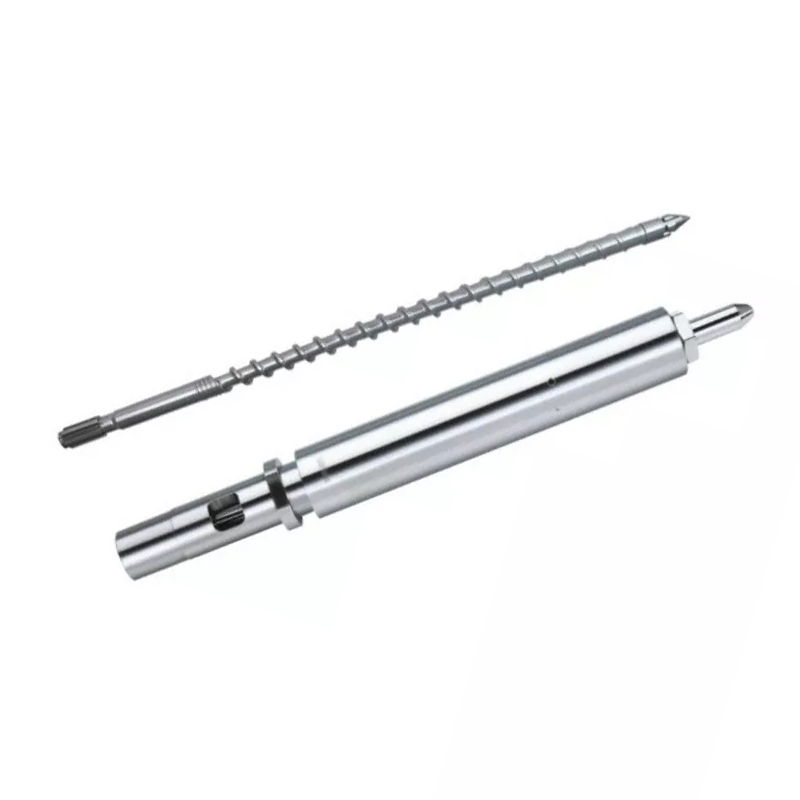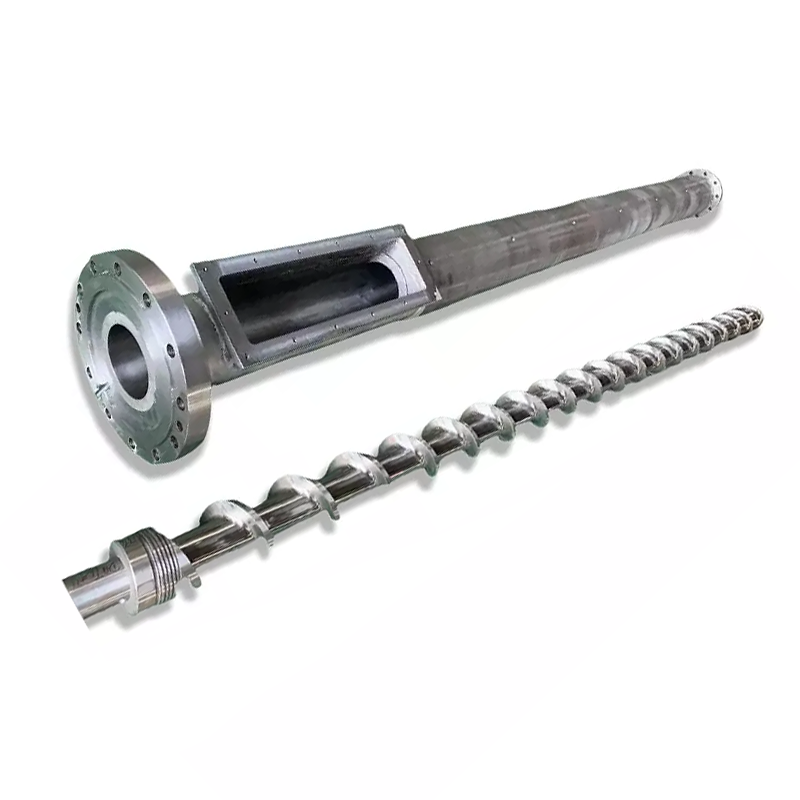
Инъекция бұрандасы L/D қатынасыбұранданың диаметріне бөлінген жұмыс ұзындығы және бүрку бұрандаларының көпшілігі 18:1-ден 25:1-ге дейін жұмыс істейді. Ешқандай техникалық парақ сізге айтпайды: сізде бар құрылғыда L/D өзгерте алмайсыз. Ұзындығы бөшкемен бекітіледі. Сіз өзгерте алатын нәрсебұранданың диаметрі, және бекітілген баррельде бір таңдау L/D, ату сыйымдылығы және айдау қысымын бірге, қарама-қарсы бағытта жылжытады. Кішірек бұранда жоғары L/D, кішірек түсіру және көбірек қысым береді. Бұл сауданы шайырға және сіздің бөлікке сәйкестендіріңіз және L/D сұрақтарының көпшілігі өздеріне жауап береді.
Инъекциялық бұрандадағы L/D қатынасы нені білдіреді
L/D – бұранданың жұмыс ұзындығы (L) оның сыртқы диаметріне (D) бөлінген. Енінен 22 есе ұзын бұранданың L/D 22:1.
Пропорция өлшемі бойынша таралады. 22:1 өлшеміндегі 40 мм бұранданың жұмыс ұзындығы 880 мм. 22:1 өлшеміндегі 80 мм бұранданың ұзындығы 1760 мм. Бірдей қатынас, мүлдем басқа машиналар.
Бұл қатынас шын мәнінде сипаттайтын нәрсебұранда өз жұмысын орындау үшін қанша ұшу-қону жолағы қажет. Азықтандыру, балқыту және өлшеу осы ұзындықта жүреді. Ұзындығы көбірек болса, балқыту сыйымдылығы жоғарырақ және көп араласады. Ұзындығы аз болса, бұл екеуінің де аздығын және материалдың ыстық отыруына аз уақытты білдіреді.
Инъекциялық бұрандалардың көпшілігі 18:1 мен 25:1 аралығымен, 20:1 мен 22:1 аралығы жалпы мақсаттағы машиналарда ортақ жерге түседі. Бағаналы нұсқаулығымыздағы толық суретті қамтидыбүрку бұрандалы бөшкенің бағыттаушысы.
Неліктен инъекция L/D экструзиялық L/D қарағанда қысқа
Экструдерлер әдетте 25:1-ден 33:1-ге дейін жұмыс істейді. Инъекциялық бұрандалар қысқарақ қалады, оның себебі - дәстүр емес, цикл.
Экструдер бұрандасы үздіксіз айналады. Материал бір шетінен еніп, өтіп, екінші жағынан кетеді. Ештеңе күтпейді.
Инъекциялық бұранда жарылыстарда жұмыс істейді. Ол бір кадрды пластификациялау үшін айналады, кейін шегінеді, содан кейін тоқтайды. Ол инъекция жасайды, ал зең салқындайды. Осының барлығында бөшкедегі балқыма бір орында тұрып, ыстық болып қалады.
Күту - бұл барлық айырмашылық. Ұзағырақ бөшке балқыманы көп ұстайды, ал инъекциялық машинада көбірек балқыма көп циклдарды күтіп тұрған көп материалды білдіреді. Ыстыққа сезімтал шайыр үшін қосымша ұзындық қосымша сыйымдылық емес. Бұл қосымша термиялық тарих.
Осылайша, айдау дизайны балқу қабілетін тұру уақытына теңестіреді, ал экструзия негізінен балқыту қабілетін сатып алады.
Сізге ешкім айтпайтын нәрсе: сіз L/D өзгерте алмайсыз
L/D туралы мақалалар нөмірді таңдап алатындай сөйлейді. Сізде бұрыннан бар машинада жоқ.
L бөшкемен бекітілген.Бөшке - бұл машинаның жақтауына бұрандалармен бекітілген өңделген қысымды ыдыс, оның қыздырғыш аймақтары, қоректендіру жолдары және монтажы бір ұзындықтың айналасында салынған. Ешкім бөшкені ұзартпайды.
Сондықтан L/D-де қалған жалғыз айнымалы - D, бұранданың диаметрі. Диаметрді өзгертіңіз, ал қатынас онымен бірге өзгереді, өйткені сызықтың үстіндегі ұзындық ешқашан қозғалмайды.
Сондықтан машина жасаушылар бір машина үшін екі немесе үш бұранда диаметрін тізімдейді. Олар сізге үш өлшемді ұсынбайды. Олар сізге айырбастау қисығы бойынша үш ұпай ұсынады, ал түсірілім өлшемі қозғалатын нәрселердің бірі ғана.
Бұранданың диаметрі: барлығын жылжытатын тұтқа
Бекітілген бөшкеде бір таңдау бірден төрт нәрсені жылжытады. Осы кестені түсініңіз және сіз L/D инъекциясын түсінесіз.
| Егер сіз таңдасаңыз... | Бұранданың диаметрі кішірек | Бұранданың үлкен диаметрі |
|---|---|---|
| L/D қатынасы | Жоғарырақ(бірдей L, кіші D) | Төмен(бірдей L, үлкен D) |
| Атыс сыйымдылығы | Кішірек(бір мм соққыға аз көлем) | Үлкенірек |
| Инъекция қысымы қол жетімді | Жоғарырақ(кішірек аймаққа бірдей күш) | Төмен |
| Бір атудағы балқыту сыйымдылығы | Жақсырақ(аз материал үшін көбірек L/D) | Жомарттығы аз |
| Берілген бөліктің тұру уақыты | Қысқарақ(ату кішірек бөшкені көбірек пайдаланады) | Ұзақ |
| Костюмдер | Кішкентай дәлдіктегі бөлшектер, жұқа қабырғалар, жоғары тұтқыр және ыстыққа сезімтал шайырлар | Үлкен кадрлар, тауарлық шайырлар, қалың кесінділер |
Қысым жолын қайта оқыңыз, өйткені ол адамдар күткеннен көп жұмысты шешеді. Машинаның гидравликалық немесе электр жетегі бұранданың артқы жағына тұрақты күш береді. Қысым - күштің ауданға бөлінуі. Кішірек бұранданың бетінің ауданы аз, сондықтан бірдей күш балқыма қысымын жоғарылатады.
Сондықтан жұқа қабырғалы және жоғары тұтқыр жұмыс көбінесе кішкентай бұрандаға түседі: ол балқыманы үлкен бұранда толтыра алмайтын тығыз қуысқа итеруі мүмкін. Онымен бірге келетін жоғары L/D кездейсоқтық емес, бонус болып табылады.
Сондай-ақ резиденция қатарын оқыңыз. Бұл сіздің компьютеріңіздің сарғаюын тыныш шешеді.

L/D түсіру өлшеміне қалай әсер етеді
Қатаң, L/D кадр өлшемін орнатпайды. Диаметрі мен штрихы орындалады: түсіру көлемі - бұранданың көлденең қимасының ауданы оның қаншалықты алыс жүргеніне көбейтілген.
Бірақ нақты машинада сіз оларды ажырата алмайсыз, себебі сіздің атуды орнататын диаметр L/D-ді де белгілейді. Кішкене дәлдіктегі бөлік үшін кішкене бұранданы таңдаңыз, сонда сіз дәл сол сәтте жоғарырақ L/D таңдадыңыз.
Практикалық нәтиже - бұл бақытты. Кішкентай атуды беретін бұранда материалдың бір граммына шаққанда көбірек балқу ұзындығын және жоғары айдау қысымын береді. Бұл үш қасиет бірдей жұмыс орындарына сәйкес келеді, сондықтан сауда жиі емес, таза жұмыс істейді.
Бақытты болуды тоқтататын жер - сіз бір бөлікті дұрыс емес бұрандаға мәжбүрлегенде. Үлкен диаметрлі бұрандада өте кішкентай атуды іске қосыңыз және сіз екеуінің де ең нашарсын аласыз: төмен L/D, түсірілімге қатысты үлкен баррель көлемі және жылуды тым ұзақ айналдыратын материал.
Тұру уақыты: Сіз есептей алатын сапа өлтірушісі
Тұру уақыты - бұл полимердің берілген бөлігі инъекцияға дейін бөшкенің ішінде қанша уақыт ыстық болып қалатыны. Бұл инъекциялық қалыптаудағы ең төмен бағаланған сан және сіз оны отыз секундта бағалай аласыз.
Тұру уақыты ≈ (баррель ату сыйымдылығы ÷ ату өлшемі) × цикл уақыты
Бір бірліктегі екі сыйымдылық. Құрылғының рейтингінен түсіру мүмкіндігін алыңыз.
Мысалмен жұмыс жасаңыз. 20 г бөлігін 30 секундтық циклде жұмыс істейтін, 200 г түсіру сыйымдылығымен есептелген құрылғы. Пропорция 10, сондықтан балқыма шамамен он циклден өтеді. Тұру уақыты шамамен 300 секунд немесе бес минут.
Балқыма температурасында бес минут компьютер, POM, PET немесе ПВХ үшін ұзақ уақыт. Параметрлеріңізде ештеңе дұрыс емес. Бөлік бөшке үшін тым кішкентай, ал материал өз кезегін күтіп тұрғанда піседі.
Енді бұл жұмысты кішірек бұрандаға жылжытыңыз. Түсіру сыйымдылығы, айталық, 80 г дейін төмендейді. Дәл сол 20 г бөлік енді баррельдің төрттен бірін пайдаланады, балқыма он емес, төрт циклден өтеді және тұру уақыты шамамен екі минутқа дейін қысқарады.
Сіз орнату нүктесін өзгерткен жоқсыз. Сіз бұранданың диаметрін өзгерттіңіз және деградация мәселесі онымен бірге жүрді.
20–80% түсіру сыйымдылығы диапазоны
Жиі келтірілетін салалық нұсқаулық сіздің атуды машинаның номиналды түсіру сыйымдылығының шамамен 20% және 80% арасында ұстау болып табылады. Жолақты құрылғыңыздың нұсқаулығына сәйкес растаңыз, бірақ оның артындағы логика барлық жерде сақталады.
Топтың астында, тұру уақыты ұзаққа созылады. Материал жылу арқылы тым көп қозғалады, ал ыстыққа сезімтал шайырлар нашарлайды. Бұл жоғарыдағы формуланың сәтсіздігі.
Топтың үстінде, екі нәрсе бұзылады. Тиісті жастықты ұстау үшін оқпан жеткіліксіз, сондықтан орау атуға сәйкес келмейтін атуға ие болады. Ал бұранданың материалдың толық бөшкесін ерітуге уақыты мен ұзындығы аз болады, сондықтан балқыту сапасы сіз оның көп бөлігін сұраған кезде нашарлайды.
Жолақтың ортасына қоныңыз және машинада жұмыс істеуге орын бар. Егер сіздің бөлігіңіз оның сыртында отырса, дұрыс түзету - бұл процесс параметрлерінің батырлық жиынтығы емес, бұранданың басқа диаметрі немесе басқа машина.
L/D балқыма сапасына қалай әсер етеді
Ұзындық - балқыту қабілеті, ал балқыту қабілеті - сапалы.
Көбірек L/D толық балқу береді.Қатты түйіршіктер ыстық бөшке қабырғасына қарсы жүруі керек, сондықтан олардың аз бөлігі ерімейтін күйде аман қалады. Бөлшектегі қатты дақтар мен линза тәрізді қосындылар балқудың бұзылуы болып табылады, ал ұзындық олармен күреседі.
Көбірек L/D біртекті балқыма береді.Температура біркелкі болады, түс пен толтырғыш жақсырақ бөлінеді, ал бақылау сақинасына келетін балқыма түсірілімнен түсірілімге дейін сәйкес келеді. Бұл кеңірек процесс терезесі ретінде көрсетіледі.
Көбірек L/D жылу тарихын береді.Мұқият еритін бірдей ұзындық материалды ұзағырақ ұстайды, ал ПВХ, ДК, POM және PET үшін бұл пайда емес, шығын.
Сондықтан балқыманың сапасы көп емес, жақсырақ. Бұл тепе-теңдік: толық балқу үшін жеткілікті ұзындық, материал пайдалану үшін тым ұзақ күтетін баррель көлемі сонша емес. Балқыту сыйымдылығы сіздің ерекше шектеуіңіз болған кезде, тосқауыл бұрандасы оны миллиметр баррель қоспай көтереді.
Шайыр мен бөлік бойынша L/D және диаметрді таңдау
Сауда-саттықты біріктіріп, таңдау шайыр мен бөліктен шығады.
| Сіздің жағдайыңыз | Еңкейіңіз | Неліктен |
|---|---|---|
| Шағын, жұқа қабырғалы дәл бөлшектер | Кішкене бұранда, жоғары L/D | Жоғары айдау қысымы жұқа бөліктерді толтырады; бір грамм үшін жақсы балқу; қысқа резиденция |
| Ыстыққа сезімтал шайыр (PC, POM, PET, PVC) | Атыс үшін кішірек бұранда; L/D жолағының қысқа шеті | Тұру уақыты – жау. Бөшке сыйымдылығына қатысты атуды үлкен ұстаңыз |
| Тұтқырлығы жоғары инженерлік шайыр | Кішкене бұранда, жоғары L/D | Толтыру үшін қысымды қажет етеді және мұқият еріту үшін ұзындықты қажет етеді |
| Үлкен кадрлар, тауарлық шайыр (PE, PP, PS) | Үлкен бұранда, төменгі L/D | Сыйымдылық жетекшілері; бұл шайырлар қысқартылған балқу ұзындығына шыдайды |
| Қалың қабырғалы бөліктер, баяу циклдар | Үлкенірек бұранда, сағат резиденциясы | Ұзақ циклдар тұру уақытын көбейтеді. Жасалмас бұрын қайта есептеңіз |
| Шыны толтырылған немесе абразивті қоспа | Бөлшектегі диаметрі; өзгертіңізбеті | L/D бөліктен кейін. Тозу жауабы әртүрлі ұзындық емес, биметалдық саңылау болып табылады |
| Жоғары өнімділікте балқымайды | Бірдей диаметрі; тосқауыл бұрандасы | Сізге бөшкенің ұзындығы емес, балқыту қабілеті қажет. Баррель бәрібір өзгермейді |
Соңғы екі жолға назар аударыңыз. Қалыптастырушылардың бізге әкелетін ең көп кездесетін екі мәселесі - бұл L / D проблемалары емес және оларды шешу үшін басқа бұранда диаметрін сатып алу ақшаны босқа жұмсайды.
Инъекциялық қалыптау кезінде жиі кездесетін L/D қателері
- Экструзияны көшіру L/D.Инъекциялық бұрандаға қолданылатын экструдер кестесіндегі 30:1 саны инъекциялық қалыптауды анықтайтын тұру уақыты мәселесін елемейді. Екі машина әртүрлі жұмыстарды орындайды.
- Ұзақ деп болжау жақсы.Ұзындығы көбірек болса, балқытадыжәнекөбірек термиялық тарих. Ыстыққа сезімтал шайырда екіншісі жеңеді және материал нашарлайды.
- Түсіру мен сыйымдылық қатынасын елемеу.Біз геометрияда кездесетін ең көп таралған сапа мәселесі - үлкен бөшкеде пісірілетін кішкене бөлік. Оны ешкім тексермейді, себебі ол ешқандай параметрлер экранында жоқ.
- L/D бар құрылғыда өзгертуге болатынына сену.Ол мүмкін емес. Бөшке L жинағыштары. Тек диаметрін таңдау сіздікі.
- Балқу мәселесі үшін L/D кінәлау.Егер балқытпалар тек жоғары өнімділікте пайда болса, сіздің балқыту қабілетіңіз қысқа болады, бөшкеңіз емес. Кедергі бұрандасы оны бір бөшкеге бекітеді.
- Тозу мәселесі үшін L/D кінәлау.Бұранданың бірдей айналу жиілігіндегі шығыс геометрия емес, тозған саңылау болып табылады. Кез келген нәрсені қайта жасамас бұрын оны өлшеңіз.

Оң жақ бұрандаға қалай тапсырыс беруге болады
Бұрандаларды өндіруші сіз айтқан нәрселерден жобалайды. Оларды жіберіңіз, диаметр мен геометрия бойынша ұсыныс келесідей болады.
- Машинаның маркасы, үлгісі және ағымдағы бұранданың диаметрі.Атау тақтасының фотосы оның көп бөлігін қамтиды және ол бізге ішінде жұмыс істеп жатқан бөшкенің ұзындығын көрсетеді.
- Машинаның номиналды атыс сыйымдылығы,егер сіз оны білсеңіз және сіздің нақты салмағыңыз.
- Цикл уақыты.Жоғарыдағы екі санның көмегімен сіз үшін тұру уақытын есептеуге болады.
- Шайыр, сорт және толтырғыш құрамы.Бұл диаметрі сияқты қысу профилін және бетті өңдеуді басқарады.
- Сіз қалаған ақау жойылды.Тұрғылықты жердегі сарғыш нүктелер. Ерітпейтін нүкте балқу қабілеті. Қысқа түсіру қысымды немесе бақылау сақинасын көрсетеді. Әрқайсысының жауабы әртүрлі.
- Сызба немесе тозған бұрандаңыз.Немесе сіздің машинаңызға құрастыруға рұқсат етіңіз. Тозған бөлік CMM жабдығында ±0,01 мм дейін өлшенеді және геометрия қалпына келтірілді.
Неліктен Нанхайямен жұмыс істеу керек?
Бізге бөлшек салмағын, цикл уақытын және машина үлгісін жіберіңіз, біз сізге ештеңе келтірмес бұрын тұру уақыты арифметикасын орындаймыз. Кейде жауап бұранданың басқа диаметрі болып табылады. Кейде бұл сізде бар баррельдегі тосқауыл бұрандасы. Кейде сіздің жұмысыңыз басқа станокта болады, біз солай айтамыз.
Жаңа бұранда жауап болғанда, Нанхайя салдыбүрку бұрандаларыжәне 38CrMoAlA, 42CrMo, SKD-61 және тот баспайтын болаттан жасалған, азотталған немесе 2,5-3 мм вольфрамды қорытпа қабаты бар биметаллдан жасалған бөшкелерде жиырма жылдан астам уақыт бойы 62 HRC-ке дейін азық талап етеді.
Біз сіздің сызбаңызға, машина үлгісіне немесе тозған үлгіге сәйкес құрастырамызауыстыруларнегізгі машина брендтерімен үйлесімді, бір жиынтықтан тұратын ең аз тапсырыс және 12 сағат ішінде баға белгілеу.
Сарғаюмен, ерімейтіндермен немесе қысқа түсірумен күресу керек пе? Құрылғы үлгісін, бөлшек салмағын, цикл уақытын және шайырды жіберіңіз. Біз сізге L/D, диаметрі, балқу сыйымдылығы немесе тозу екенін айтып, 12 сағат ішінде баға белгілейміз.
Бұрандалы ұсынысты алыңызЖиі қойылатын сұрақтар
Инъекциялық қалыптау бұрандасы үшін әдеттегі L/D қатынасы қандай?
Инъекциялық бұрандалардың көпшілігі 18:1 мен 25:1 аралығымен жұмыс істейді, 20:1 мен 22:1 аралығы жалпы мақсаттағы машиналарда ортақ негіз болып табылады. Ыстыққа сезімтал шайырлар қысқа ұшты жақсы көреді, себебі материал ыстыққа аз уақыт жұмсайды. Мұқият балқытуды қажет ететін инженерлік пластмассалар ұзағырақ аяқталады.
Инъекциялық қалыптау машинамдағы L/D қатынасын өзгерте аламын ба?
Тікелей емес. Ұзындығы станокта өңделетін бөшкемен бекітіледі. Өзгерте алатын нәрсе бұранданың диаметрі болып табылады және L өзгеріссіз қалатындықтан, кішірек диаметр автоматты түрде жоғары L/D береді. Бұл жалғыз таңдау сіздің ату мүмкіндігіңіз бен қол жетімді инъекция қысымын да өзгертеді.
L/D қатынасы түсірілім өлшеміне әсер ете ме?
Жанама және ажырамас. Түсірілім көлемі L/D емес, бұранда диаметрі мен инсульттан алынады. Бірақ бекітілген бөшкеде атуды орнататын диаметр L/D деңгейін де белгілейді. Кішірек ату үшін кішірек бұранданы таңдаңыз, сонда сіз бір уақытта жоғары L/D және жоғарырақ айдау қысымын аласыз.
Инъекциялық қалыптаудағы тұру уақытын қалай есептеуге болады?
Құрылғының номиналды түсіру сыйымдылығын нақты түсіру өлшеміне бөліңіз, содан кейін цикл уақытына көбейтіңіз. 30 секундтық циклде 20 г бөлікті басқаратын 200 г машина шамамен 300 секунд немесе бес минут тұру мүмкіндігін береді. Бұл ДК, POM, PET немесе ПВХ-ны балқыма температурасында ұстау үшін ұзақ уақыт.
Неліктен инъекция L/D экструзиядан L/D қысқа?
Өйткені инъекциялық бұранда жарылыстарда жұмыс істейді. Ол атуды пластиктендіреді, содан кейін машина инъекция жасағанда және қалып салқындаған кезде тоқтайды, ал бөшкедегі балқыма барлық уақытта ыстық болады. Экструдер үздіксіз жұмыс істейді және ештеңе күтпейді. Инъекциялық машинадағы қосымша баррель ұзындығы қосымша балқыту сыйымдылығы ғана емес, қосымша термиялық тарих болып табылады, сондықтан бүрку бұрандалары қысқа болып қалады.
Менің атуым баррель сыйымдылығының қанша пайызын пайдалану керек?
Әдетте келтірілген нұсқаулық номиналды түсіру сыйымдылығының шамамен 20% - 80% құрайды және сіздің құрылғы нұсқаулығыңыз уәкілетті орган болып табылады. Бұл жолақтың астында тұру уақыты ұзаққа созылады және ыстыққа сезімтал материал нашарлайды. Оның үстінде дұрыс жастыққа орын жоқ және толық баррельді ерітуге аз уақыт бар.
Инъекциялық қалыптау үшін жоғары L/D жақсы ма?
Автоматты емес. Ұзындығы көбірек болса, толық балқыту және біркелкі балқыма береді, бұл сапаны жақсартады. Ол сонымен қатар материалды ұзақ уақыт ыстық ұстайды, бұл ыстыққа сезімтал шайырларды нашарлатады. Дұрыс L/D материалды қажетінен ұзағырақ ұстамай-ақ толығымен ерітеді.
Менің бөліктерім сарғайып кетті. Бұл L/D мәселесі ме?
Әдетте бұл тұру уақыты мәселесі, ол ату көлемінен бөшке сыйымдылығы мәселесі болып табылады. Алдымен тұрғылықты жерді есептеуді іске қосыңыз. Егер кішкене бөлік үлкен бөшкеде пісірілсе, ешқандай температура параметрі және бұранда геометриясы оны түзетпейді. Бұранданың диаметрі кішірек немесе кішірек машина болады.