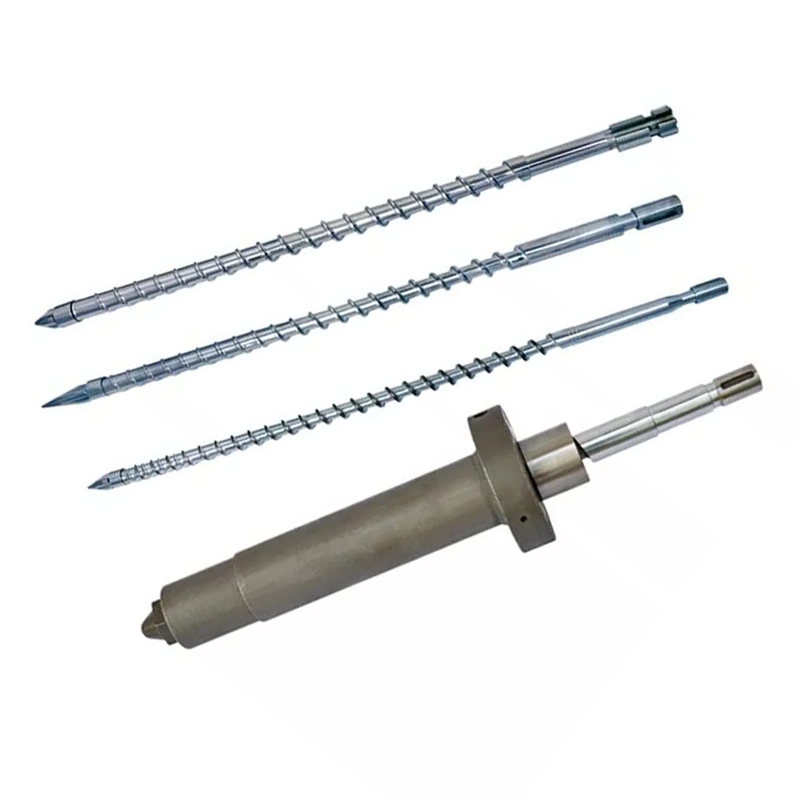
Бұранданың ұшы қосалқы бөлшек ретінде өңделуге жеткілікті кішкентай, бірақ әрбір түсіру бірдей балқыма көлемінен басталатынын анықтау үшін жеткілікті дәл. Оны бұрандалы металл нүкте ретінде емес, сәйкес келетін ағын және тығыздағыш жинағы ретінде сатып алыңыз.


Жылдам жауап
Инъекциялық қалыптау бұрандасының ұшын төрт нәрсе бойынша таңдаңыз: кері клапанның дизайны, дәл бұранда мен бөшке интерфейсі, өңделген шайыр мен толтырғыш және бар жинақтың тозу үлгісі. Нұсқалар, алдыңғы жөндеулер немесе стандартты емес бұрандалар болуы мүмкін болса, машина үлгісінің өзі жеткіліксіз.
Ауыстыруға тапсырыс беру үшін қол жетімді болғанда түпнұсқа сызбаны жіберіңіз, содан кейін жіпті, иықты, ұштың ұзындығын, сақинаның жүрісін, отырғышты, сыртқы диаметрді және балқыту жолдарын нақты машинамен салыстырыңыз. Жақсы дәйексөз геометриядан басталады. Одан кейін материал мен бетті өңдеу келеді.
Бұранданың ұшы екі бағыттағы ағынды басқарады
Бұранданы қалпына келтіру кезінде кері клапан ашылады және балқытылған полимердің бұранданың алдыңғы жағына өтуіне мүмкіндік береді. Инъекцияның басында ол жабылады, осылайша бұранданың қозғалысы мен қысым бұранда бойымен балқыманы артқа қарай итерудің орнына соққыға әсер етеді.
Сондықтан бұранданың ұшы, бақылау сақинасы және орындық тек техникалық қызмет көрсетуге ғана емес, процеске жатады.ENGEL кері клапан оқулығыбірдей екі жұмыс күйін сипаттайды және жабу әрекетін тікелей инъекцияның қайталану мүмкіндігімен байланыстырады.
Біздің зауыттың көрінісі:Бұрандалы ұшының ең қымбат қатесі материалдың екі маркасының арасындағы айырмашылық сирек кездеседі. Бұл бұрандаға бұрап тұратын, бірақ қозғалмайтын, тығыздалмаған немесе дұрыс тураланбайтын бөлік. Сәтті сәйкестік сынағы сатылым сын есімдерінің ұзақ тізімінен құндырақ.
Қалыптау міндетіне қатысты жинақты таңдаңыз
Дұрыс дизайн қалпына келтіру кезінде еркін ашылуы керек, инъекция кезінде болжамды түрде жабылуы және балқыма жолында шамадан тыс шектеулерді болдырмауы керек. Ол сондай-ақ шайырдың абразивті, жабысқақ және коррозиялық жүктемелерінен оның жұптасатын беттеріне зақым келтірместен аман қалуы керек.
| Сатып алу туралы сұрақ | Неліктен ол бұранданың ұшын өзгертеді | Жеткізушіге не жіберу керек |
|---|---|---|
| Қандай шайыр құйылады? | Тұтқырлық, майлау, тозуға сезімталдық және коррозияға төзімділік ағынның өту жолдарына, материал мен бетті өңдеуге әсер етеді. | Нақты шайыр сорты, түс жүйесі, отқа төзімді және қалыпты өңдеу диапазоны. |
| Шайыр күшейтілген немесе толтырылған ба? | Шыны талшық, минералды толтырғыш және қалпына келтірілген ластану сақинаның, отырғыштың және балқыту өткелдерінің абразивті тозуын жеделдетуі мүмкін. | Толтырғыш түрі, салмақ пайызы және өнім бойынша өзгереді ме. |
| Түсірілім қаншалықты дәл болуы керек? | Жіңішке қабырғалы, көп қуысты және тығыз салмақты бөліктер клапанның жабылуында және ағып кетуде аздаған өзгерістерді көрсетеді. | Бөлшек салмағы, қуыс саны, түсіру салмағына төзімділік және соңғы тренд деректері. |
| Қазіргі клапанның стилі қандай? | Сырғымалы сақина, допты тексеру және басқа конструкциялар әртүрлі ағын аймақтарына, саяхатқа және жабылуға ие. | Түпнұсқа бөлік нөмірі, сызба, фотосуреттер және толығымен жойылған жинақ. |
| Бұранда бұрын ауыстырылған ба? | Машина үлгісі орнатылған жіпті, ұшының ұзындығын немесе орындық геометриясын енді анықтай алмайды. | Ағымдағы бұрандалы сызба және тікелей өлшемдер, тек машинаның тақтайшасы ғана емес. |
| Бөлшек неге ауыстырылады? | Үзілген жіп, эрозияланған ағын жолы және ағып жатқан сақина бірдей түзету әрекетін көрсетпейді. | Фотосуреттерді киіңіз, процестің белгілері, техникалық қызмет көрсету тарихы және сәтсіз өлшемдер. |
Нанхайя стандартты және теңшелген жіп үлгілерін, сонымен қатар арнайы полимерлер үшін кері ағынды ұштық опцияларын ұсынады. Таңдалған бөлікті келесімен сәйкестендіруге боладыбүрку бұрандасынемесе кеңірек бөлігі ретінде жеткізіледіинъекциялық қалыптау және экструзия бөлшектерінің ассортименті.


Жинақты шығармас бұрын процесс сигналдарын оқыңыз
Ауыспалы жастық, дрейфтік ату салмағы немесе тасымалдаудың нашар қайталануы клапанның ағып кетуін көрсетуі мүмкін, бірақ олардың ешқайсысы оны жалғыз дәлелдемейді. Шайырдың өзгеруі, қоректендірудің тұрақсыздығы, температураны бақылау, бөшкенің тозуы, балқымадағы ауа, қысым параметрлері және қалып жағдайлары ұқсас белгілерді тудыруы мүмкін.
ENGEL кері клапанды, бұранданы және пластификаторлық бөшкені тексеруді ұсынадыбалқыма жастықшасы өзгергенде. Ақаулықтарды жою бойынша бірдей нұсқаулық жастық пен түсіру салмағының өзгеруін процесс параметрлерімен және құрамдастардың тозуымен байланыстырады.
| Бақыланатын сигнал | Мүмкін бұрандалы қосылым | Тапсырыс бермес бұрын тексеріңіз |
|---|---|---|
| Жастық орны соққыдан соққыға дейін өзгереді | Сақина басқа жерде жабылуы немесе отырғаннан кейін ағып кетуі мүмкін. | Тұрақты процесс кезінде нақты позиция, қысым және ату салмағы. |
| Параметрлер тұрақты болған кезде бөлік салмағы ауытқиды | Кері ағын қалыпқа жеткізілетін тиімді көлемді азайтуы мүмкін. | Жемді, температураны, материалды және көгерудің себептерін жоққа шығарыңыз. |
| Қысқа кадрлар мезгіл-мезгіл пайда болады | Клапан қайталанбауы мүмкін, әсіресе қалпына келтіру өзгерістерінен кейін. | Тасымалдау жауабын салыстырыңыз және машина жасаушы мақұлдаған клапан сынамасын орындаңыз. |
| Қалпына келтіру шектеледі | Зақымдалған сақина, шөгінді немесе аз өлшемді ағын жолы алға қарай балқыма ағынына қарсы тұруы мүмкін. | Еркін қозғалысты, шөгінділерді, өтпеуді және өтуге кедергілерді тексеріңіз. |
| Қара дақтар материалдың өзгеруіне байланысты | Өлі дақтар немесе зақымдалған беттер бұзылған полимерді сақтап қалуы және босатуы мүмкін. | Толық балқыту жолын, саптаманы, бұранданың алдыңғы жағын және тазалау процедурасын тексеріңіз. |
| Металл шуы немесе сақина ұстамасы | Қабыну, деформация, тураланбау немесе бөгде заттар болуы мүмкін. | Машина жасаушының қауіпсіз техникалық қызмет көрсету процедурасын тоқтатыңыз және тексеріңіз. |
Құрастыруды алып тастағаннан кейін тексеру сақинасының сыртқы диаметрін, екі шеткі бетін, отыратын бетін, ұштық корпусын, балқыма жолдарды және жіпті тексеріңіз. АнARBURG техникалық мақаласытозуды, адгезияны және коррозияны тозу механизмдері ретінде анықтайды және сақина диаметріндегі тозу, шеткі бет және тығыздағыш орындық сақина қозғалысы мен жастық орнықтылығын өзгерте алатынын көрсетеді.
Бөлшек толтырылғанша ұстап тұру қысымын қосу арқылы тексеру сақинасын диагностикалауға болмайды.Параметрді өзгерту ағып кетуді түзетпестен жасыра алады. Ауыстыру спецификациясын өзгертпес бұрын, тұрақты базаны түсіріңіз, машина жасаушы бекіткен сынақ әдісін орындаңыз және жабдықты тексеріңіз.
Бір бөлікті біріктіретін бөлшектер әлі де жақсы болған кезде ғана ауыстырыңыз
Тексеру сақинасын оның түйісетін ұшы мен орны бекітілген өлшемдер шегінде қалдырған кезде, тығыздағыш беттері дұрыс болған кезде және жаңа сақина толық қозғалу арқылы еркін қозғала алатын болса, өздігінен ауыстырылуы мүмкін. Бұл жөндеу құны төмен, бірақ тексеру оны қолдаған кезде ғана.
Бірнеше беттерде тозған кезде, сақина басқа құрамдас бөлікке тиіп кетсе, ескі бөлшектер машиналарда араласқанда немесе сенімді түпнұсқа өлшемдері қалмағанда сәйкес келетін ұшты, сақинаны және орынды ауыстырыңыз. Бір жаңа тығыздағыш бөлігін екі тозған түйісетін бөлікпен біріктіру жаңа ағып кету жолын жасай алады.
Біздің зауыттың көрінісі:тозған үлгі шебер сызба емес, дәлел болып табылады. Егер біз эрозияға ұшыраған орынды, қысқартылған сақинаны немесе зақымдалған жіпті дәл көшірсек, жаңа бөлік ескі мәселені таза бетпен қайта жасай алады. Біз сызбадан, біріктіру компоненттерінен және тозбаған анықтамалық нүктелерден жоспарланған қатынасты қалпына келтіреміз.


Нанхайя инжекциялық қалыптау бұрандасының ұшы деректері
TheНанхайя инъекциялық қалыптау бұрандалы ұшыбұранда мен саптама жағындағы балқыту жолы арасындағы интерфейс ретінде салынған. Ол бұрандалардың әртүрлі диаметрлері мен инъекциялық машиналардың брендтері үшін қол жетімді, ауыстыру жұмыстарына арналған арнайы жіптері мен құрамдас геометриясы бар.
| Техникалық сипаттама | Нанхайя өнімінің деректері | Сатып алудың өзектілігі |
|---|---|---|
| Негізгі материал | D2 | Нақты материалды баға белгілеу және тексеру құжаттарына жазып алыңыз. |
| Қаттылық | HRC45-62 | Таңдалған мән термиялық өңдеуге, тозуға және түйісетін материалдарға сәйкес болуы керек. |
| Түзулік | 0,02 мм/м | Бұранданың алдыңғы интерфейсінде геометрия мен туралау маңызды. |
| Бронды бет | Биметалл | Ашық жұмыс беттерінде тозуға төзімді опцияны қамтамасыз етеді. |
| Шыны талшықты конфигурациялар | 30% / 60% | RFQ-да шыны талшықты және шайырдың нақты пайызын көрсетіңіз. |
| Бөлшек салмағы | 1 кг | Өнім бетінің анықтамалық мәні; соңғы салмақ бекітілген геометрияға сәйкес келеді. |
| Өндіріс жолы | CNC өңдеу, термиялық өңдеу және дәл жылтырату | Бұл операциялар пішінді, беттің жай-күйін және дайын қондыруды бақылайды. |
| Стандартты қолданбалар | PE, PP, ABS және ПВХ термопластикалық қалыптау | Сондай-ақ қоспаларды, бояғыштарды, қайта өңделген мазмұнды және толтырғыш деректерін жіберіңіз. |
Толық пластиктендіргіш қондырғы үшін Нанхайя да шығарадымутантты бүрку бұрандалары, біртіндеп бүрку бұрандаларыжәне сәйкес келетін ауыстыру бөшкелері. Көршіинъекцияға арналған саптамаағып кету, туралау немесе балқыма ағыны мәселелері бұранданың ұшынан асып кеткенде бір уақытта қарастырылуы мүмкін.
Бөлшектің сәйкес келетін-келмейтінін анықтайтын өлшемдер
Машина жасаушы мен модель іздеуді тарылта алады, бірақ ол сызбаны алмастыра алмайды. Модельдік отбасылар бірнеше инъекциялық қондырғы өлшемдерін пайдалана алады және машинада оның бастапқы құрылымынан ерекшеленетін ауыстыру бұрандасы болуы мүмкін.
- Орнатылған бұранданы анықтаңыз.Машина жасаушыны, үлгісін, бүрку блогын белгілеуді, бұранда диаметрін, сериялық ақпаратты және кез келген алдыңғы бұранданы ауыстыруды жазыңыз.
- Жіпті толығымен анықтаңыз.Негізгі және кіші диаметрді, қадамды, жіп бағытын, жіп ұзындығын, бастапқы орнын, рельефті және иық орнын қосыңыз.
- Осьтік жинақты өлшеңіз.Ұшақтың жалпы ұзындығын, сақина ұзындығын, отырғыштың ұзындығын, сақина қозғалысын және жабылу күйін басқаратын әрбір иықты жазыңыз.
- Радиалды интерфейстерді өлшеңіз.Ұштың корпусының диаметрін, сақинаның сыртқы және ішкі диаметрін, отырғыштардың диаметрлерін, бөшке саңылауының анықтамасын және қажетті жұмыс саңылауын жазыңыз.
- Балқу жолын картаға түсіріңіз.Флейта санын, өту енін, өту тереңдігін, мұрын профилін және ағынға немесе тазалауға әсер ететін кез келген радиусты көрсетіңіз.
- Тығыздау және тозу беттерін белгілеңіз.Жабу кезінде қай беттерге тиетінін және тозбаған сілтемелерден қандай өлшемдер өлшенетінін анықтаңыз.
Төзімділік ішінде белгісіздікті жасырмаңыз.Ескі бет тозған болса, өлшенген мәнді нақты тозған өлшем ретінде белгілеңіз. Ұсынылған дайын өлшемді бөлек ұстаңыз. Бұл айырмашылық инженерияға зақымданудың нақты көшірмесін бекітудің орнына бөлікті түзетуге мүмкіндік береді.
Өндіріске кірер алдында ауыстыруды тексеріңіз
Кіріс инспекциясы жиынтық жылу мен қысымға ұшырамас бұрын сәйкестікті, өлшемдерді және қозғалысты тексеруі керек. Бекітілген сызбаны, материалды есепке алуды және тексеру нәтижесін бір нөмірде сақтаңыз.
- Бөлшек нөмірі мен сызбаны түзету сатып алу тапсырысына сәйкес келеді
- Материал және термиялық өңдеу жазбалары баға ұсынысына сәйкес келеді
- Критикалық диаметрлер мен осьтік ұзындықтар сызбаға төзімділік шегінде
- Жіп өлшегіштері немесе түйісетін тексерулер қосылымды растайды
- Сақинаның көрінетін тербеліссіз немесе ұстамасыз еркін қозғалуын тексеріңіз
- Сақина мен орындық бекітілген тығыздағыш беттерге тиеді
- Балқыма өткелдері таза, тегіс және саңылаусыз
- Жылтыратылған беттер өңдеудің зақымдалуын немесе жабын ақауларын көрсетпейді
- Құрастыру бағыты мен құрамдас бөліктерінің реті құжатталады
- Негізгі түсіру салмағы мен жастық орнатудан кейін жазылады
Орнатқаннан кейін бекітілген іске қосу процедурасын пайдаланыңыз және процесті сақталған бастапқы сызықпен салыстырыңыз. Жаңа кеңес қалпына келтіруді, декомпрессиялық реакцияны немесе клапанның жабылу әрекетін өзгертуі мүмкін, сондықтан әрбір ескі параметрге әсер етпеу керек деп ойламаңыз.
Зауыт нені бақылауы керек
Бұранданың сапасы бөліктер арасындағы қатынастан туындайды. Жіптің концентрлілігі, иық орны, сақина жүрісі, тығыздауыш бетінің геометриясы, ағын жолының аяқталуы және термиялық өңдеу жағдайы бірге жұмыс істеуі керек. Бір әсерлі қаттылық саны қате десте ұзындығын немесе өрескел тығыздағыш бетін өтей алмайды.
Нанхайядікіөндірістік жабдықтар0,1 мм немесе одан төмен беру қатесі бар CNC араларды, 6 м-ге дейінгі дайындамаларға арналған CNC токарлық станоктарды және 0,02 мм позициялау дәлдігімен бұрғылау және фрезерлік жабдықты қамтиды. Бес осьті өңдеу тұрақты емес ұшулар мен арнайы фланецті құрылымдар үшін қолданылады.

Сатып алушылар үшін практикалық мәселе жеткізушінің станокқа иелік етуінде емес. Сызба қалай қаралатынын, қандай өлшемдер тексерілетінін, материал мен термиялық өңдеудің қалай қадағаланатынын және сақинаның дайын қозғалысы қалай тексерілетінін сұраңыз. Нанхайя сатылымға дейінгі сызбаларды қарап шығуды және оның көмегімен техникалық қолдауды қамтамасыз етедіқызмет көрсету командасы.
Ауыстырылатын бұранданың ұшына арналған RFQ тексеру тізімі
Ішінара хабарламалар қатарының орнына бір анық пакетті жіберіңіз. Төмендегі ақпарат жеткізушіге тапсырманың стандартты ауыстыру, кері жобаланған құрамдас немесе қайта дизайн екенін шешуге мүмкіндік береді.
- Машина жасаушы, үлгісі, сериялық нөмірі және инъекциялық блоктың өлшемі
- Орнатылған бұранда диаметрі және бұранда сызбасы
- Түпнұсқа бұранда ұшы бөлігінің нөмірі және сызбаның қайта қаралуы
- Бөлшектерді ретімен сақтай отырып, ескі жинақты аяқтаңыз
- Алдыңғы, бүйірлік, жіп және тығыздағыш беттерден фотосуреттер
- Жіп, иық, сақина, орындық және өту өлшемдері
- Шайырдың сорты, толтырғыш түрі және толтырғыш пайызы
- Бояғыш, қайта өңделген мазмұн және коррозиялық қоспалар
- Қалыпты балқыма температурасы және түсіру мөлшері
- Бөлшек салмағы, қуыс саны және қабылданған вариация
- Жоюға дейін жастық, тасымалдау және қалпына келтіру үрдісі
- Бақыланатын тозу, істен шығу режимі және қажетті мөлшер
Егер сызба жоқ болса, әрбір өлшенген бетті белгілеп, өлшем қондырғысын суретке түсіріңіз. Бірде-бір сыртқы диаметрді жібермеңіз және зауыттан жіпті, орындықты және одан саяхаттауды сұраңыз.
Жиі қойылатын сұрақтар
Инъекциялық қалыптау бұрандасының ұшы не істейді?
Бұранданың ұшы жинағы кері клапанды алып жүреді. Ол бұранданы қалпына келтіру кезінде ашылады, сондықтан балқыма бұранданың алдында қозғала алады, содан кейін кері ағынды шектеу және қысымды қалыпқа беру үшін инъекция кезінде жабылады.
Тозған тексеру сақинасының немесе бұрандалы ұшының белгілері қандай?
Жалпы процесс сигналдарына айнымалы балқыма жастықшасы, сәйкес келмейтін ату салмағы, қысымның нашар қайталануы, басқа себептерді алып тастағаннан кейін қысқа түсірілімдер және ұзағырақ немесе азырақ тұрақты тасымалдау реакциясы жатады. Тозуды бақыланатын ағып кету сынағы және өлшемді тексеру арқылы растаңыз.
Ауыстырылатын бұранданың ұшына тек машина үлгісі бойынша тапсырыс бере аламын ба?
Машина жасаушы және үлгі пайдалы бастапқы нүктелер болып табылады, бірақ сенімді ауыстыру тәртібі бұранда диаметрін, жіп пен иық өлшемдерін, ұшы ұзындығын, тексеру сақинасы мен орындық өлшемдерін, ағын жолын, шайырды, толтырғыштың мазмұнын, сызбаны және анық фотосуреттерді қамтуы керек.
Тек тексеру сақинасын немесе толық бұранда ұшы жинағын ауыстыруым керек пе?
Түйісетін ұшы, орындық және жіп бекітілген өлшемдер мен беттің күйінде қалған кезде ғана тозған құрамдас бөлікті ауыстырыңыз. Бірнеше тығыздағыш беттері тозған кезде, өлшемдері белгісіз болғанда немесе ескі және жаңа бөлшектердің араласуы сенімді қозғалыс пен тығыздауды қамтамасыз ете алмаған кезде сәйкес жинақты ауыстырыңыз.
Нанхайя инъекциялық қалыптау бұрандалы ұштары үшін қандай материалды пайдаланады?
Nanhaiya жарияланған қаттылық диапазоны HRC45-62, 0,02 мм/м түзу және биметалдық брондалған бет опциясы бар D2 инъекциялық қалыптау бұрандалы ұштарын ұсынады. Соңғы конфигурация шайырға, толтырғышқа, машина интерфейсіне және тозу міндетіне сәйкес келеді.
Қатты бұранданың ұшы әрқашан ұзағырақ жұмыс істей ме?
Жоқ. Қаттылық тозу өнімділігінің бір бөлігі ғана. Қорытпалар химиясы, термиялық өңдеу, коррозияға төзімділік, жұптасатын материалдар, бетті өңдеу, туралау, тазарту және өңделген шайырдың барлығы қызмет ету мерзіміне әсер етеді.
Нанхайяға бұрандалы ұштық бағаны алу үшін не жіберуім керек?
Машина жасаушы мен үлгіні, бұранда диаметрін, шайыр мен толтырғыштың пайызын, түпнұсқа бөлік нөмірін немесе сызбаны, толық біріктіру өлшемдерін, бірнеше бұрыштан фотосуреттерді, тозу белгілерін, түсіру салмағының трендін және қажетті мөлшерді жіберіңіз.
Коммерциялық ақпаратты ашу: Нанхайя инъекциялық қалыптау бұрандалы ұштарын және осы нұсқаулықта сілтеме жасалған тиісті компоненттерді шығарады. Техникалық ұсыныстарды машина жасаушының қауіпсіздік процедураларымен және бекітілген жоба сызбасымен қолдану керек.