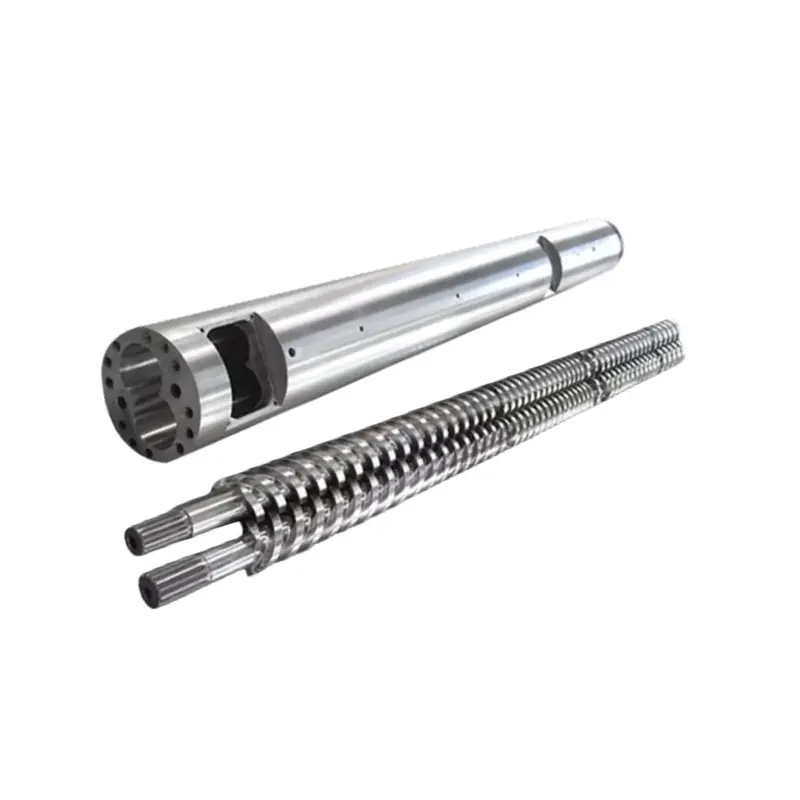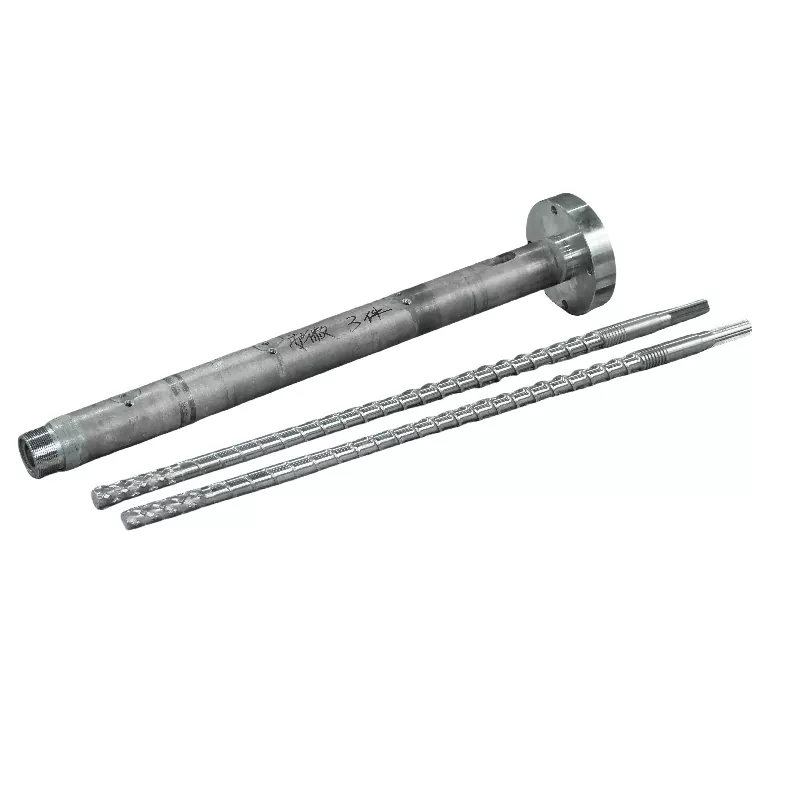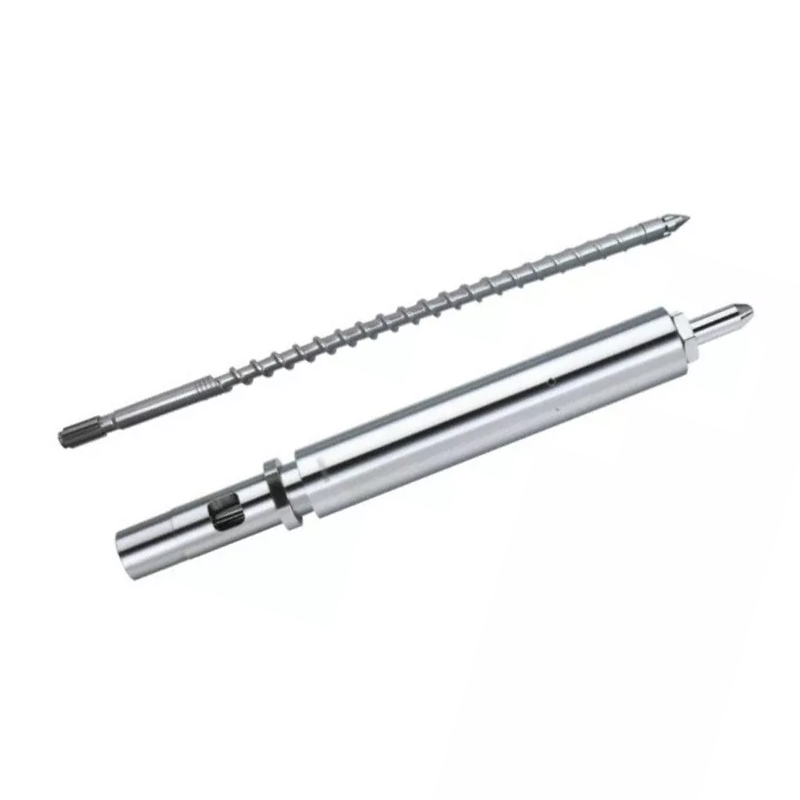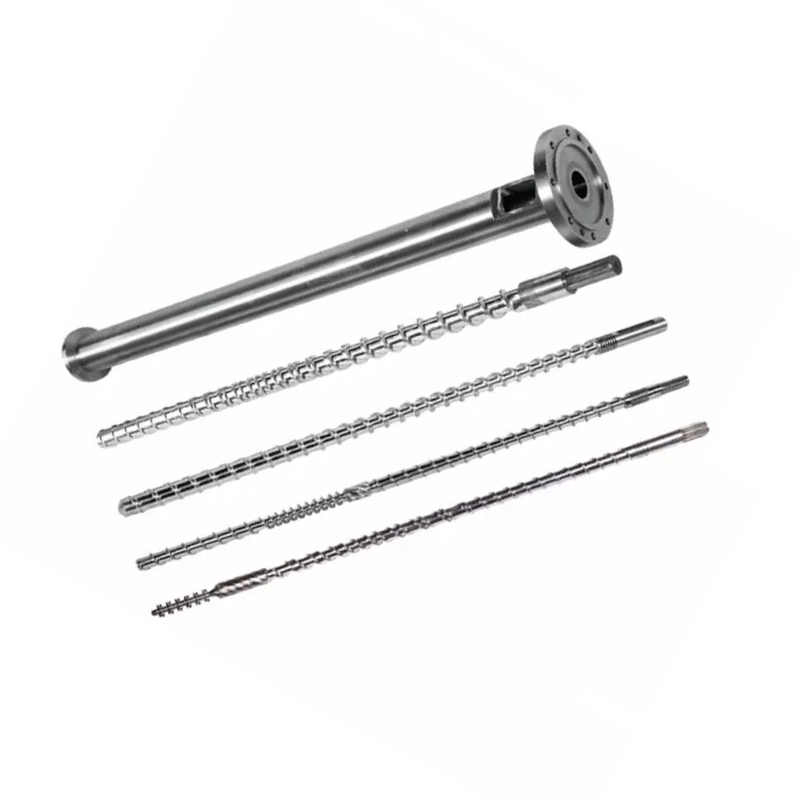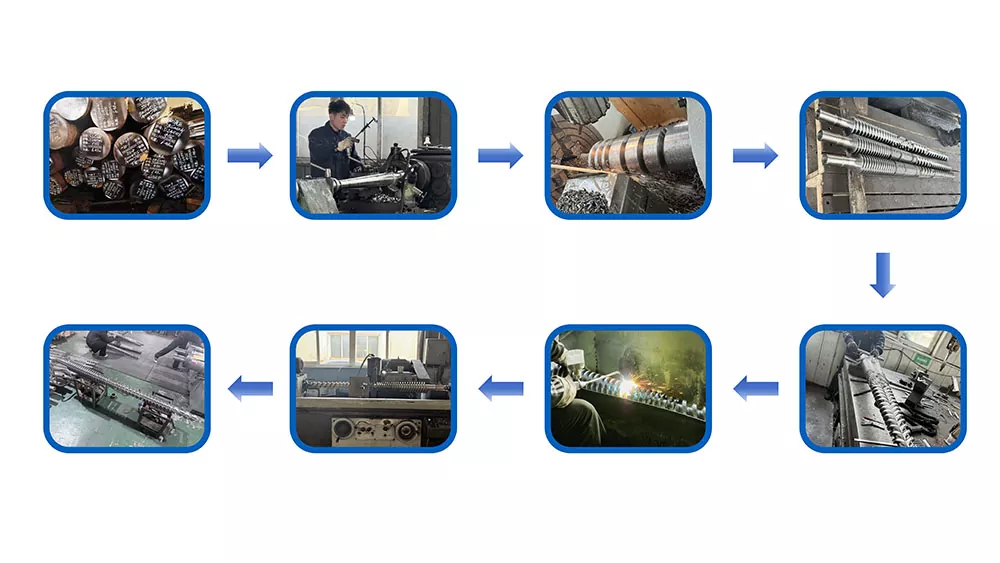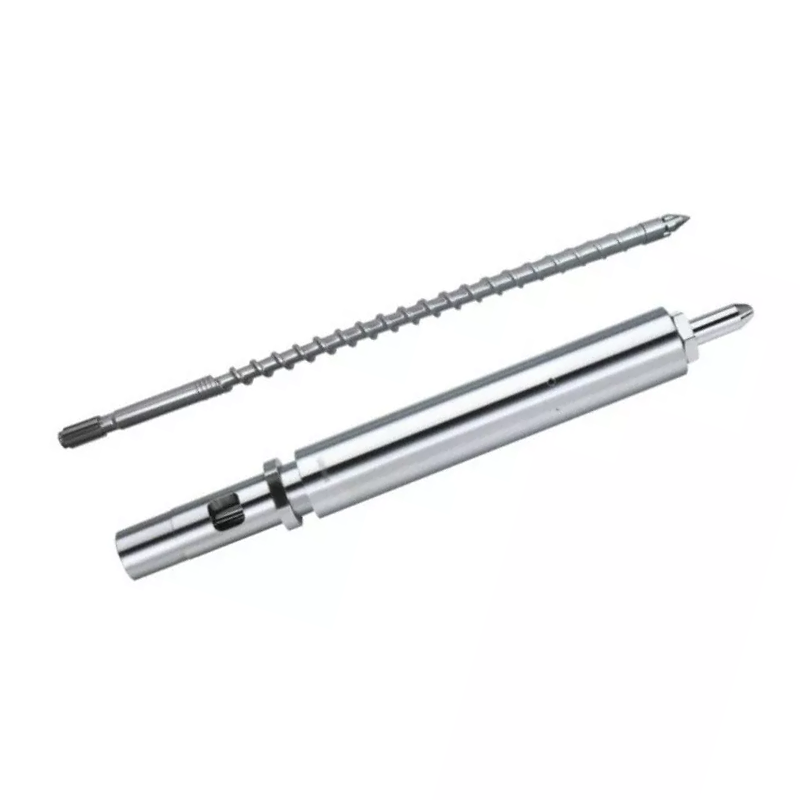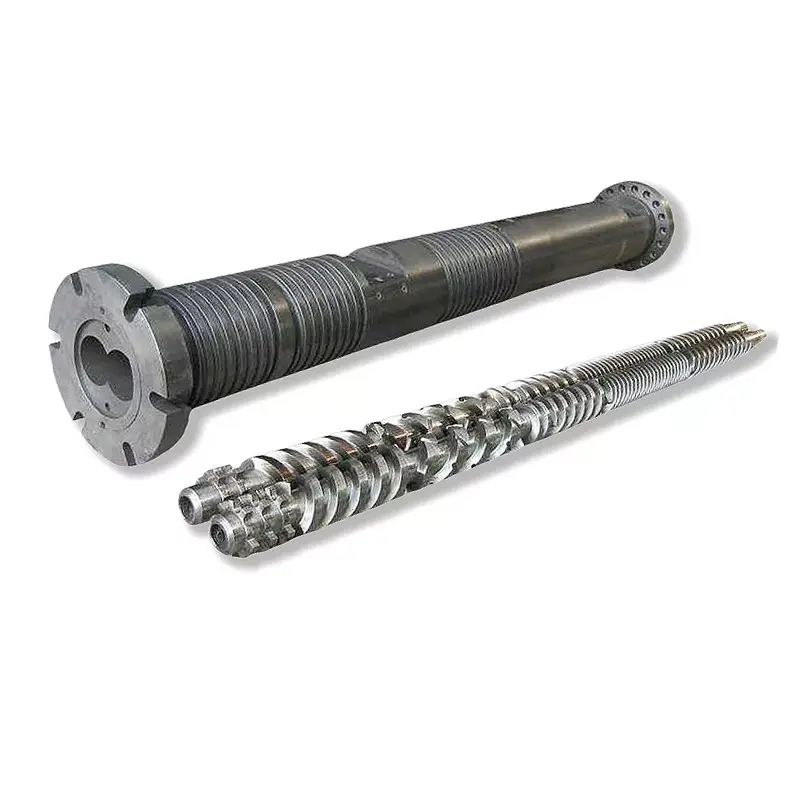
Сіздіңбүрку бұрандалы бөшкебалқыма сапасын, түсіру консистенциясын және цикл уақытын анықтайды. Төменде: шайырдың геометриясын және бетінің өңделуін қалай таңдауға болады, жинақты қалай ұстау керек және ақауды машина параметрлері арқылы қуудың орнына бұрандаға, бөшкеге немесе бақылау сақинасына қалай қайтаруға болады. Біздің азотталған 38CrMoAlA инъекциялық бұрандаларымыз 950–1050 HV кернеуінде 0,5–0,8 мм азотталған қабатты алып жүреді, PE, PP, PS және ABS стандартына сәйкес келеді және шыны талшықты 30%-ға дейін өңдейді. Одан кейін немесе коррозиялық шайырға 62 HRC дейін қатты қорытпадан бүрку қажет. Егер шығыс төмендеп, циклдар созылса, басқа орнату нүктесін түртпес бұрын ақаулықтарды жою кестесін оқыңыз.

Инъекциялық қалыптау бұрандалы бөшке дегеніміз не?
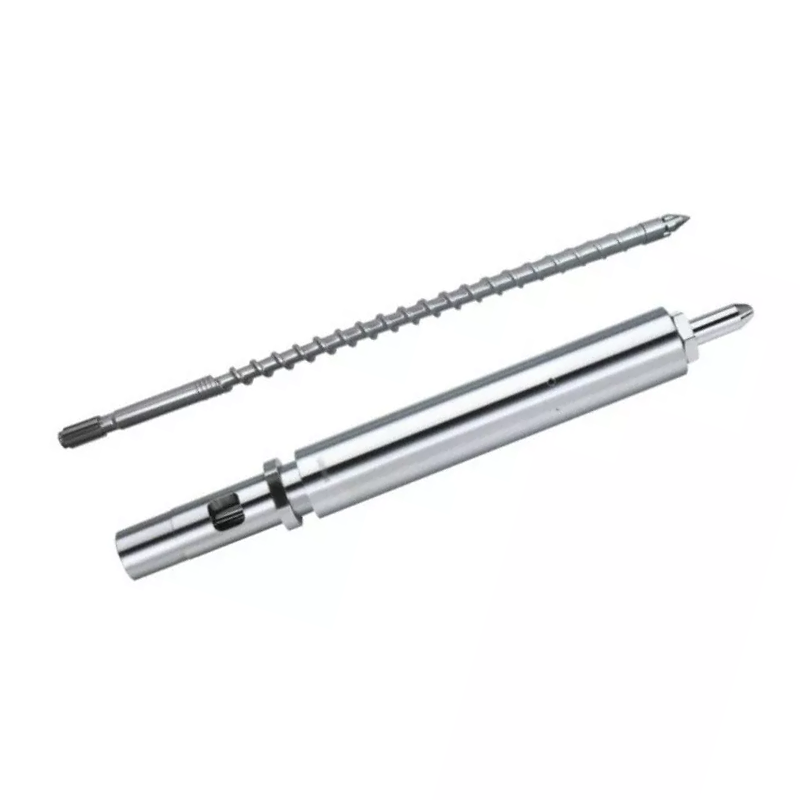
Бұрандалы және бөшке инжекциялық қалыптау машинасының пластификаторлық блогын құрайды. Олар бірге бункерден қатты түйіршіктерді алады, оларды ерітеді, оларды біркелкі балқымаға араластырады, дәл соққыны өлшейді және сол атуды қалыпқа енгізеді. Құрылғыңыз шығаратын әрбір бөлік осы жұп арқылы өтеді.
Қалыптаушылар саптамаларды ауыстырады, қалыптарды баптайды және пластификаторды қарау алдында бірнеше апта бойы температураны реттейді. Бұл тәртіп кері. Бұранда немесе бөшке тозған кезде контроллердегі орнату нүктесі процесті кері қайтармайды.
Пластификациядағы бұранданың рөлі
Бұранда қыздырғыш жолақтармен емес, балқытудың көп бөлігін жасайды. Бөшке жылуы ықпал етеді, бірақ балқыту механизмі басымкесу жылуы: бұранда полимерді ыстық бөшке қабырғасына сүйреп апарады, ал үйкеліс материалдың ішінде жылуды тудырады. Сондықтан бұранда геометриясы орнату нүктелері қозғалмаса да балқыту температурасын өзгертеді.
Бұранда сонымен қатар атуды өлшейді. Ол пластиктену үшін айналады, ұштың алдында балқыма жиналатындықтан кері тартылады, содан кейін тоқтайды. Оның тартылған қашықтығы сіздің түсіру өлшемі болып табылады. Ұшу кезінде кері ағып немесе тексеру сақинасынан өткен кез келген балқыма бұл өлшемді бұзады.
Соңында бұранда инъекцияға түседі. Ол айналуды тоқтатады және поршень сияқты алға қарай жылжиды, саптама арқылы балқытуды мәжбүрлейді. Бұл айналмалы және ілгерілемелі қос рөл инъекциялық бұранданы экструзия бұрандасынан бөледі.
Бөшкенің жылу беру және ұстаудағы рөлі
Бөшке - қыздырылған тесігі бар дәл қысымды ыдыс. Ол инъекциялық қысымды қамтиды, жылуды жолақтардан полимерге береді және бұранда материалды кесетін қатты қабырғаны қамтамасыз етеді.
Оның тесігі дөңгелек, түзу және өлшемді түрде тығыз болуы керек. Саңылау шамадан тыс тозған кезде бұранданың ұшуы мен бөшке қабырғасы арасындағы саңылау өседі. Содан кейін балқыма алға жылжудың орнына ұшулар арқылы артқа ағып кетеді және пластиктену жылдамдығы төмендейді.
Бөшкелерді қыздыру аймақтарға бөлінеді, әдетте беру, қысу және өлшеу, әрқайсысының жеке контроллері мен термопарасы бар. Бір аймақтағы жылжымалы терможұп дисплей қалыпты күйде болған кезде материалды айлар бойы пісіре алады.
Бұрандалар мен бөшкелер жүйе ретінде қалай бірге жұмыс істейді
Екі бөлік сәйкес жұп ретінде орындайды және жұпты сипаттайтын санрадиалды клиренс: бөшкенің диаметрі мен бұранданың ұшу диаметрі арасындағы жарты айырмашылық.
Дизайн бойынша клиринг аз. Жаңа жинаққа арналған салалық ереже бұранда диаметрінің әрбір дюймі үшін шамамен 0,001 дюймдік саңылау болып табылады. 60 мм (шамамен 2,36 дюйм) бұрандада ол әр жағынан 0,06 мм-ге жақын орналасады. Сіздің құрастыру сызбаңыз өкілеттік болып табылады және ол әрқашан сіз тексеретін сан болуы керек.
Бұл кішкентай алшақтық нақты жұмыс істейді. Ол полимерді сырғып кетудің орнына бөшке қабырғасына қарсы кесуге мәжбүр етеді. Кеңістік екі есе артады және кесу әлсірейді, балқу баяулайды, өнімділік төмендейді және машина қажет емес жылуды өтеуге тырысады.
Бір бөлікті ауыстыру тозған жұпты сирек түзетеді. Тозған бөшкенің ішіндегі жаңа бұранда жоғалған саңылаудың тек жартысын ғана қалпына келтіреді, ал сәйкессіздік жаңа бөлікті қажет болғаннан тезірек тоздырады.
Инъекциялық қалыптау бұрандасының анатомиясы
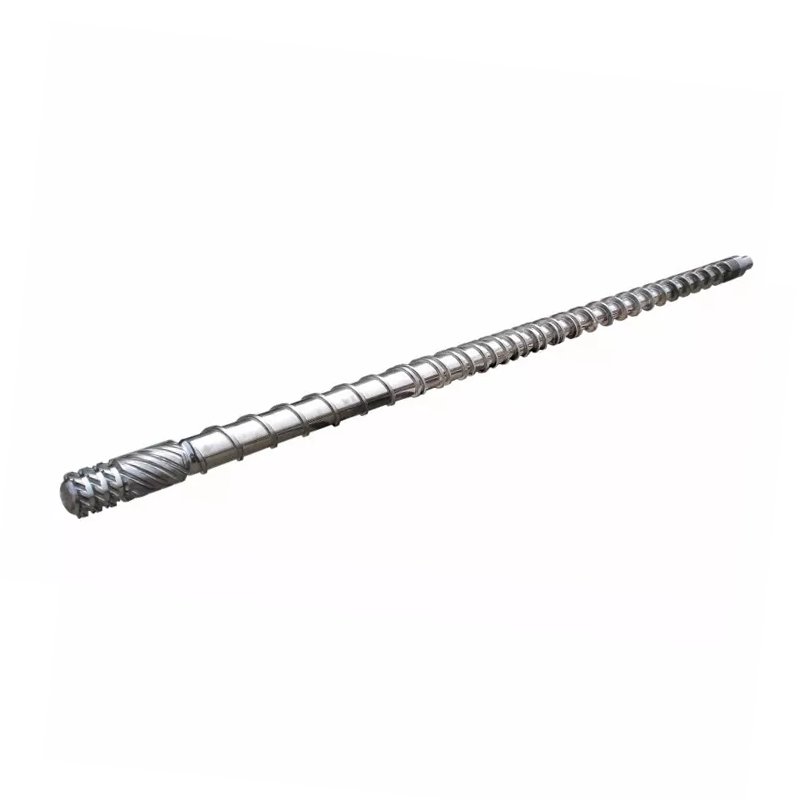
Стандартты бүрку бұрандасы үш аймаққа және ұштық жинаққа бөлінеді. Әрбір аймақтың жұмысы бар және әрқайсысы сіз тани алатындай сәтсіздікке ұшырайды.
| Аймақ | Арна тереңдігі | Жұмыс | Сәтсіздік қалай көрінеді |
|---|---|---|---|
| Арна | Терең | Түйіршіктерді алыңыз, оларды алға жіберіңіз | Көпір, аштық, тұрақсыз жем, тұрақты емес қалпына келтіру |
| Қысу (өту) | Таяз | Полимерді бөшке қабырғасына қысыңыз және ерітіңіз | Ерітпейді, нашар араласады, бұл аймақ алдымен тозады |
| Өлшеу | Таяз | Біркелкі балқыманы гомогенизациялаңыз және айдаңыз | Түсірілімнің өзгеруі, температураның көтерілуі |
| Шыңғырлау және тексеру | — | Инъекция кезінде кері ағынға қарсы тығыздаңыз | Шот өлшемі дрейфі, қысқа кадрлар, жастық жоғалту |
Арна аймағы
Терең арналар бункердің аузынан түйіршіктерді алып, оларды қатты заттар ретінде алға жылжытады. Бұл аймақ көп ерімейді. Ол жеткізеді.
Жем проблемалары балқу проблемалары ретінде көрінеді. Егер түйіршіктер жұлдыруда көпір болса немесе қоректендіру бөлімі тым ыстық болса және түйіршіктер жұмсарып, ерте жабысып қалса, бұранда ашылып қалады. Қалпына келтіру уақыты өзгереді және түсірілім өлшемі келесідей болады. Геометрияны кінәламас бұрын, тамақтандырудың салқындатылуын тексеріңіз.
Қысу (өтпелі) аймақ
Бұл бөлікте арна таязырақ болады. Бұл тайыздау полимерді ыстық бөшке қабырғасына қысады және балқытуды жүзеге асыратын жылжу жылуын тудырады.
Қысу аймағы - тозу концентраттары. Мұнда қысым ең жоғары болады, ал абразивті толтырғыштар мұнда қатты ұнтақталады. Тозған бұранданы өлшегенде, алдымен сандарды табасыз.
Есептеу аймағы
Таяз, тұрақты тереңдіктегі арналар балқыманы біртекті күйге келтіреді және оны тұрақты қысыммен алға қарай айдайды. Бұл аймақ ату консистенциясын анықтайды.
Өлшеу аймағының тозуы бірдей орнату нүктелерінде атыс ауытқуы және балқыма температурасының жоғарылауы ретінде көрінеді. Бұранда бір материалды жылжыту үшін көбірек жұмыс істейді.
Бұрандалы ұшы, тексеру сақинасы және кері клапан
Кейде кері клапан деп аталатын тексеру сақинасы жинағы оған қарағанда көбірек назар аударуға лайық. Ол бұранданың ұшында отырады және бір жұмысты орындайды: инъекция кезінде ол тығыздалады, сондықтан балқыма бұранданың үстінен емес, қалыпқа түседі.
Ол нығыздауды тоқтатқанда, сіз кадр өлшеміндегі вариацияны, қысқа кадрларды және жоғалып бара жатқан жастықты аласыз. Қалыптастырушылар бірнеше апта бойы инъекция қысымын, ұстау уақытын және температураны реттейді. Оның ешқайсысы жұмыс істемейді, өйткені балқыма тозған сақинадан артқа қарай қашып кетеді.
Үш сигнал тексеру сақинасына арнайы бағытталған. Жастық тұрақты емес, атысқа қарай өзгереді. Құрылғы қалыпты қалпына келтіру туралы хабарлағанда, түсірілген салмақ ауытқиды. Қайталанатын процесс шайырдың немесе параметрдің өзгеруінсіз кенеттен тұрақсыз болады.
Негізгі бұранданың геометриялық параметрлері
Төрт сан инъекциялық бұранданы сипаттайды. Оларды түсініңіз және жеткізушінің бағасы қара жәшік болуды тоқтатады.
L/D қатынасы: анықтамасы, формуласы және шайыр бойынша ұсынылған мәндер
L/D қатынасы- бұранданың жұмыс ұзындығы оның сыртқы диаметріне бөлінген. Енінен 22 есе ұзын бұранданың L/D 22:1. Формула жай ғана L-ді D-ге бөледі және арақатынас өлшемімен таралады: 22:1 кезіндегі 50 мм бұранданың жұмыс ұзындығы 1100 мм.
L/D бұранданы балқыту, араластыру және гомогенизациялау үшін қанша орын қажет екенін басқарады. Ұзынырақ балқыту қабілетін және жақсы араластыруды береді. Қысқарақ тұру уақытын азайтады, бұл ыстыққа сезімтал шайырларды қорғайды.
Инъекциялық бұрандалар экструзия бұрандаларына қарағанда қысқарақ жұмыс істейді. Бұранда үздіксіз айдаудан гөрі бір уақытта бір атуды дайындайды және материал түсірілімдер арасында бөшкеге отырады. жылыL/D қатынасы инжекциялық қалыптаутәжірибеде көптеген машиналар 18:1 мен 25:1 арасына түседі, жалпы мақсаттағы машиналарда 20:1 мен 22:1 ортақ.
ПВХ сияқты ыстыққа сезімтал шайырлар қысқа ұшты жақсы көреді, сондықтан материал ыстыққа аз уақыт жұмсайды. Мұқият балқытуды қажет ететін инженерлік пластмассалар ұзағырақ аяқталады. Біздің L/D арақатынасы жөніндегі нұсқаулық айырбастарды тереңірек қамтиды.
Қысу коэффициенті: оның ығысу жылуына және балқыма сапасына қалай әсер ететіні
Қысу коэффициентіберу аймағындағы арна тереңдігін өлшеу аймағындағы арна тереңдігімен салыстырады. Өлшеу арнасынан үш есе терең беру арнасы бар бұранданың қысу қатынасы 3:1 құрайды.
Қысу коэффициенті бұранданың материалды қаншалықты қатты жұмыс істейтінін белгілейді. Жоғарырақ қысу ығысуды, механикалық жылуды және агрессивті балқуды білдіреді. Төменгі қысу полимерді жұмсақ өңдейді.
Оны үлкенірек санға емес, шайырға сәйкестендіріңіз. Тұтқырлығы төмен полиолефиндерге таза балқу үшін оң ығысу қажет. ПВХ, ДК және ПОМ сияқты ыстыққа сезімтал шайырлар PE иығын түсіретін ығысу кезінде нашарлайды. Біздің қысу коэффициенті нұсқаулығы ауқымдар арқылы жұмыс істейді.
Ұшу тереңдігі, арна ені және олардың шығуға әсері
Сығымдау коэффициенті қатынас болып табылады және бірдей қатынасы бар екі бұранда басқаша әрекет етуі мүмкін. Абсолютті тереңдіктер маңызды.
Терең өлшеу арнасы бір айналымда көбірек материалды жылжытады, пластификация жылдамдығын арттырады, бірақ ол аз мұқият араласады және біркелкі балқыма береді. Таяз өлшеу арнасы жақсы араласады және бір айналымдағы төмен шығыста тұрақты температураны береді.
Ұшу ені мен спираль бұрышы тасымалдау тиімділігіне және ұшу жерінде материал көретін ығысуға әсер етеді. Бұл кестеден таңдау керек сандар емес, бұрандалы дизайнерге процесті сипаттау арқылы көрсететін дизайн мәліметтері.
Бұранданың диаметрі мен атыс өлшемінің арақатынасы
Бұранданың диаметрі машинаның түсіру қабілетін орнатады. Үлкенірек бұранда алға жылжудың миллиметріне көбірек көлемді ығыстырады, сондықтан ол үлкенірек түсірілім береді.
Практикалық ереже - бұл қатаң шектеу емес, жайлылық. Бөшке сыйымдылығының аз ғана бөлігін пайдаланатын және материал бөшкеде тым ұзақ отыратын, жылуды айналып өтіп, нашарлайтын атуды іске қосыңыз. Толық қуатпен жұмыс істеңіз және сіз дәйекті орау үшін қажет жастықты жоғалтасыз.
Қалыптастырушылардың көпшілігі бөшкенің жарамды диапазонының ортасында бір жерге атуды нысанаға алады. Егер сіздің бөлігіңіз осы жолақтың сыртында орналасса, дұрыс түзету құрылғының қиынырақ параметрі емес, бұранданың басқа диаметрі болып табылады.
Міне, біз құрастырған диапазон бойынша бұранда мен бөшке өлшемін түсіру сыйымдылығын қалай көрсететінін көрсететін біздің жарияланған өлшемдер кестесі. Оны құрылғының орнын анықтау үшін немесе жеткізуші ұсынған диаметрді тексеру үшін пайдаланыңыз.
| Атыс (г) | Бұрандалы Ø × ұзындығы (мм) | Бөшке Ø × ұзындығы (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Одан екі нәрсені оқу керек. Физика талап ететіндей, ату сыйымдылығы диаметрі бойынша жоғарылайды. Бөшкенің сыртқы диаметрі онымен бірге өседі, сондықтан үлкен бұранда ешқашан тегін жаңарту болып табылмайды: бұл басқа машина өлшемдері класы.
Инъекциялық қалыптау бұрандаларының түрлері: қайсысы қажет?
Бес бұрандалы отбасы әрбір инъекцияға дерлік қолданылады. Дұрысы сіздің шайырыңызға және сіздің бөлігіңіздің не талап ететініне байланысты.
| Бұрандалы түрі | Ол не істейді | Ең жақсысы | Әлсіздік |
|---|---|---|---|
| Жалпы мақсат (GP) | Бір рейс, үш стандартты аймақ | PE, PP, PS, ABS, көптеген тауарлық шайырлар | Компромисті геометрия; талап ететін шайырлармен күреседі |
| Тосқауыл | Екінші ұшу қатты төсекті балқыма бассейнінен бөледі | Жақсырақ балқу, жоғары өнімділік, балқымайтын бөлшектер | Көбірек шығындар; жеңіл шайырларды шамадан тыс түсіру |
| Араластыру/қоспалау | Мэддок немесе түйреуіш араластыру бөлімдерін қосады | Түс шебері, толтырылған қосылыстар, жолақтарға сезімтал бөліктер | Қосымша кесу; ыстыққа сезімтал шайырлар үшін дұрыс емес |
| Желдетілген (екі сатылы) | Декомпрессия аймағы және желдеткіш порты ұшпа заттарды шығарады | Кептіру мүмкін емес гигроскопиялық шайырлар | Кешен; сәйкес келмесе, саңылау ағып кетуі мүмкін |
| ПВХ-ға тән | Төмен қысу, жылтыратылған беттер, өлі нүктелер жоқ | Қатты және икемді ПВХ | Мақсаты бойынша салынған; жалпы мақсаттағы бұранда емес |
Жалпы мақсаттағы (GP) бұранда: Ең көп таралған, ең жақсысы?
GP бұрандасы - бұл ымыраға келу және жақсы. Ол PE, PP, PS және ABS жұмыс істейді, бұл көптеген тауарлық қалыптауды қамтиды. Машина жасаушылар оны стандартты түрде жеткізеді, себебі ол сіздің не істейтініңізді білмеген кезде ең қауіпсіз әдепкі болып табылады.
Шайыр талап ете бастағанда, ымыраға келу сізге қымбатқа түседі. Шыны толтырылған нейлондағы GP бұрандасы тез тозады. Қатты ПВХ-дағы GP бұрандасы материалды нашарлатады. Жұқа қабырғалы бөлікте максималды шығу үшін итерілген GP бұрандасы балқымаларды береді. Олардың кез келгені сіздің процесті сипаттайтын болса, арнайы жасалған бұранда тек сынықтарда өзін төлейді.
Кедергі бұрандасы: жақсырақ балқыманы бөлу және біртектілік
Кедергі бұрандасы балқу аймағы арқылы екінші ұшуды қосады. Бұл ұшу қалған қатты түйіршіктерді бұрыннан қалыптасқан балқымадан физикалық түрде ажыратады және қатты заттарды балқытуды жалғастыратын ыстық бөшке қабырғасына қысып ұстайды.
Кедергісіз қатты бөлшектер қабырғадан оқшауланған балқыма бассейнінің ішіне жасырылады және саптамаға дейін балқымаған күйде аман қалады. Біреуімен балқыту толығымен және тұрақтырақ аяқталады.
Төлем - бірдей немесе одан жоғары өнімділікте балқыманың жақсы біркелкілігі, бұл балқымалардың аз болуы, түсіруді бақылаудың қатаңдығы және процесс терезесінің кеңірек болуы болып табылады. Қабырғасы жұқа қаптаманы, оптикалық бөлшектерді немесе ерімейтін сезімтал кез келген нәрсені басқаратын қалыптаушылардың аты-жөні бойынша сұрауы керек.
Араластырғыш / Құрастыру бұрандасы: толтырылған және түрлі-түсті мастер-беттік материалдарға арналған
Араластыру бұрандалары әдетте ұшының жанында арнайы араластыру бөлігін қосады. Мэддок секциялары тар саңылаулар арқылы еріп, балқымаған бөлшектерді кесу арқылы ыдыратады. Штифті араластырғыштар ағынды бөледі және қайта біріктіреді, түс пен толтырғышты таратады.
Түс жолақтары сапа мәселесі болғанда, мастер-беттің дисперсиясы маңызды болғанда немесе толтырғышты тарату бөлік өнімділігін арттыратын кезде біреуін пайдаланыңыз. Сәйкестік қосылды, бұл араластыру секцияларын олардың тозу шегіне жақын ыстыққа сезімтал шайырлар үшін қате таңдау жасайды.
Желдеткіш / газсыздандыру бұрандасы: гигроскопиялық шайырларға арналған
Желдеткіш бұранда екі кезеңде жұмыс істейді. Бірінші кезең ериді, содан кейін арна күрт тереңдей түседі, бөшкеге кесілген желдеткіш портында балқыма қысымын нөлге дейін төмендетеді. Ылғалдылық пен ұшпа заттар көбінесе вакуумда сыртқа шығады. Содан кейін екінші кезең инъекцияға арналған балқыманың қысымын қалпына келтіреді.
Бұл кептіру мүмкін емес немесе сенімсіз болатын гигроскопиялық шайырлар үшін жұмыс істейді. Ол сондай-ақ қауіп тудырады: егер екі кезең сәйкес келмесе, балқыма газдың орнына желдету портынан шығады. Желдеткіш бұранда мен желдеткіш баррель бірге жобалануы керек, сондықтан олар жиынтық ретінде көрсетілген және кездейсоқ қайта жабдықталмаған.
ПВХ-ға арналған бұранданың дизайны: Неліктен стандартты бұрандалар ПВХ-мен істен шығады?
Қатты ПВХ стандартты бұранданы бірден екі жолмен жазалайды. Ол ығысу кезінде ыдырап, хлорсутегін шығарады, содан кейін ол қарсы тұрған болатты коррозияға ұшыратады. Зақым оператор ақауды көрмей тұрып басталады.
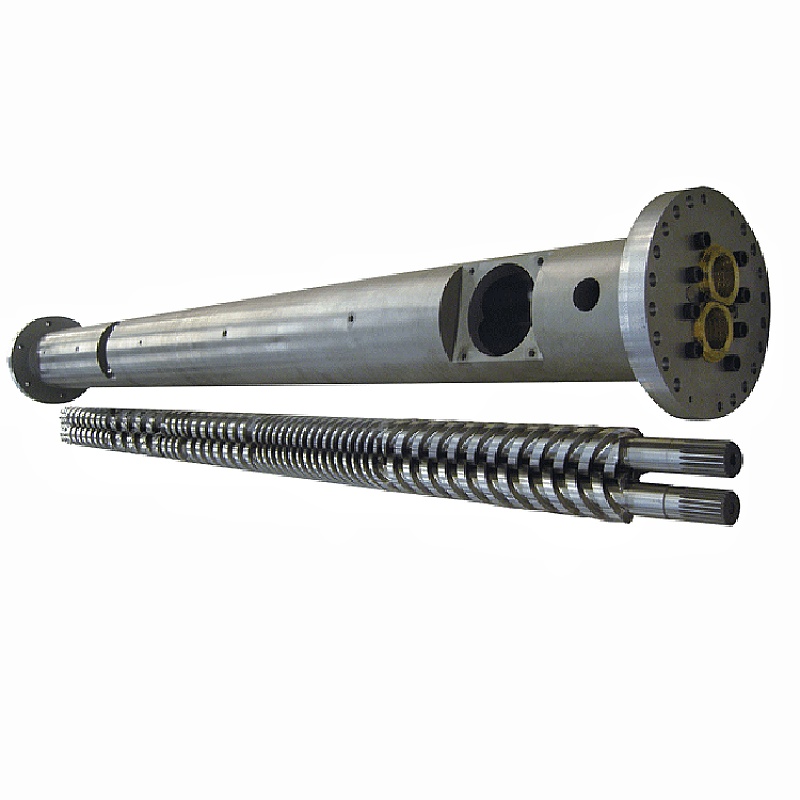
ПВХ бұрандасы екі қауіпке де жауап береді. Төмен қысу кесуді жұмсақ ұстайды. Жылтыратылған беттер және өлі дақсыз геометрия материалдың тоқырауын және пісіруін тоқтатады. Жинақ әрдайым дерлік тозуға төзімділікті ғана емес, бетті өңдеуде коррозияға төзімділікті қажет етеді. БіздіңПВХ бұрандалы бөшке бағыттағышыхимияны қамтиды, ал біздіңконустық қос бұрандалы бөшкелерэкструзия жағында ПВХ қызмет етеді.
Шайыр үшін дұрыс бұрандалы бөшкені қалай таңдауға болады
Шайырды таңдау беттегі кез келген басқа шешімді басқарады: геометрия, болат және бет. Кестені оқыңыз, содан кейін оның астындағы жазбаларды оқыңыз, өйткені жазбаларда ескертулер бар.
| Шайыр | Әдеттегі L/D | Әдеттегі қысу коэффициенті | Бұрандалы түрі | Арнайы ескертпелер |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP немесе тосқауыл | Кешірімді. Таза балқыту үшін оң ығысу қажет |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | ЖП | Тұтқырлығы төмен, оңай ериді. HIPS бойынша жұмсақ араластыру |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP немесе тосқауыл | Аморфты. Жылу жылдамдығын қараңыз, жолақтар оңай көрінеді |
| ДК және инженерлік пластиктер | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Барьер немесе GP, төмен ығысу | Жоғары балқу температурасы, тар терезе. Ұзағырақ L/D, жұмсақ қысу |
| қатты ПВХ | 18:1 – 20:1 | 1,6:1 – 2,5:1 | ПВХ-ға тән | Коррозияға төзімділік міндетті емес. Қысқа тұру уақыты |
| ПВХ икемді | 18:1 – 20:1 | 2,0:1 – 2,8:1 | ПВХ-ға тән | Қатаңнан гөрі кешірімді, әлі де тотығушы |
| ПЭТ (алдын ала пішін) | 20:1 – 24:1 | Төмен, дәл өлшеу | Мақсатқа сай жасалған ПЭТ | Оны құрғатыңыз немесе нашарлатыңыз. Төмен ығысу, ең аз тұру, жылтыратылған беттер |
| POM (ацетальды) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, төмен ығысу | Қызып кетсе, күрт нашарлайды. Температураны дәл бақылау |
| Шыны толтырылған / абразивті | Негізгі шайырға | Негізгі шайырға | Негізгі түрі + қатты бет | Геометрия негізгі шайырдан кейін жүреді. Theбетіөзгеретін нәрсе: биметаллға өту |
Бұл кестені қалай пайдалануға болады:бұл спецификациялар емес, әдеттегі жарияланған ауқымдар мен бастапқы нүктелер. Сіздің машинаңыз, сыныбыңыз, бөлігіңіз және шығарылымыңыз сандарды ауыстырады. Бұрандалы конструктор сіздің нақты процессіңізге қарсы соңғы геометрияны растайды. Ешқашан бұл әңгімесіз жалпы кестеден тапсырыс бермеңіз.
PP және PE: жартылай кристалдық, орташа ығысу
Полиолефиндер - бұл оңай жағдай. Олар қиюға шыдайды, кең терезеде ериді және GP бұрандасын кешіреді. Орташа және жоғары сығымдау жақсы жұмыс істейді, өйткені бұл төмен тұтқырлығы бар шайырлар жартылай балқытылған күйде сырғып кетпей, таза балқу үшін оң ығысуды қажет етеді.
Шығаруды жұқа қабырғаларға қатты итеріңіз және тосқауыл бұрандасы бірдей жылдамдықпен толық балқытуды жеткізу арқылы өз құнын табады.
ABS және PS: аморфты, ығысу жылуын қараңыз
Аморфты шайырлар өткір нүктеде балқымай, белгілі бір ауқымда жұмсартады. PS төмен қысу кезінде жұмыс істейді, себебі ол оңай балқиды. ABS көбірек күтімді қажет етеді: ол нашарлаған кезде жолақтар мен шашыраңқыларды көрсетеді, әдетте оның себебі жылжу болып табылады.
Егер ABS бөліктері жолақ болса және сіздің орнату нүктелеріңіз дұрыс болып көрінсе, кептіргішке күмәнданбай тұрып, кесуден күдіктеніңіз. Ыстыққа сезімтал аморфты шайырдағы агрессивті қысу коэффициенті өз ақауларын тудырады.
ДК және инженерлік пластиктер: жоғары температура, ұзағырақ L/D
ДК, нейлон, PBT және олардың туыстары жоғары ериді және одан жоғары тоздырады. Олар мұқият балқытуды қажет етеді, бұл ұзағырақ L/D үшін дәлелдейді, бірақ олар сонымен қатар балқыманы үлкен бөшкеде ұстауға қарсы тұратын тұру уақытын жазалайды.
Ажыратымдылық жұмсақ қысу және дұрыс өлшемді түсіру арқылы L/D ұзағырақ. Компьютерде кадр өлшемін қате алыңыз және бұранда қаншалықты жақсы болса да, материал сарғайғанша қызып кетеді.
ПВХ қатты және икемді: коррозияға төзімділігі өте маңызды
ПВХ туралы жоғарыда айтылғандардың бәрі таңдауға қатысты. Қатты ПВХ L/D және қысудың төменгі жағында орналасады, өйткені уақыт пен ығысу екеуі де жау. Беттік өңдеу коррозияға ғана емес, тозуға қарсы тұруы керек және бұл биметалл баррель ішіндегі қорытпа таңдауын өзгертеді.
PET және POM: төмен ығысу, дәл температураны бақылау
ПЭТ гигроскопиялық. Балқымадағы су полимер тізбектерін гидролиздейді, ішкі тұтқырлықты төмендетеді және машина жақсы жұмыс істеп тұрғандай көрінген кезде сынғыш және бұлыңғыр қалдырады. Шайырды дұрыс құрғатыңыз, аз кесіңіз, тұру орнын қысқа ұстаңыз және шөгінділер пайда болмас үшін жылтыратылған беттерді көрсетіңіз.
POM қарапайым қысуға шыдайды, бірақ қызып кеткенде күрт нашарлайды және оның ыдырау өнімдері қауіпті. Температураны бақылау және тұру уақытының тәртібі ақылды геометриядан маңыздырақ.
Шыны толтырылған және абразивті материалдар: 30% сызық
Міне, беттегі ең айқын ереже және ол сезім емес, сан.30% дейін шыны талшық: азотталған 38CrMoAlA жиынтығы оны өңдейді.Біз 950–1050 ВВ жиілікте 0,5–0,8 мм корпусқа дейін сөндіріліп, шыңдалған, содан кейін азотталған азотталған бүрку бұрандаларын құрастырамыз және бағалаймыз.
30% шыныдан жоғары немесе минералды толтырғыш пен жалынға қарсы зат бар болса, бетін өзгерту керек.Азотталған корпус диффузиялық қабат болып табылады және абразивті толтырғыш оны астындағы болаттан әлдеқайда ертерек кеседі.
Сол кезде Абиметалдық бұрандалы бөшкежаңартуды тоқтатады және дұрыс спецификацияға айналады: қатты қорытпа ұңғыманың тозу аймағына толық шеңберді шашады, ішкі қаттылықты 62 HRC-ке дейін жеткізді. Геометрия әлі де негізгі шайырға сәйкес келеді. Тек беті өзгереді. Біздіңбиметалл және азотталған бағыттаушышығындар логикасы арқылы жұмыс істейді.
Бөшкелердің түрлері, материалдары және беттік өңдеулері
Бөшке күрт сәтсіздікке ұшырамайды. Ол тыныш, ашылады және нәтижені өзімен бірге алады. Материал мен бет оған қанша уақыт кететінін анықтайды.
Стандартты азотталған болат бөшкелері: қолдану және шектеулер
Азотты азотты болат бетіне таратып, қатты қорап түзеді. Біз 38CrMoAlA инъекциялық бұрандаларды 500–560 °C температурада газды нитридтендіреміз, қалыңдығы 0,5–0,8 мм азотталған қабат 950–1050 ВВ. Бұл өңделмеген болатқа қарағанда тозуға төзімділікті 30-40% арттырады.
Негізгі болат алдымен сөндіріледі және шыңдалады, бұл ығысу тозуға төзімділігін өздігінен 50% көтереді. Бұл екі қадам бірге PE және PP сияқты коррозияға ұшырамайтын шайырларда шамамен 10 000–20 000 сағат қызмет ету мерзімін береді.
Оның шегі - істің тереңдігі. Үйкеліс азотталған қабатты кесіп өткенде, астындағы жұмсақ өзек тез тозады. Біз шыны талшықты қосылыстарға арналған азотталған бүрку бұрандаларын 30%-ға дейін бағалаймыз (мысалы, PA плюс шыны талшық). Бұдан жоғары немесе коррозиялық шайырларда азотталған корпус артық және беті өзгеруі керек.
Биметалл баррель: құрылысы, құны және ол қашан төленеді
Биметалдық бөшке легирленген болат корпусты сақтайды және ұңғымаға бөлек тозу қорытпасын сақтайды. Бөшкелерімізге қатты қорытпаны саңылау тозу аймағының толық шеңберіне шашып, ішкі қаттылықты 62 HRC дейін жеткіземіз.
Бұл азоттаудан қорғаудың басқа түрі. Азотталған корпус миллиметрдің бөліктерімен өлшенетін диффузиялық қабат болып табылады. Шашыратылған немесе балқытылған қорытпа тесігі әртүрлі металдың қабаты болып табылады және абразивті толтырғыш оның барлығынан өтуі керек.
Қорытпа қауіп үшін таңдалады. Карбид пен вольфрам-карбидке бай беттер шыны мен минералды толтырғыштардың тозуына қарсы тұрады. Құрамында никель бар қорытпалар ПВХ және отқа төзімді қосылыстардың коррозиясына қарсы тұрады. Қате қорытпаны таңдаңыз және сіз дұрыс емес мәселені шешетін биметалдық баррель үшін төледіңіз.
Бұл сіздің арнаңыз абразивті немесе коррозияға ұшыраған сайын өтеледі. Арифметика қарапайым: егер биметалдық жиынтық материалыңыздағы азотталғаннан бірнеше есе ұзақ қызмет етсе, жоғарырақ сатып алу бағасы сынықтар мен тоқтап қалу уақытын есептемес бұрын, жылына төменірек шығындарға бөлінеді.
Сегменттелген және монолитті бөшке: икемділік пен дәлдік
Монолитті (бір бөліктен тұратын) бөшке бір корпустан өңделеді. Ол түзулік пен концентрлікті ең жақсы сақтайды және дәлдік жетектерді түсіру консистенциясы беретін инъекциялық қалыптау нормасы болып табылады.
Сегменттелген бөшкелер бөліктерден біріктіріледі, бұл тозған бөлікті бүкіл бөшкені сындырмай ауыстыруға мүмкіндік береді және желдеткіш порттарды икемді түрде орналастыруға мүмкіндік береді. Сауда теңестіру болып табылады: әрбір түйіспе дұрыс тураланбау мүмкіндігі болып табылады, ал инъекциялық машиналар экструдерлерді біріктіруге қарағанда оны кешірмейді.
Негізгі болат және оған отыратын беттік опциялар
38CrMoAlAбіз инъекциялық бұрандаларды өңдейтін негізгі болат және бұл белгілі бір себептермен саланың әдепкі болып табылады. Оның хром-молибден-алюминий химиясы азоттауға арналған: алюминий қорапта қатты, тұрақты нитридтер түзеді, ал өзегі қатты болып қалады.
Негізгі болат механикалық жүктемені көтереді. Оның үстіңгі қабаты тозуды алады және нағыз таңдау дәл осы жерде. ретіндебұрандалы бөшке өндірушісібіз толық ауқымды қамтамасыз етеміз және әрқайсысы әртүрлі қауіптерге жауап береді:
- Азоттау— 950–1050 ВВ кезінде 0,5–0,8 мм қабат. Таза шайырлар, шыны талшық 30% дейін.
- Биметалдық жабын— ұңғыманың тозу аймағының айналасында балқытылған қатты қорытпа, ұңғы 62 HRC дейін. Абразивті және коррозиялық міндет.
- Вольфрам карбиді бүрку— ең қиын қажалу жағдайлары үшін.
- Хроммен қаптау— тегіс, босатуға ыңғайлы бет. Күшті абразивті емес, түстердің өзгеруіне және жабысуына көмектеседі.
- Тот баспайтын болат— коррозияға төзімділік немесе материалдың тазалығы тозуға емес, талапқа әкелсе.
Біздің бұрандалы бөшкеге арналған материалдар нұсқаулығы негізгі болаттарды толығымен салыстырады.
Салыстырылған беттік өңдеулер
| Материал / өңдеу | Қаттылық | Тозуға төзімділік | Коррозияға төзімділік | Ең жақсысы |
|---|---|---|---|---|
| 38CrMoAlA, азотталған | 950–1050 ВТ, 0,5–0,8 мм қабат | Жақсы | Орташа | PE, PP, PS, ABS; шыны талшық 30% дейін. Экономикалық әдепкі |
| Биметалдық жабын | 62 HRC дейін бұрғылау | Өте жақсы | Жақсы | Шыны толтырылған 30% жоғары, минералды толтырылған, қайта ұнтақталған, абразивті |
| Вольфрам карбиді бүрку | Өте жоғары | Өте жақсы | Жақсы | Ең қиын абразия жағдайлары |
| Никель-негізді қорытпаның жабыны | Формуляция бойынша таңдалған | Жақсы | Өте жақсы | ПВХ, фторполимерлер, жалынға қарсы заттар |
| Қатты хромдау | Қатты, өте жұқа | Орташа | Жақсы | Тегіс босату, түсті өзгерту оңай, жабысқақ |
| Тот баспайтын болат | Сынып бойынша | Орташа | Өте жақсы | Коррозияға немесе тазалыққа негізделген қолданбалар |
Желі ең таза емес, шын мәнінде жұмыс істейтін ең лас беру үшін бетті көрсетіңіз. Таза корпусты көрсету - жаңа жинақтың ерте өлуінің ең көп тараған жолы.
Техникалық қызмет көрсету: Жинақ бере алатын әр сағатты қалай алуға болады
Техникалық қызмет көрсету тозуды қайтармайды. Ол сізді сөзсіз тозуды болдырмауға кедергі келтіреді және оған әрекет етудің орнына ауыстыруды жоспарлау үшін деректерді береді.
Үнемі тексерудің бақылау парағы
| Жиілік | Нені тексеру керек | Неліктен |
|---|---|---|
| Әр ауысым | Балқыма температурасы қалыптыға қарсы, қалпына келтіру уақыты, жастық консистенциясы, мотор жүктемесі | Бұл ақаулар пайда болғанға дейін қозғалады |
| Кез келген материал немесе түс өзгереді | Толық тазарту; тазартуды қара дақтардың немесе бұзылған материалдың бар-жоғын тексеріңіз | Дақтар өлі дақтар немесе бір жерде деградацияны білдіреді |
| Ай сайын | Термопарлар мен қыздырғыш жолақтарды тексеріңіз; тамақ берудің салқындатылуын тексеріңіз | Жылжыған сенсор материалды бірнеше ай бойы байқамай пісіреді |
| Бұранда шықса | Белгіленген позицияларда ұшу OD және бөшке саңылауының идентификаторын өлшеу; тексеру сақинасын тексеріңіз | Бұранда әлдеқашан шығып кеткен. Он минуттық өлшеу - бұл тегін деректер |
| Кем дегенде жыл сайын (абразивті немесе коррозиялық міндет) | Жоспарланған тарту: толық тозуды өлшеу, туралауды тексеру, көрсеткіштерді тіркеу | Толтырылған, поливинилхлоридті және қайта ұнтақтауға арналған жиынтықтар таза шайырға қарағанда әлдеқайда жылдамырақ |
Шайырларды немесе түстерді өзгерткенде дұрыс тазалау процедурасы
Әр аялдамадан және әр ауысудан бұрын, бос емес күндерді қоспағанда тазартыңыз. Бөшкенің ішінде салқындату үшін қалдырылған материал нашарлайды, беттерге піседі және кейінірек тұтынушының бөлігіндегі қара дақтар ретінде қайтарылады.
Түсті өзгерту үшін, өшіру үшін және ыстыққа сезімтал полимерге ауысу алдында коммерциялық тазартқыш қоспаны пайдаланыңыз. Virgin PE немесе PP үйлесімді материалдар арасындағы әдеттегі ауысуларды өңдейді. ДК және PMMA сияқты жоғары температуралы шайырлар қаттырақ ұстайды және агрессивті тазалауды қажет етеді.
Қосар алдында ғана емес, өшіру алдында тазалаңыз. Салқындатқыш бөшкеде қалдырғаныңыз келесі іске қосу кезінде күресетін мәселеге айналады.
Бұранданың бөшкеге дейінгі аралығын қалай өлшеуге болады
Бұл пікірді шындыққа айналдыратын өлшем және көптеген дүкендер оны өткізіп жібереді.
- Бұранданы тартып, тазалаңыз.Ыстық, жезден немесе мыс құралдармен. Бұрандаға байланысты өңделген бетті кесетін болат қырғыштарды ешқашан қолданбаңыз.
- Өлшеу орындарын белгілеңізжұмыс ұзындығы бойынша: беру, өту және ең аз мөлшерлеу.
- Ұшуды OD өлшеуәр позицияда сыртқы микрометрмен, біркелкі емес тозуды ұстау үшін шеңбердің бірнеше нүктесінде көрсеткіштерді алу.
- Бөшке саңылауының идентификаторын өлшеңізсәйкес позициялар мен тереңдікте ұңғы өлшегішімен.
- Радиалды клиренсті есептеңіз:Ұшу идентификаторынан OD рейсін алып тастап, екіге бөліңіз.
- Құрастыру сызбасымен салыстырыңызжәне әрбір оқуды күні мен сағаттарымен тіркеңіз.
Нәтижені әмбебап санға қарсы емес, бастапқы клиренске қарсы түсіндіріңіз. Пайдалы цех ережесі: клиренс құрастыру мәнінен шамамен екі есеге дейін өскенде немесе бұранданың бірдей жылдамдығында өнім айтарлықтай төмендегенде, ауыстыруды жоспарлауды бастаңыз. Біздің қадамдық өлшеу нұсқаулығымыз әдісті толық егжей-тегжейлі қамтиды.
Тазалау кестесі және тазарту қоспаларының түрлері
Қоспаны тапсырмаға сәйкестендіріңіз. Механикалық (абразивті) тазартқыштар жоғары тұтқырлығы бар скраб. Химиялық тазартулар бұзылған материалға және көміртегіге әсер етеді. Көбіктендіргіш тазартулар ламинарлы ағын жіберіп алмайтын өлі нүктелерге жету үшін кеңейеді.
Терең тазалау аралықтары шайырға байланысты. Жоғары температуралы полимерлер көміртекті тезірек түзеді және жиі терең тазартуды қажет етеді. Нені іске қоссаңыз да, сіз үшін оны жоспарлау үшін қара дақтарды күтпей, аралықты кесте бойынша сақтаңыз.
Қашан жөндеу керек және қашан ауыстыру керек
Екі баға белгілерін емес, бір жыл қызмет көрсету құнын салыстырыңыз. Жартылай қымбат тұратын, бірақ жылдың үштен бірін қайтаратын қайта құру - жасырынған қымбат опция.
Жөндеу оңға қарайтозу өлшемді және қалыпты болған кезде, негізгі металл сенімді, бұл бірінші қайта құру және геометрия әлі де шайырыңызға сәйкес келеді.
Ауыстыру оңға еңкейедікоррозия тереңдеп кеткенде, бұранда бұрын қайта салынғанда, материалыңыз өзгерген кезде және ескі геометрия сәйкес келмегенде немесе жинақ жалпы өлшем болған кезде, ауыстыру бағасы жөндеу бағасына жақын болғанда.
Біздің жөндеу және ауыстыру нұсқаулығы шешімнің толық кестесін жасайды.
Қосалқы бұрандалы бөшкелерді дұрыс сақтау және өңдеу
Қосалқы жинақ қажет кезде түзу және таза болса ғана пайдалы. Бұрандаларды көлденеңінен ұзындығы бойынша тіреуішпен сақтаңыз, ешқашан ұшына сүйенбеңіз. Оларды тоттан қорғаңыз, оларды жабыңыз және техникалық парақты және өлшенген қаттылық көрсеткіштерін бөлікпен бірге сақтаңыз.
Қосалқы жинақты айналдыру стратегиясыкез келген жеделдетілген төлемнен қымбат, және бұл туралы ешбір жеткізуші айтпайды. Ағымдағы жинақ сәтсіз аяқталмай тұрып, ауыстыруды сатып алыңыз. Жаңа жинақты іске қосыңыз, өндіріс жалғасуда ескісін қайта құруға жіберіңіз және қайта құрастырылған жинақты сөреде қосалқы құрал ретінде сақтаңыз.
Енді сізде жоспарланбаған тоқтау уақыты нөлдік айналым бар және әрбір болашақ ауыстыру сенбі күні сағат 2-де емес, сіздің кестеңізде орындалады. Стратегия айналым капиталының бір жиынтығын тұрады және бірінші рет бұзылу болмаған кезде оны өтейді.
Бұл процесс пе, әлде машина ма? Шешім қабылдау қақпасы
Мұнда бәсекелестер жазбайтын бөлім бар және ол сізге осы нұсқаулықтың қалған бөлігімен салыстырғанда көбірек уақытты үнемдейді.
Қалыптау ақауы пайда болғанда, командалардың көпшілігі машина параметрлеріне қол жеткізеді. Температура, кері қысым, айдау жылдамдығы, ұстау уақыты. Кейде бұл дұрыс. Бірақ пластиктендіргіш құрылғы тозған кезде, ешбір параметр процесті қалпына келтірмейді және апталар ешқашан сәтті бола алмайтын іздеуде жоғалады.
Басқа орнату нүктесін түртпес бұрын осы қақпаны іске қосыңыз.
1. Бірдеңе өзгерді ме?Жаңа шайыр партиясы, жаңа бояғыш, жаңа ұнтақтау қатынасы, жаңа қалып, біреу реттеген баптау? Егер иә болса, өзгерісті іздеңіз. Бұл басқаша дәлелденбейінше процесс мәселесі.
2. Ақау кенеттен пайда болды ма, әлде бірнеше аптадан кейін сырғып кетті ме?Өзгерістегі немесе сынған құрамдастағы кенет нүктелер. Біртіндеп тозу нүктелері. Киім бір түнде келмейді.
3. Жастық ату үшін тұрақты ма?Сәйкес келмейтін жастық - бұл тексеру сақинасының сөйлесуі. Басқа ештеңеден бұрын оны тексеріңіз.
4. Бірдей бұранда жылдамдығымен шығыс төмендеді ме, әлде қалпына келтіру уақыты ұзарды ма?Екеуі де саңылауды көрсетеді, бұл бұранданың немесе бөшкенің тозуын білдіреді. Параметрлер жоғалған тазартуды қалпына келтіре алмайды.
5. Балқыма температурасы өзгермеген орнатылған мәндерде көтеріле ме?Бұранда қосымша ығысу жылуын тудырады, себебі ол әдетте тозған саңылауға қарсы қатты жұмыс істейді.
6. Әрбір тазалаудан кейін қара дақтар қайта орала ма?Материал өлі жерге орналасады. Ескі жиынтықта бұл өлі нүкте жиі тозған балқыманы сақтайтын саңылаусыз тозған.
3-6 сұрақтарға үш немесе одан да көп «иә» жауаптары құрылғы пластификатордың тозғанын білдіреді. Реттеуді тоқтатыңыз. Бұранданы тартып, оны өлшеңіз.
Өлшеу бір сағатқа созылады. Параметрлер арқылы механикалық ақауды іздеу апталарды алады және ол ешқашан біріктірілмейді, өйткені жауап ешқашан контроллерде болмады.
Түбірлік себептер кестесімен ақауларды жою нұсқаулығы
Төмендегі әрбір ақау процестен немесе механикалық тозудан туындауы мүмкін. Кесте мынаны атайдыбұранда және бөшкетүпкі себеп, өйткені бұл қалғандардың жартысы қалдырады.
| Мәселе | Симптом | Бұранданың / бөшкенің түпкі себебі | Түзету әрекеті |
|---|---|---|---|
| Қара жолақтар / күйік іздері | Бөлшектегі қара дақтар немесе жолақтар; тоқтағаннан кейін нашарлайды | Тозған саңылауларға немесе өлі жерге қойылған тозған материал; баллдық саңылау; зақымдалған бұранда беті | Терең тазарту. Егер дақтар қайта оралса, тартыңыз және тексеріңіз. Ұпай мен тозған рұқсатты тексеріңіз. Жинақта материал болса, ауыстырыңыз |
| Сәйкес емес кадр өлшемі / қысқа кадрлар | Атыс салмағының дрейфі; жастық атуға қарай өзгереді | Сақинаның тығыздалмағанын тексеріңіз(ең таралған); тозған ұшулар балқыманың кері ағып кетуіне мүмкіндік береді; бөшкенің саңылауы шамадан тыс | Алдымен тексеру сақинасын тексеріңіз. Содан кейін тазалықты өлшеңіз. Параметрлер ағып жатқан кері клапанды түзетпейді |
| Балқыма температурасының жоғарылауы | Белгіленген мәндерден жоғары балқыманың нақты температурасы; материалдың түссізденуі | Қате қысу коэффициентінен шамадан тыс ығысу; бұранданың жұмысын күшейтетін тозған саңылау; жылжымалы термопар | Терможұптарды тексеріңіз. Бұранданың жылдамдығын және кері қысымды тексеріңіз. Егер шайыр үшін геометрия дұрыс болмаса, бұранда түзету болып табылады |
| Баяу қалпына келтіру / ұзақ пластиктену | Қалпына келтіру уақыты ұзарады; цикл уақыты артады | Сорғы тиімділігін төмендететін тозған саңылау; арна бөлімінің мәселесі; шайыр үшін қате геометрия | Алдымен тамақтың салқындатылуын және түйіршіктердің берілуін тексеріңіз. Содан кейін сызбаға қарсы бос орынды өлшеңіз |
| Қозғалтқыш жүктемесінің / кері қысымның жоғарылауы | Тұрақты шығыста көтерілетін қозғалтқыш күшейткіштері; айналу моменті дабылдары | Бұрандалы саңылаудағы сүйреу (дұрыс емес, иілген бұранда); шамадан тыс кесу; тозған материалдың құрылысқа төзімділігі | Туралауды және бұрандалардың түзулігін тексеріңіз. Бүгілген бұранда тесіктің бір жағын тоздырады және жаңа бөшкені де бұзады |
| Материалдың деградациясы / түсінің өзгеруі | Сарғаю, шашырау, сынғыштық, иіс | Тұру уақыты тым ұзақ (баррель үшін тым аз түсірілген); тым агрессивті кесу; материалды ұстайтын өлі дақтар | Атыс өлшемі мен баррель сыйымдылығы арақатынасын тексеріңіз. Кесуді азайтыңыз. Ыстыққа сезімтал шайырларда төменгі қысу бұрандасы жалғыз нақты түзету болуы мүмкін |
| Ішінара ерімейді / қатты бөлшектер | Қатты дақтар; линза тәрізді ақаулар; әлсіз нүктелер | Балқу сыйымдылығы жеткіліксіз: L/D тым қысқа, сығымдау дұрыс емес, шығыс бұранда еріген жерінен өтіп кетті немесе тозған саңылау. | Шығуды азайтыңыз немесе тосқауыл бұрандасына дейін жаңартыңыз. Жинақ тозған болса, ешқандай параметр балқытуды қалпына келтірмейді |
| Түс жолақтары / нашар дисперсия | Біркелкі емес түс; masterbatch таралмайды | Араластыру бөлімі жоқ; тозған бұрандалардың нашар араласуы; толтырылған немесе боялған қосылыс үшін дұрыс емес бұранда | Араластыру бөлімін көрсетіңіз (Маддок немесе түйреуіш). Алдымен бұранданың тозғанына көз жеткізіңіз |
Қара жолақтар немесе күйік белгілері
Тозған полимер бір жерде тұрып, бөліктерге бөлінеді. Классикалық жасырыну орындары - тозған саңылау, саңылау, зақымдалған тексеру сақинасы және ағынның тоқтап қалған кез келген өлі жері.
Алдымен терең тазалау. Егер мұқият тазалағаннан кейін дақтар қайта пайда болса, материал жай қалдық емес. Ол сіздің машинаңыздағы нүкте арқылы үздіксіз шығарылады және сізге бұранданы тартып, оны табу керек.
Сәйкес емес түсірілім өлшемі немесе қысқа кадрлар
Параметрді түртпес бұрын сақинаны тексеріңіз. Кері клапан нығыздауды тоқтатқанда, инъекция кезінде балқыма артқа қарай ағып кетеді және машина өлшенген ату қалып алатын ату емес деп ойлады.
Сыйлық - бұл жастық. Тұрақты процесс тұрақты жастықты ұстайды. Жастық оқ атуға келгенде, балқыма бір жерге бармауы керек.
Балқыма температурасының жоғарылауы немесе тым жоғары
Орнатылған мәндерге сенбей, нақты балқыманы зондпен өлшеңіз. Егер нақты балқыма аймақтардан жоғары ағып кетсе, қосымша жылу жолақтардан емес, ығысудан келеді.
Қысу шайыр үшін тым агрессивті болғанда, бұранда жылдамдығы тым жоғары болғанда, кері қысым шамадан тыс болғанда және тозған бұранда сол материалды жылжыту үшін көп жұмыс істеу керек болғанда, ығысу қызуы көтеріледі.
Бұранданы баяу қалпына келтіру / ұзақ пластиктену уақыты
Бункерден бастаңыз. Түйіршіктердің көпірленуі, қызып кеткен жемшөп және жеткіліксіз салқындату бұранданы және созылуды қалпына келтіруді тоқтатады және олардың ешқайсысы бұранда ақауы емес.
Егер жем сау болса және қалпына келтіру әлі де баяу болса, клирентті өлшеңіз. Тозу үшін сорғы тиімділігін жоғалтқан бұранданы бірдей түсіруді толтыру ұзағырақ уақыт алады және цикл уақыты оны көрсетеді.
Мотор жүктемесінің немесе кері қысымның жоғарылауы
Тұрақты шығыстағы күшейткіштердің көтерілуі бір нәрсенің қарсылығын білдіреді. Бұранданың саңылауға тартылуы қауіпті жағдай болып табылады: ол бөшкенің бір жағын тоздырады, ал сәйкессіздікке қарсы орнатылған жаңа бұранда дәл сол кесте бойынша бірдей тозады.
Бірдеңеге тапсырыс бермес бұрын түзулік пен туралауды тексеріңіз. Бір жақты саңылау тозуы - бұл саусақ ізі.
Материалдың деградациясы немесе түсінің өзгеруі
Екі себеп басым: материал тым ыстық немесе ол тым ұзақ ыстық. Екіншісі – адамдардың сағынуы.
Бөшке жапырақтары үшін тым кішкентай кадр циклден кейін ериді, ол сарғайғанша ақырын пісіреді. Ешбір бұранда конструкциясы үлкен өлшемді бөшкедегі кішігірім атуды бекітпейді. Бұранданың диаметрін түзетіңіз немесе жұмысты кішірек машинаға жылжытыңыз.
Ауыстыру бұрандалы бөшкеге қалай тапсырыс беруге болады
Ешбір бәсекелес мұны қамтымайды және бұл сатып алушыларға қажет бөлік. Сіз OEM немесе тәуелсіз компаниядан тапсырыс бересіз бебұрандалы бөшке зауыты, дәл сол ақпарат баға белгілеуін басқарады.
Өлшемдер мен техникалық сипаттамалар сіз беруіңіз керек
- Машинаның маркасы мен моделі.Монтаждау және жетек ұшы өлшемдерін растау үшін тақтайшаның фотосуреті жеткілікті.
- Бұранданың диаметрі және L/D қатынасы,сызбадан немесе тікелей өлшенеді.
- Толтырғыш құрамы бар шайыр.Бұл тізімдегі басқалардан гөрі негізгі болатты және бетті өңдеуді басқарады.
- Ату мөлшері мен нысана циклі,сондықтан геометрияны көшірудің орнына оңтайландыруға болады.
- Сызба немесе тозған үлгі.Не жұмыс істейді. Тозған бөлікті өлшеуге және толық геометрияны қалпына келтіруге болады.
- Өткен жолы не болды.Бөлшекпен бірге тозу үлгісін жіберіңіз. Тегіс өлшемді жоғалту абразияны білдіреді. Питинг коррозия дейді. Бір жақты тозу жаңа бұранда түзетпейтін туралауды білдіреді.
Бұл соңғы тармақ сатып алушылар ұмытады және бұл сәтсіздіктің сенімді көшірмесін сатып алуды тоқтататын нәрсе.
OEM-матч және теңшелетін дизайн: артықшылықтар мен кемшіліктер
OEM сәйкестігібастапқы геометрияны шығарады. Түпнұсқа бұранда сіздің процессіңізге сәйкес келсе және жай тозған кезде бұл дұрыс қоңырау. Болжалды, сызбаға қарсы тексеруге болады, процесті қайта тексеру жоқ.
Арнайы дизайнгеометрияны бүгін іске қосылатын нәрсеге сәйкестендіру үшін өзгертеді. Процесс қозғалғанда және бұранда орындалмаса, бұл дұрыс шақыру: сіз қайта өңдеуді қостыңыз, толтырылған сортқа ауыстырдыңыз, шығыс мақсаттарын өзгерттіңіз немесе бастапқы бұранда шайырды ешқашан жақсы өңдемеген.
Процесс өзгерген кезде OEM сәйкестігіне тапсырыс беру мәселені жаңа болаттан шығарады. Түпнұсқа жақсы болған кезде реттелетін дизайнға тапсырыс беру құнын арттырады және қайта растауды бекер етеді. Тозу үлгісі қандай жағдайда екеніңізді көрсетеді.
Қытайдан сатып алу кезінде не күту керек
Жеткізу уақыты геометрияға, бетті өңдеуге және сызбаның бар-жоғына байланысты. Мұны жазбаша түрде баға ұсынысымен сұраңыз және сағат неден басталатынын сұраңыз: сызбаны растау немесе сатып алу тапсырысы. Олар бірдей күн емес, ал айырмашылық көбінесе бір апта.
Жасалмас бұрын үш нәрсені атап өту керек:
- Өндіріс басталған кезде.Тозған үлгіні кері өңдеу бір чип кесілгенге дейін уақытты қосады. Сызба бұл қадамды жояды.
- Беткі өңдеу не қосады.Биметалдық жабын және карбидті бүрку - өз кезегі бар бөлек технологиялық қадамдар.
- Теңіз жүктері бөлек.Бұл өндіріс уақытында емес және бірінші рет сатып алушыларды таң қалдыратын сан.
Біздің жеке дәйексөзіміз дизайн бойынша ашық: біз өнімді, жөнелтуді және ағымдағы жөндеуді қамтитын сметалық құнын береміз, сондықтан кейінірек анықтайтын ештеңе жоқ. Сіз бұл бағаны 12 сағат ішінде аласыз.
Жоғарыда сипатталған қосалқы ротация арқылы жеткізу уақытын жоспарлаңыз. Тозу журналынан тапсырыс берілген жиынтық сіздің кестеңіз бойынша жеткізіледі. Бұзылған кемелерден тапсырыс берілген жинақ сағатқа қарсы, әуе арқылы, ешкім түсіндіре алмайтын бағамен жеткізіледі.
Сапаны қабылдау критерийлері және тексеру нүктелері
Бұл нақты жеткізушіні арзаннан ажырататын чектер. Тапсырыс бермес бұрын оларды жазбаша түрде сұраңыз және жинақ келгенде оларды тексеріңіз:
- Әрбір рейстің бірнеше нүктелеріндегі сыртқы диаметрі
- Саңылау диаметрі және цилиндрлік
- Беттің қаттылығы ретіндеөлшенген мән(HV немесе HRC), каталог сипаттамасы емес
- Азотталған корпустың тереңдігі немесе биметалдық ұңғымадағы қорытпа қабатының тереңдігі
- Концентрлік және түзулік
- Бетінің кедір-бұдырлығы (Ra)
- Негізгі болат маркасы, расталған
Қаттылық пен корпустың тереңдігі ең маңызды екеуі болып табылады және екеуі жиі тыныш түрде төмендейді. 950–1050 HV және 0,5–0,8 мм тереңдіктегі азотталған қабат - жеткізуші ұстай алатын техникалық сипаттама. «Нитридтелген» өздігінен емес.
Егер дәйексөз басқалардан айтарлықтай төмен түссе, болаттың не екенін және өңдеудің қаншалықты терең екенін сұраңыз. Бұл әрқашан дерлік айырмашылық жасырылған жерде және сіз оны ерте тозған кезде қайтарасыз.
Біздің толық анықтамалық нұсқаулық бұрандалы бөшкеге тапсырыс беру нұсқаулығында орналасқан.
Ауыстыру немесе арнайы инъекциялық бұрандалы бөшке қажет пе? Құрылғы үлгісін, сызбасын немесе тозған үлгіні жіберіңіз. Біз 12 сағат ішінде баға белгілейміз.
Бұрандалы баррель бағасын алыңызЖиі қойылатын сұрақтар
С: Инъекциялық қалыптау бұрандалы бөшке қанша уақытқа жетеді?
A: PE және PP сияқты коррозияға ұшырамайтын шайырларда біздің азотталған 38CrMoAlA инъекциялық бұрандалар шамамен 10 000–20 000 сағат жұмыс істейді. Шыны толтырылған қосылыстар, ПВХ және қатты қайта өңдеу оны қысқартады және толтырғыштың мазмұны мен шығуына қаншалықты байланысты. Сағат пен үміттенбеңіз: өлшеңіз. Жылына кемінде бір рет абразивті жұмыс кезінде OD және ұңғыма идентификаторын құрастыру сызбасымен салыстырыңыз және трендті тіркеңіз. Сағат саны емес, тренд келесі жинаққа қашан тапсырыс беру керектігін айтады.
С: Бұранда мен бөшке арасындағы стандартты саңылау қандай?
A: Жалғыз фигура жоқ, өйткені бұранда диаметрі бар саңылау таразылары. Жаңа жиынтыққа арналған салалық ереже бұранда диаметрінің әрбір дюймі үшін шамамен 0,001 дюймдік радиалды саңылау болып табылады, сондықтан 60 мм бұранда бір жағына 0,06 мм-ге жақын орналасады. Сіздің құрастыру сызбаңыз өкілеттік болып табылады. Тәжірибелік қызмет көрсету шегі ретінде өлшенген саңылау құрастыру мәнінен шамамен екі есеге дейін өскенде немесе бұранданың бірдей жылдамдығында шығыс айтарлықтай төмендегенде, ауыстыруды жоспарлаңыз.
С: Бірнеше түрлі шайырлар үшін бір бұранданы қолдануға болады ма?
A: Отбасында, иә. Жалпы мақсаттағы бұранда PE, PP, PS және ABS үлгілерін жақсы өңдейді, сондықтан машина жасаушылар оны стандартты түрде жеткізеді. Отбасылар бойынша, жоқ. Қатты ПВХ-дағы GP бұрандасы материалды нашарлатады және болатты коррозияға ұшыратады. Шыны толтырылған нейлондағы GP бұрандасы тез тозады. Бір ату көлеміне арналған бұранда материалды пісірмей, бөшкенің аз бөлігін пайдаланатын жұмысқа қызмет ете алмайды. Егер сіздің шайырларыңыз сол бос орындардан асып кетсе, сізге бірнеше бұранда немесе ең қиын жағдайға арналған бұранда қажет.
С: Инъекциялық қалыптау бұрандасы тозғанын қалай анықтауға болады?
Ж: Алдымен құрылғы айтады, ал микрометр оны растайды. Бірдей бұранда жылдамдығымен шығыстың төмендеуін, қалпына келтіру уақытының созылуын, балқыма температурасының өзгермеген белгіленген нүктелерде көтерілуін, тазалаудан кейін қайтатын қара дақтарды және түсірілім өлшемін дрейфті қадағалаңыз. Олардың кез келгені бұранданы тартуды ақтайды. Содан кейін сәйкес позицияларда микрометрмен ұшу OD және саңылау идентификаторын саңылау өлшегішпен өлшеңіз және сызбамен радиалды саңылауды салыстырыңыз. Симптомдар ұсынады; өлшеу растайды.
С: Биметалл бұрандалы бөшке дегеніміз не және маған қашан қажет?
A: Биметалдық бөшке легірленген болаттан жасалған корпусты сақтайды және ұңғымаға қаттырақ тозу қорытпасын біріктіреді. Бөшкелерде біз қатты қорытпаны ұңғыманың тозу аймағының айналасына шашыратып, ішкі қаттылықты 62 HRC дейін жеткіземіз. Сызықты салу оңай:30%-ға дейінгі шыны талшық азотталған 38CrMoAlA жиынтығында жақсы жұмыс істейді. 30%-дан жоғары шыны, минералды толтырғышы немесе отқа төзімділігі бар немесе коррозиялық шайырдың үстіне биметалл болады. Азотталған корпус 0,5–0,8 мм диффузиялық қабат болып табылады және астындағы болат біткенге дейін ауыр толтырғыш оны кесіп тастайды.
С: Бұрандалы конструкция инжекциялық қалыптаудағы бөлшектердің сапасына әсер ете ме?
A: Тікелей және процесс параметрлерінің көпшілігінен артық. Бұрандалы геометрия материалдың қаншалықты толық балқитынын, балқыма температурасының қаншалықты біркелкі екенін, түс пен толтырғыштың қаншалықты жақсы дисперсті екенін және түсіру қаншалықты дәйекті екенін анықтайды. Балқытулар, жолақтар, шашырау, деградация және түсіру өзгерістерінің барлығы бұрандалы дизайнға немесе бұранданың тозуына, кем дегенде, контроллерге қайта оралғандай жиілікте әкеледі. Ақау сіз жасаған әрбір параметр өзгертуіне қарсы тұрса, әдетте геометрия немесе тозу себеп болады.
С: Инъекциялық бұранда мен экструзия бұрандасының айырмашылығы неде?
A: Экструзия бұрандасы үздіксіз айналады және сорғылар тоқтаусыз алға қарай балқиды. Инъекциялық бұранда екі тапсырманы орындайды: ол атуды пластификациялау үшін айналады, содан кейін айналуды тоқтатады және оны енгізу үшін поршень сияқты алға қарай қозғалады. Бұл өзара әрекеттесу инъекциялық бұрандалардың ұшында тексеру сақинасын алып жүруі және неліктен олар экструзия бұрандаларына қарағанда қысқа L/D арақатынастарымен жұмыс істейді, әдетте 18:1-ден 25:1-ге дейін. Материал сонымен қатар түсіру арасында инъекциялық бөшкеде орналасады, бұл тұру уақыты мен кадр өлшемін маңызды етеді.
С: Бұрандалы бөшке өндірушісі менің бұрандамды сызбасыз көшіре ала ма?
A: Иә. Тозған бөлікті жөнелту және геометрияны өлшеуге және қайта құруға болады: диаметрі, арақатынасы, арна тереңдігі және жетектің ұшына сәйкес өлшемдер. Біз инъекциялық бұрандаларды ±0,001 мм дейін ұстаймыз. Ескерту: тозған бұранданың өлшемі зауыттан шыққаннан кішірек, сондықтан ауыстыру тозған өлшемдерге емес, бастапқы дизайн мақсатына сай жасалуы керек. Тозу үлгісін бөлікпен бірге жіберіңіз және жаңа бұранда оны мұраға алудың орнына сәтсіздікке қарсы көрсетіледі.
Қорытынды
Үш идея бүкіл нұсқаулықты алып жүреді.
Таңдау шайырдан кейін жүреді.Геометрия (L/D, қысу коэффициенті, бұранда түрі) сіздің полимеріңіздің балқу жолына сәйкес келеді. Беттік өңдеу арнаңыздың қаншалықты лас екеніне сәйкес келеді. Таза шайырлар азотталған 38CrMoAlA-да жақсы жұмыс істейді. Абразивті және коррозиялық арналарға биметалдық саңылау қажет, ал таза корпусты көрсету жаңа жинақтың ерте өлуінің ең көп тараған жолы болып табылады.
Техникалық қызмет көрсету жылдарды сатып алады, ал деректер жоспарлауды сатып алады.Әр аялдамадан бұрын тазалаңыз, болатпен емес, жезбен тазалаңыз және бұранда шыққан сайын саңылауды өлшеңіз. Тозу журналы «тозған ба?» дегенге айналады. «ол сызықты қашан кесіп өтеді?» дегенге ауысады, бұл жоспарланған ауыстыру мен өшіру арасындағы айырмашылық.
Процесті баптау алдында құрылғыны диагностикалаңыз.Шығару төмендегенде, циклдар созылғанда, жастық жылжып кеткенде немесе тазалаудан кейін дақтар қайта оралғанда, пластификатор құрылғысы сөйлейді. Параметрлер жоғалған саңылауларды қалпына келтіре алмайды немесе тозған тексеру сақинасын қайта бекіте алмайды. Бұранданы тартып, оны өлшеңіз.
Нанхайя жиырма жылдан астам уақыт бойы бұрандалар мен бөшкелерді жасап келеді және бүкіл әлем бойынша 500-ден астам клиенттерге қызмет көрсетеді. Біздің бүрку бұрандалары 38CrMoAlA өңделеді, сөндіріледі және шыңдалады, содан кейін 500–560 °C температурада 950–1050 HV температурасында 0,5–0,8 мм корпусқа дейін газбен азотталған, ±0,001 мм төзімділікке дейін ұсталады және 0–0-00c немесе 10 сағатқа төзімді. шайырлар. Берілу қаттырақ болса, біз қатты қорытпаны саңылау тозу аймағының айналасына шашыратып, ішкі қаттылықты 62 HRC-ке дейін аламыз.
Тапсырыс бермес бұрын, біздің инженерлер сізбен бірге параметрлер арқылы жұмыс істейді: диаметрі, арақатынасы, бұранда каналының тереңдігі және 38CrMoAlA мен дуплексті қорытпа арасындағы материалды таңдау. Бұл консультация тегін және келесі бағаға өнім, жеткізу және күтілетін техникалық қызмет көрсету құны кіреді, сондықтан бетте болмаған ештеңе кейінірек пайда болмайды.
Жеткізуден кейін біздің техниктер орнатуды және іске қосуды қолдайды, кепілдік келісім-шартқа (әдетте бір жылдан екі жылға дейін) жетеді және сатудан кейінгі кез келген мәселе 24 сағат ішінде жауап алады және 48 ішінде шешімін табады.
Бізге машина үлгісін, шайырды және шешуге тырысып жатқан мәселені жіберіңіз. Он екі сағат ішінде сізде спецификация мен баға ұсынысы болады.
Бізге машинаңызды, шайырыңызды және соңғы рет не болғанын айтыңыз. Біз оны қайталайтын жиынды емес, оны түзететін жиынды көрсетеміз.
Баға алу үшін Нанхайяға хабарласыңыз