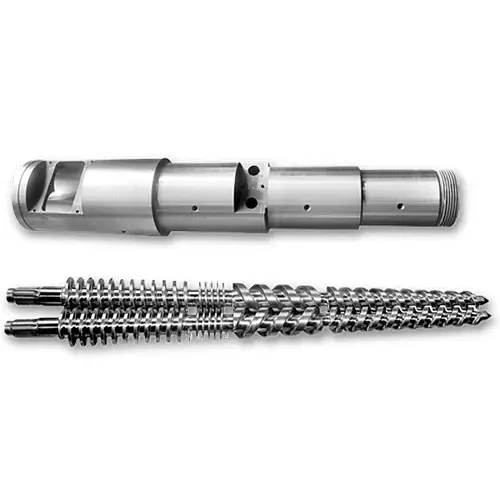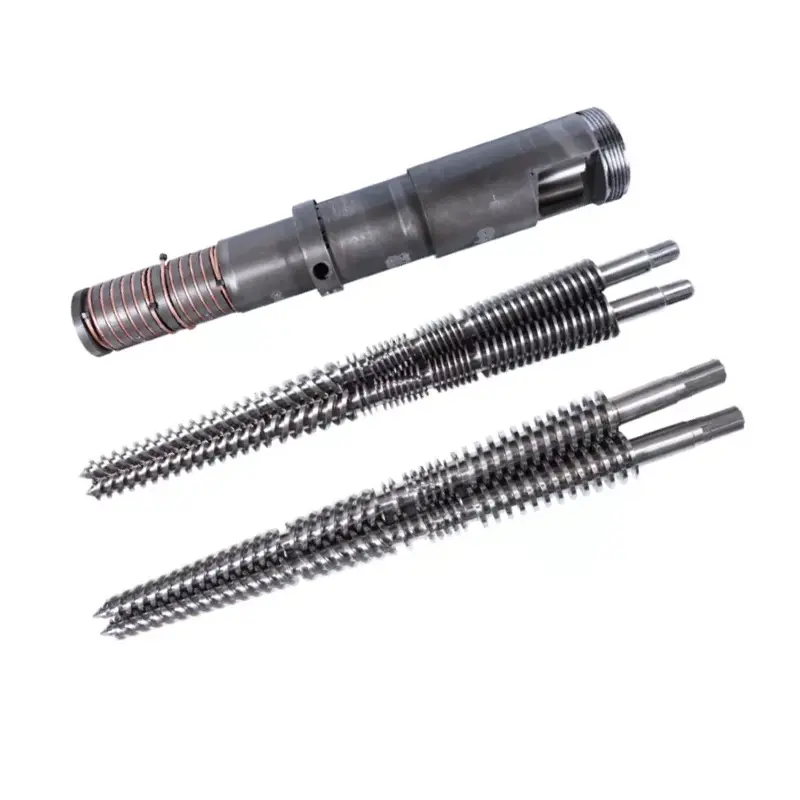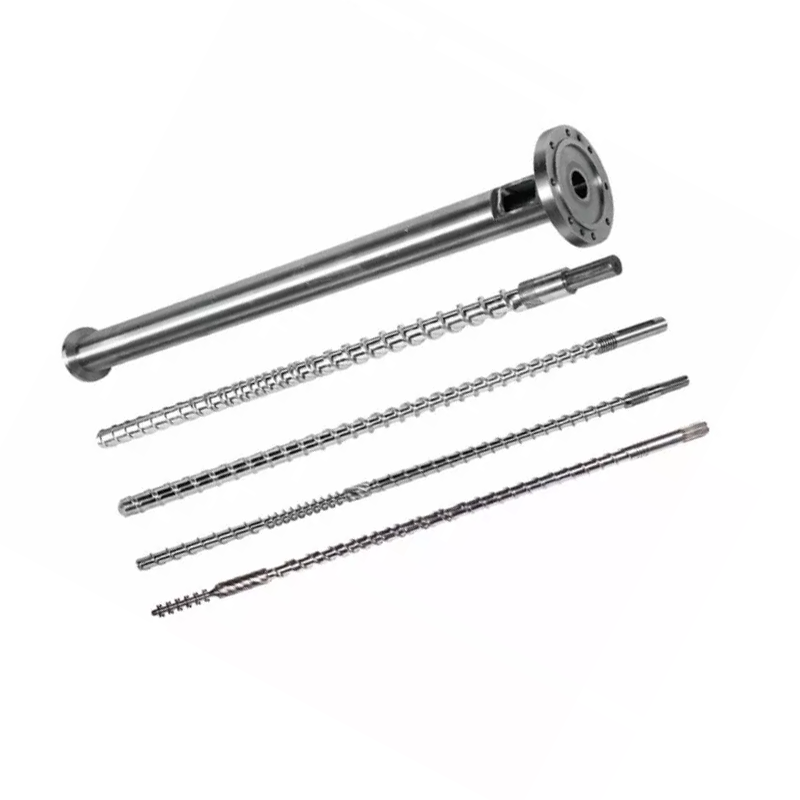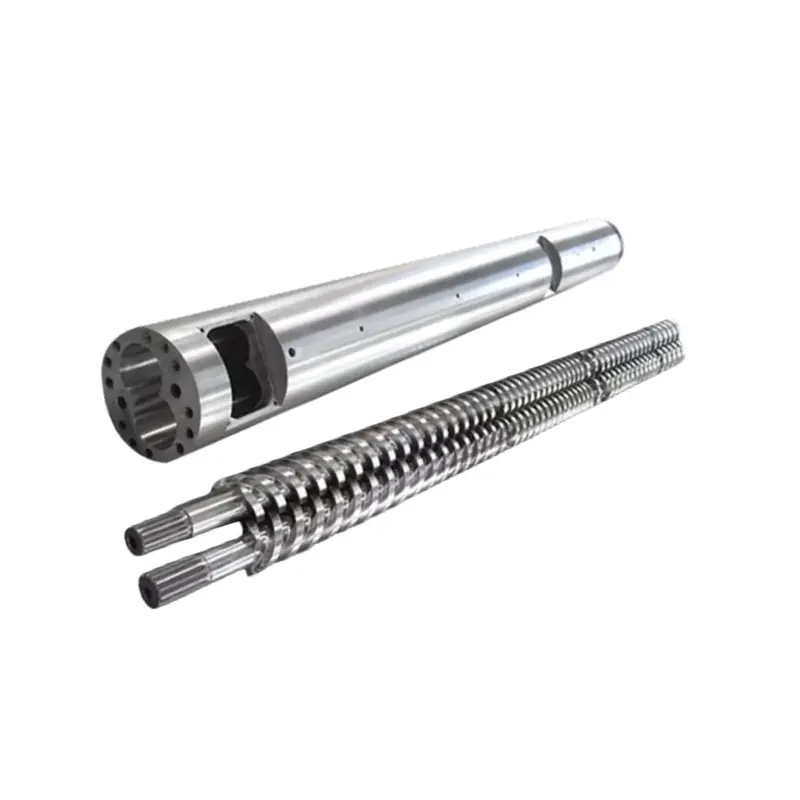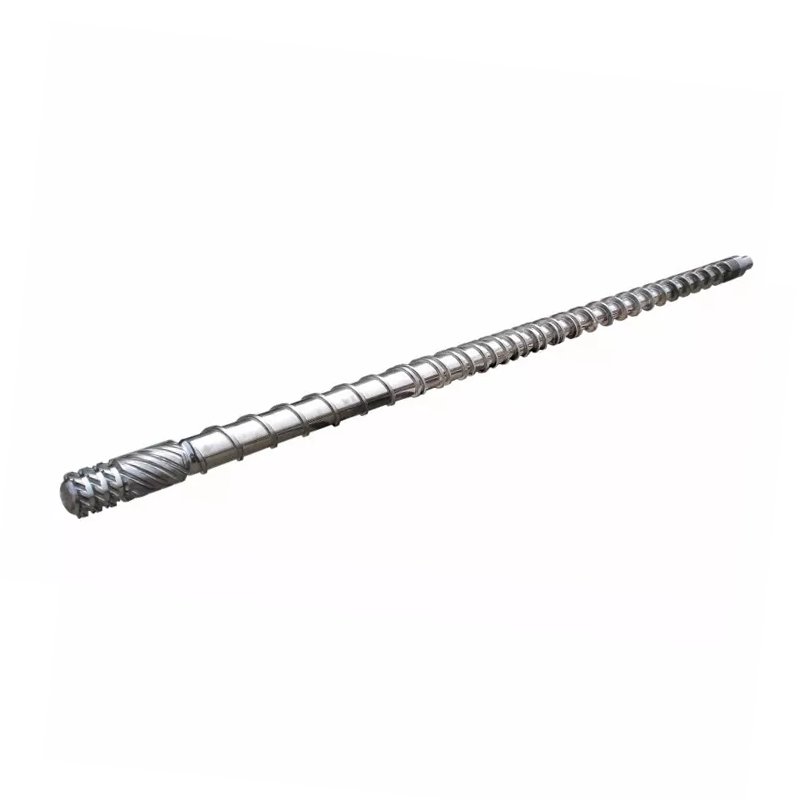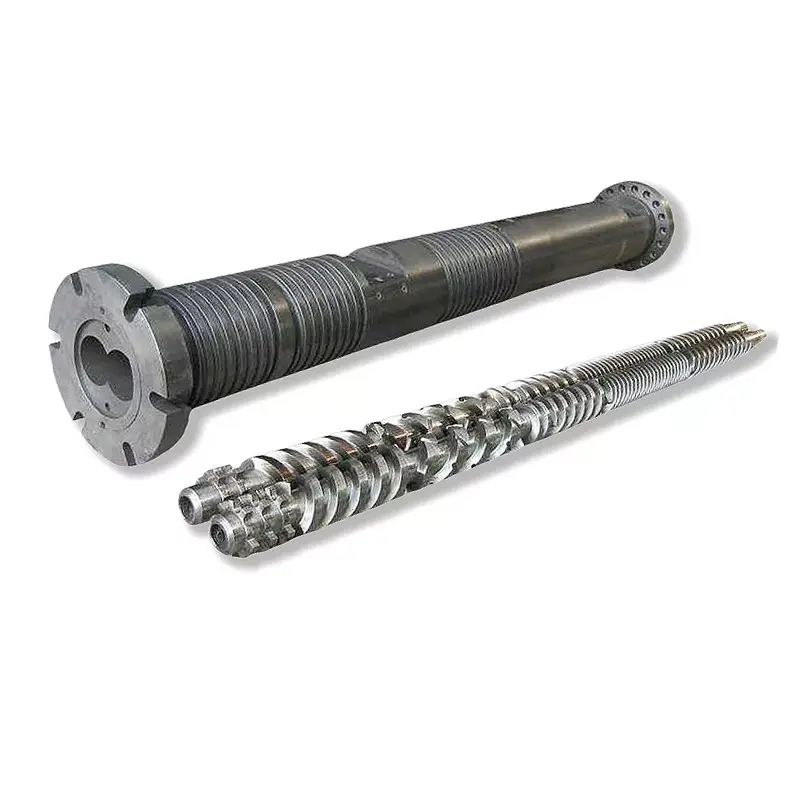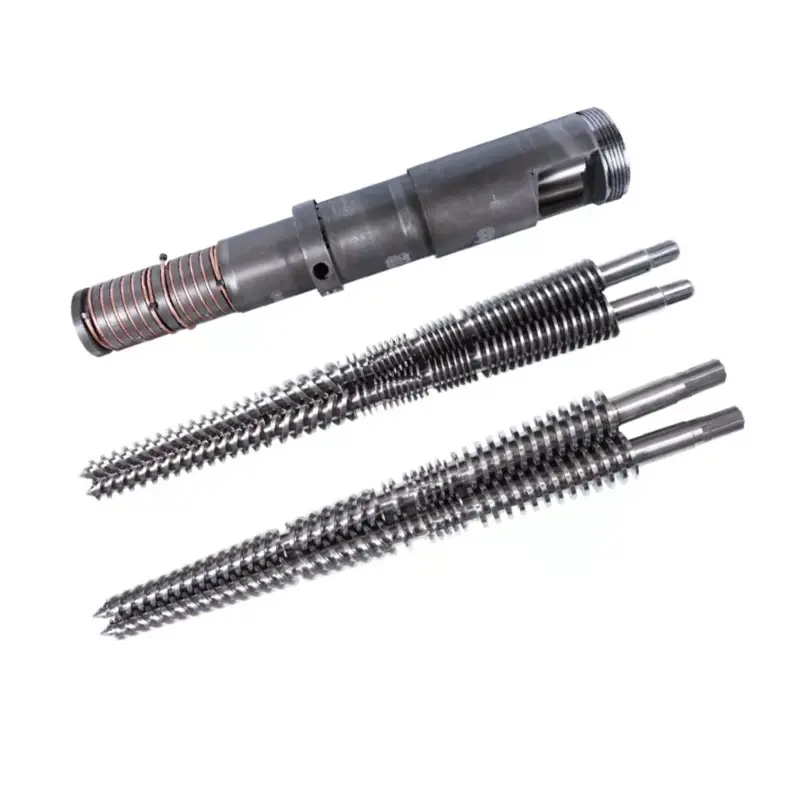
Бұрандалы айналым өздігінен шығыс дискі емес. Жылдамдықтың өзгеруі қатты заттардың тасымалдануын, балқу уақытын, ығысуды, қысымның пайда болуын және тұру уақытын өзгертеді, сондықтан пайдалы нәтиже балқыма температурасы, қозғалтқыш жүктемесі, қысым және өнім сапасымен бағалануы керек.

Жылдам жауап
Бұранданың жылдамдығын ұлғайту әдетте кедергі ағынын және материалдың процеске ену жылдамдығын арттырады, бірақ байланыс шексіз немесе мінсіз сызықты емес. Көбірек айн/мин ығысу жылуын қосады, тұру уақытын қысқартады және әлсіз беру немесе балқыту бөлігін көрсетеді.
Бір реттелетін бір айнымалы мәнді өзгертіңіз, тұрақты күйді күтіңіз, содан кейін шығысты, балқыту температурасы профилін, қысымды, қозғалтқыш жүктемесін және өнім сапасын салыстырыңыз. Олардың біреуі бекітілген шекке жеткенде, тіпті диск жылдамырақ айналса да, тоқтаңыз.
Экструдерді бір қосылған жүйе ретінде оқыңыз
Материал көлемді қатты зат ретінде еніп, тығыздалған қабатқа айналады, ериді, араласады және шектеуші ағын жолымен кетеді. Қозғалтқыш механикалық энергияны қамтамасыз етеді, ал баррель жылытқыштары мен салқындатқыш тізбектер процесспен жылу алмастырады. Бұрандалар мен матрица қысым міндетін бөліседі.
2016 жылғы өнеркәсіптік ауқымдағы зерттеу 135 жұмыс жағдайына үш полимерді, үш бұрандалы геометрияны, бес жылдамдықты және үш температура жағдайын сынады. Авторлар энергияға сұраныс пен балқу температурасының өзгеруін бірге өлшеген. Олардың нәтижелері материалға, бұрандаға және шарттарға байланысты өзгерді, сондықтан бір әмбебап айналымнан шығу ережесі сенімсіз.
Біздің зауыттың көрінісі:ең жақсы жұмыс нүктесі инвертор қабылдайтын ең жоғары айналым/мин емес. Бұл бекітілген қозғалтқыштың, беріліс қорабының, қысымның, температураның және өнім сапасының шектерінің ішінде қалатын ең жоғары тұрақты өндірістік жағдай. Егер шектеулердің бірі ертерек келсе, жылдамырақ жетекке немесе жаңа бұрандаға тапсырыс бермес бұрын сол кедергіні анықтаңыз.
Бұранданың жылдамдығы жоғарылағанда не өзгереді
Жоғары айн/мин бұранда бетін бөшкеге қарағанда жылдамырақ жылжытады. Тұрақты диапазонда бұл қатты заттардың тасымалдануын және балқыманың тасымалдануын арттыруы мүмкін. Ол сондай-ақ ығысу жылдамдығын, механикалық энергияны, балқытуға болатын уақытты және материалдың бастан өткеретін бұрандалы айналымдар санын өзгертеді.
Балқу температурасының өзгеру бағыты әмбебап емес. 2014 жылы HDPE зерттеуінде шайырдың үш тұтқырлығы, үш бұрандалы геометрия және бірнеше жылдамдық пен орнатылған температура қолданылды. Ол бұранда түрі, шайырдың тұтқырлығы, орнатылған температура мен жылдамдықтың барлығына энергияны пайдалану мен балқыту консистенциясы әсер ететіні анықталды.
Бір ұшатын бұрандалар балқыту сапасы нашарлаған сыни жылдамдықты көрсетті, ал сыналған тосқауыл бұрандасы жақсырақ температура біркелкілігін сақтады.


Бөшкенің орнатылған температурасы балқыма температурасы емес
Контроллер қыздырғыш аймағының нысанасын және әдетте бөшке қабырғасының жанындағы температураны көрсетеді. Арна ішіндегі полимер деформация мен үйкелістен механикалық энергия алады. Салқындату бұл жылудың бір бөлігін алып тастауы мүмкін, бірақ соңғы балқыма контроллердің бір көрсеткішінен гөрі ыстық, суық немесе біркелкі болуы мүмкін.
Белгіленген жерде балқыма температурасын өлшеңіз және сенсор әдісін көрсетіңіз. 2006 жылы полимерлі инженерия және ғылым зерттеуінде балқыма ағыны бойынша термопар торы қолданылды. Ол бір реттік бұрандалармен жоғары өткізу қабілеттілігімен төмен температуралы аймақтарды тапты, ал Maddock араластырғышы бар сыналған тосқауыл бұрандасы жақсы балқуға және төменгі вариацияға қол жеткізді.
Өлшенген балқыма ыстық болғандықтан әрбір қыздырғыш аймағын төмендетпеңіз.Егер бұранда жылудың көп бөлігін құраса, ығысу жоғары болып қалатын кезде агрессивті азайту қатты төсенішті суық қалдыруы мүмкін. Бүкіл профильді өзгертпес бұрын балқудың қай жерде болатынын, қыздырғыштың шығысын, салқындату реакциясын және қозғалтқыш жүктемесін тексеріңіз.
Неліктен шығыс түзу сызықта айн / мин кейін тоқтайды
Төмен жылдамдықта жақсы қоректенетін экструдер айн/мин және масса ағыны арасындағы сызықтық қатынасты көрсетуі мүмкін. Бұл қатынас түйіршіктер арнаны пропорционалды түрде толтырмағанда, көлемдік тығыздық өзгергенде, жемнің жұлдыруы сырғып кетсе, балқу артта қалғанда немесе төменгі ағынға қарсылық қысым-ағын балансын өзгерткенде әлсірейді.
Штутгарт университетінің 2022 жылғы зерттеуі жоғары бұранда жылдамдығымен тегіс, бұрандалы ойық және осьтік ойық беру аймақтарын салыстырды. Ол шекті тапты, одан асатын өткізу қабілеті сызықты емес болды және түйіршіктердің пішіні мен өлшемі бұл шекке әсер етті. Бұл практикалық зауыттық ережені қолдайды: нақты шикізатты, сондай-ақ полимер атауын жазыңыз.



Нанхайяның жарияланған жылдамдығы мен шығыс диапазонын қалай оқуға болады
Нанхайя келесі отбасылық кестені екеуінде де жариялайдыбір бұрандалы категорияжәне PE/PP жоғары жылдамдықты бет. Бұл компанияның көрсетілген өнім ассортиментін анықтау үшін пайдалы. Бұл анықталмаған материал мен қалып үшін жұмыс кепілдігі емес.
| Үлгі | L/D | Жарияланған өнім | Жарияланған жылдамдық | Жүргізуші мотор |
|---|---|---|---|---|
| NHY20 | 20:1 | 3-5 кг/сағ | 10-60 айн/мин | 1,1 / 1,5 / 2,2 кВт |
| NHYZS25 | 25:1 | 5-8 кг/сағ | 10-60 айн/мин | 2,2 / 3,0 / 4,0 кВт |
| NHY30 | 25:1 | 5-10 кг/сағ | 10-60 айн/мин | 2,2 / 3,0 / 4,0 кВт |
| NHY45 | 25:1-ден 36:1-ге дейін | 10-120 кг/сағ | 10-150 айн/мин | 5,5 - 22 кВт |
| NHY65 | 25:1-ден 36:1-ге дейін | 60-300 кг/сағ | 20-150 айн/мин | 22-ден 75 кВт-қа дейін |
| NHY75 | 25:1-ден 36:1-ге дейін | 200-ден 450 кг/сағ | 20-150 айн/мин | 30 - 132 кВт |
| NHY90 | 25:1-ден 36:1-ге дейін | 180 - 600 кг/сағ | 20-110 айн/мин | 30-дан 185 кВт-қа дейін |
| NHY120 | 25:1-ден 36:1-ге дейін | 320 - 1000 кг/сағ | 20-дан 90 айн/мин | 75-тен 280 кВт-қа дейін |
| NHY150 | 25:1-ден 36:1-ге дейін | 400-ден 1300 кг/сағ | 20-75 айн/мин | 90 - 400 кВт |
Дереккөз: Нанхайя веб-сайты, 2026 жылдың 31 тамызында тексерілді. Әрбір жолда кең қатар мәндері бар. Ең жоғары өнімділікті, жылдамдықты және қозғалтқыш нөмірін бір болжамды машина конфигурациясына біріктірмеңіз.
Нанхайя веб-сайтының шағымы:PE/PP жоғары жылдамдықты бетінде оңтайландырылған бұрандалы құрылым мен жоғары айналу моменті беріліс қорабы дәстүрлі жабдыққа қарағанда тиімділікті екі есе арттыра алатынын және оның дизайны PP экструзия температурасын төмендете алатынын айтады.
Бұл бетте салыстыру машинасы, шайыр, қалып, сынақ әдісі немесе қабылдау терезесі көрсетілмеген. Екі мәлімдемені ROI немесе сатып алу кепілдігін енгізбес бұрын жобаға арналған сынақ хаттамасын талап ететін жеткізуші шағымдары ретінде қарастырыңыз.
Оқшауланған көрсеткіштерді емес, комбинацияларды түсіндіріңіз
| Айналым/мин арттырудан кейінгі тренд | Ықтимал интерпретация | Келесі тексеру |
|---|---|---|
| Шығару жоғарылайды, қысым мен жүктеме тұрақты, сапа сақталады | Сызық әлі де пайдалы жұмыс терезесінің ішінде болуы мүмкін | Балқу температурасының біркелкілігін және төменгі ағындағы салқындату сыйымдылығын растаңыз |
| Айналым жоғарылайды, бірақ шығыс өсімі қысқарады | Берілу сыйымдылығы, балқу немесе төменгі ағынға қарсылық шектеу болуы мүмкін | Берілу консистенциясын, нақты шығысты, сүзгі мен қалып қысымын тексеріңіз |
| Балқыма температурасы және қозғалтқыш жүктемесі тез көтеріледі | Механикалық энергия мен қарсылық артады | Шайырдың тұтқырлығын, бұранда геометриясын, сүзгі күйін және жылу профилін қарап шығыңыз |
| Балқудың орташа температурасы төмендейді, бірақ вариация артады | Кеш немесе толық емес балқу болуы мүмкін | Өнім ақауларын тексеріңіз және бұранданың балқыту қабілетімен салыстырыңыз |
| Шығу және қозғалтқыш жүктемесі бар қысым циклдері | Мәселе жем беру, балқыту, температураны бақылау немесе шектеу болуы мүмкін | пайдаланыңызсерпінді диагностикалық нұсқаулық |
| Сүзгі немесе қалып ауыстырғаннан кейін жүктеме көтеріледі | Төменгі ағынның кедергісі жұмыс нүктесін өзгертті | Таза және лас қысымды бірдей материал мен жылдамдықпен салыстырыңыз |


Басқару элементтерін қуудың орнына басқарылатын қадамдық сынақты пайдаланыңыз
- Бір тұрақты материалды және өнімді таңдаңыз.Шайыр дәрежесін, түйіршік немесе қайта ұнтақтау пішінін, қоспаларды, ылғалдылықты және соңғы материал ретін жазыңыз.
- Базалық көрсеткішті орнату.Желі тұрақтанғаннан кейін нақты айналым/мин, беріліс, шығыс, балқыма температурасы, қысым, қозғалтқыш жүктемесі, аймақ көрсеткіштері мен өнім сапасын жазып алыңыз.
- Бір бекітілген айнымалы мәнді өзгертіңіз.Жол процедурасымен анықталған өсу және тұрақтандыру уақытын пайдаланыңыз. Жылдамдықты, беруді және температураны бірге өзгертпеңіз.
- Орташа және вариацияны салыстырыңыз.Қолайлы орташа мән циклдық қысымды немесе балқыма температурасының біркелкі емес профилін жасыра алады.
- Бірінші шектеу шартын белгілеңіз.Бұл қозғалтқыш жүктемесі, қысым, балқыма сапасы, өлшем тұрақтылығы, салқындату қабілеті немесе бетінің ақауы болуы мүмкін.
- Бекітілген шектерде ғана қайталаңыз.Пайдалы максимумға басқа ұлғайту тым аз өнім бергенде немесе өлшенген шартты қабылдаудан тыс итергенде жетеді.
Біздің зауыттың көрінісі:бес тұрақты жұмыс нүктесін жіберетін тұтынушы бір максималды айналымды жіберетін тұтынушыға қарағанда бізге пайдалы дизайн дәлелдерін береді. Тренд желі қай жерде тиімділікті жоғалтатынын және келесі өзгеріс беру бөлігіне, бұранда геометриясына, тозу күйіне немесе төменгі ағынға жататын жабдыққа жататынын көрсетеді.
Процесс үрдісі аппараттық құралға қайта оралғанда
Жоғары айн/мин бұрандадан бөшкеге шамадан тыс саңылауды, аз өлшемді беру бөлігін, артта қалған балқыту бөлігін немесе тым көп қысым жоғалтуды тудыратын араластырғышты жөндей алмайды. Бұл шектеулерді көруді жеңілдетеді. Тозған құрамдастарды көшірмес бұрын тазалап, өлшеңіз.
пайдаланыңызтосқауыл, кәдімгі және араластырғыш бұранданы салыстырубалқыманың біркелкілігі жылдамдықпен өзгергенде. пайдаланыңызкиімді өлшеу нұсқаулығытаза ағын жолымен және тұрақты материалмен ерекше өнім төмендегенде.
Нанхайядікіжабдық бетіоның CNC токарлық станоктары дайындамаларды 6 м-ге дейін өңдей алатынын және оның бұрғылау және фрезерлік жабдығының 0,02 мм орналасу дәлдігі бар екенін айтады. Бұл зауыт деңгейінде жарияланған мүмкіндіктер. Бекітілген сызба әлі де тапсырыс үшін өлшемдерді және тексеру нүктелерін анықтауы керек.

Жоғары өнімді бір бұрандалы шолуға арналған деректер
- Машина жасаушы, үлгі және бұранда диаметрі
- Түпнұсқа және ағымдағы бұранда мен бөшке өлшемдері
- Шайырдың сорты, түйіршік пішіні, қайта ұнтақтау және қоспалар
- Қабылданған сапамен қалыпты және мақсатты шығару
- Қозғалтқыш, беріліс қорабының қатынасы және номиналды момент туралы деректер
- Нақты айналым/мин, қозғалтқыш жүктемесі және энергия үрдісі
- Бөшкенің орнату нүктелері және нақты аймақ көрсеткіштері
- Балқыма температурасының орны және сенсор әдісі
- Қысым тенденциясы, сүзгі және қалып мәліметтері
- Салқындату, тасымалдау және төмен ағын шектеулері
- Ақаулардың және сақталған үлгілердің фотосуреттері
- Түпнұсқа сызба және қосылым өлшемдері
Жиі қойылатын сұрақтар
Бұранданың жылдамдығын арттыру әрқашан экструдер өнімділігін арттырады ма?
Жоқ. Тұрақты жұмыс терезесінің ішінде бұранда жылдамдығымен шығыс жоғарылауы мүмкін, бірақ беру сыйымдылығы, түйіршік пішіні, бұранда геометриясы, балқу сыйымдылығы, қалыпқа төзімділік, қозғалтқыш жүктемесі және тозуы нәтижені шектей алады. Жоғары жылдамдықта ерекше өнімділік төмендеуі мүмкін немесе балқыма біркелкі болуы мүмкін.
Бөшкенің орнатылған температурасы балқыма температурасымен бірдей ме?
Жоқ. Бөшкенің орнату нүктелері қыздырғыш аймақтарды басқарады, сонымен бірге полимер бұранданың айналуынан және ығысуынан механикалық энергия алады. Балқыманы белгілі бір жерде сәйкес сенсор арқылы өлшеңіз және контроллердің белгіленген мәнін нақты балқыма температурасы ретінде қарастырудың орнына әдісті жазып алыңыз.
Неліктен бұранда жылдамдығы жоғарылағанда балқыма температурасы көтерілуі мүмкін?
Жоғары бұранда жылдамдығы ығысу жылдамдығын және механикалық энергияның кірісін арттыруы мүмкін. Балқыма температурасының өзгеруі шайырдың тұтқырлығына, бұранданың геометриясына, толтыруға, бөшке профиліне және төменгі ағынға қарсы тұруға байланысты. Кейбір бұрандалар мен материалдар комбинациясы оның орнына сыни жылдамдықтан жоғары нашар немесе толық емес балқуды көрсетуі мүмкін.
Неліктен айн/мин көтерілсе де шығыстың өсуі тоқтауы мүмкін?
Берілу бөлімі пропорционалды түрде толтыруды тоқтатуы мүмкін, түйіршіктердің сырғанауы өзгеруі мүмкін, көлемдік тығыздық өзгеруі мүмкін, балқу сыйымдылығына жетуі мүмкін немесе қалып пен сүзгіге төзімділік жүйені шектеуі мүмкін. Тозған бұранда мен бөшке де ағып кетуді арттырады және пайдалы сорғыны азайтады.
Бұранданың жылдамдығын өзгерткеннен кейін операторлар не жазуы керек?
Бұранданың нақты жылдамдығын, берілу жылдамдығын, шығысын, балқыма температурасын және өзгеруін, балқыма қысымын және өзгеруін, қозғалтқыш жүктемесін, аймақ температурасын, салқындату реакциясын, өнім сапасын және жаңа тұрақты жағдайға жетуге рұқсат етілген уақытты жазыңыз.
Нанхайяға жоғары шығыс бір бұрандалы шолу үшін қандай деректерді жіберуім керек?
Шайырдың сорты мен пішінін, қоспалар мен толтырғыштарды, қажетті өнімді, айн/мин, қозғалтқыш пен беріліс қорабының деректерін, бөшке профилін, балқыма температурасы мен қысым тенденцияларын, қалып пен сүзгі бөлшектерін, бұранда мен бөшке сызбаларын, тозу өлшемдерін және өнім ақауын немесе шешуге қажетті өндіріс шегін жіберіңіз.
Редакциялық ескерту: Нанхайя өнімінің сипаттамалары мен шағымдары компания жариялаған ақпарат ретінде анықталады. Тәуелсіз зерттеулер кез келген Нанхайя моделіне кепілдік емес, процестік қатынастарды қолдайды. Соңғы шектер мен қабылдау шарттары материалды, машинаны, бекітілген сызбаны және жобаны сынау жоспарын талап етеді.